
Die Lieferung von gekühlten Getränken oder frischen Produkten ist relativ nachsichtig. Ein stabiler Temperaturbereich von 2 °C bis 4 °C ermöglicht eine grundlegende Isolierung und standardmäßige Geleisbeutel. Gefrorene Desserts bieten diesen Luxus nicht.
Eiscreme, Gelato und gefrorener Joghurt verlangen nach einer kompromisslosen thermischen Hülle. Diese Produkte benötigen Temperaturen von -15 °C bis -18 °C während der letzten Meile. Ein kleiner Temperaturanstieg führt zu Oberflächenverflüssigung.
Wenn weiche Eiscreme im Gefrierschrank eines Kunden wieder gefriert, reformieren sich die Wassermoleküle zu gezackten, groben Eiskristallen. Die cremige Textur verschwinden, ersetzt durch ein körniges, ungenießbares Mundgefühl. Dieser Defekt führt direkt zu Rückerstattungen, Kundenabwanderung und Markenabbau.
Der Schutz des gefrorenen Bestands erfordert mehr als nur eine handelsübliche Kühltasche. B2B-Lieferplattformen, Geisterküchen und Dessert-Franchises müssen mit einem spezialisierten Hersteller von gefrorenen Dessertlieferbeuteln wie Weierken zusammenarbeiten, der industrielle Thermodynamik versteht.
Wenn Sie die Margen schützen und die Produktqualität sichern möchten, achten Sie auf diese vier grundlegenden Standards der thermischen Ingenieurtechnik während Ihrer OEM-Fabrikbewertungen.
Standard 1: Mehrschichtige Sub-Zero-Isolationsarchitektur
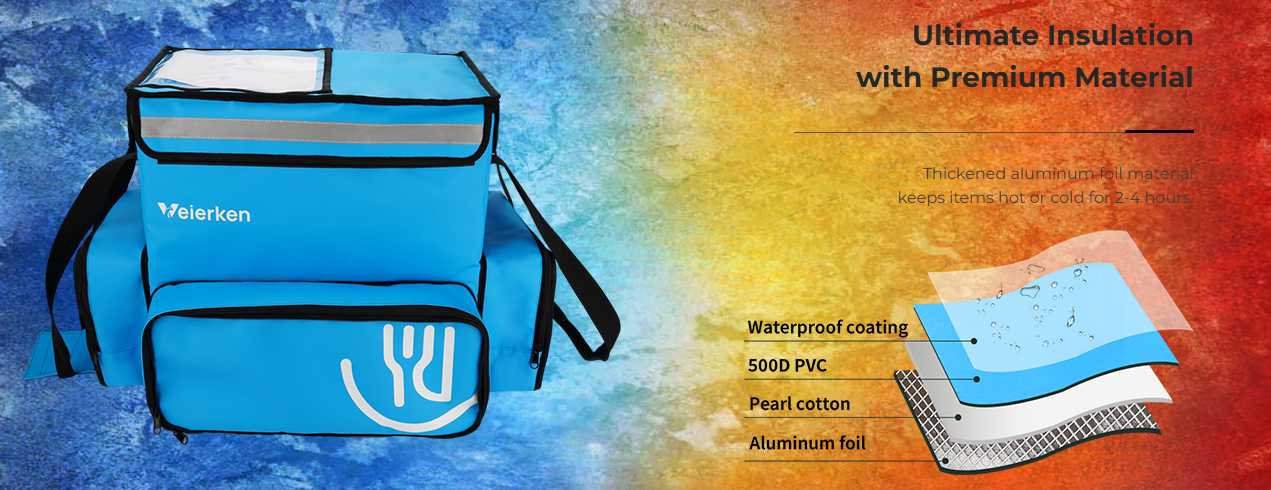
Standardlieferkühler basieren auf Schaum aus niederdichtem expandiertem Polyethylen (EPE). Während EPE-Schaum für lauwarme Mahlzeiten funktioniert, versagt er schnell gegen die sommerliche Umgebungshitze, wenn er dafür verantwortlich ist, die Ladung unter null zu halten.
Ein fähiger Hersteller von isolierten Liefertaschen entwirft eine geschichtete Isolationsmatrix basierend auf den Wärmeleitfähigkeitswerten ($k$-Wert) und den Transportfenstern. Verschiedene Versandfenster – 30 Minuten gegenüber 90 Minuten – erfordern völlig unterschiedliche Materialdichten.
Hochdichte geschlossene Zellenschaumstoffe: Führende Hersteller verwenden vernetzte Polyethylen (XPE) oder dichte Polyurethan (PU) Schaumkerne. Die mikro-zelluläre Struktur fängt inertes Luft ein und stoppt die leitende Wärmeübertragung von außen.
Nanotechnologie-Aerogel-Decken: Für hochklassige, langfristige Routen integrieren moderne OEMs dünne Silica-Aerogel-Schichten. Aerogel bietet die niedrigste Wärmeleitfähigkeit aller bekannten Feststoffe und liefert extreme thermische Widerstandsfähigkeit ohne übermäßige Masse.
Vakuumisolationspaneele (VIPs): Premium-Lieferboxen integrieren VIP-Einsätze. VIPs bieten bis zu siebenmal den thermischen Widerstand von konventionellem Schaum derselben Dicke, was sie ideal für hochheiße städtische Umgebungen macht.
Strahlungswärmebarrieren: Die äußere Isolationsgrenze muss eine reflektierende Folie in Industriequalität aufweisen. Aluminium-beschichtete Polyfolien reflektieren strahlende Infrarotenergie von der Außenseite des Beutels weg, anstatt sie zu absorbieren.
Ein zuverlässiger OEM wird niemals eine Einheitsgröße für alle Schaumstoffe anbieten. Sie konstruieren den Stapel basierend auf Ihren Betriebszeiten und geografischen Klimaprofilen.
Standard 2: Null thermische Brücken und luftdichte Konstruktion
Selbst der dickste Isolationskern versagt, wenn der Behälter Luft entweichen lässt. In der Kühlkette Logistik ist diese Verwundbarkeit als thermische Brücke bekannt – ein direkter Weg für Wärme, um die Isolierung zu umgehen.
Traditionelle Schnitt- und Nähherstellung erzeugt Tausende von Nadelstichen an jeder strukturellen Naht. Jedes Nadelloch lässt kalte Luft entweichen und heiße, feuchte Luft durch atmosphärische Konvektion eindringen. Das Eindringen von Feuchtigkeit sättigt auch die interne Polsterung und ruiniert dauerhaft deren Isolationskapazität.
Ein erfahrener Partner für maßgeschneiderte thermische Lieferbeutel löst dies durch spezialisierte mechanische Verbindungsprozesse:
Hochfrequenz (HF) Schweißen: Premium-Fabriken nutzen Hochfrequenz-Radiowellen oder Ultraschallschweißen, um thermoplastisches Polyurethan (TPU) oder PVC-Beschichtungen zu verbinden. Dies schafft durchgehende, hermetische Nähte ohne ein einziges Nadelloch.
Luftdichte und Wasserdichte Reißverschlüsse: Standard-Spiralreißverschlüsse ermöglichen einen stetigen Luftaustausch. Hochleistungsbeutel verwenden gummidichtende, luftdichte Zahnreißverschlüsse oder breit überlappende magnetische Kompressionsdichtungen.
Thermische Baffles (Zugwände): Wenn Reißverschlüsse verwendet werden müssen, platzieren professionelle Designs eine isolierte Innenklappe direkt hinter dem Reißverschluss lauf. Wenn sie geschlossen ist, drückt diese Baffle gegen die Reißverschlusslinie und verhindert konvektiven Luftverlust.
Ingenieurteams bei Weierken nutzen Hochfrequenz-Schweißlinien, um nahtlose, fallgetestete Innenräume zu konstruieren, die konvektiven Verlust vollständig eliminieren.
Standard 3: Integration mit Phasenwechselmaterialien (PCMs) und Trockeneis
Ein isolierter Beutel erzeugt keine Kälte; er verlangsamt lediglich die Wärmeaufnahme. Produkte unter -18°C zu halten, erfordert spezielle aktive oder passive Kühlmittel. Ein OEM muss die interne Geometrie speziell um Phasenwechselmaterialien (PCMs) und Trockeneis konstruieren.
Kaltes Luft ist dichter als warme Luft und sinkt natürlich. Kühlpacks flach auf dem Boden eines Behälters zu platzieren, erzeugt einen starken thermischen Gradient: der Boden bleibt gefroren, während die oberen Produkte schmelzen. Ein konstruierter Lieferbeutel für gefrorene Desserts löst dies durch gezielte Ladeplanung:
Hängende Dachfächer: Überkopf-Maschen- oder leitfähige Fächer halten -21°C oder -26°C eutektische PCM-Platten. Während kalte Luft durch den Dessertstapel sinkt, wird eine gleichmäßige thermische Säule aufrechterhalten.
Sub-Zero Innenauskleidung Bruchfestigkeit: Trockeneis sublimiert bei -78,5°C. Bei dieser extremen Temperatur werden billige Kunststoffbeschichtungen (wie minderwertiges PVC oder Vinyl) spröde und zerbrechen beim Aufprall. Industrielle OEMs spezifizieren kaltbruchfeste Polyether-TPU-Beschichtungen, die bis zu -40°C oder darunter flexibel bleiben.
Lebensmittelkontaktgenehmigungen: Kondensation kann Chemikalien von Verpackungsstoffen auf Lebensmittelbehälter übertragen. Innenschichten müssen die Anforderungen an die Lebensmittelsicherheit erfüllen, einschließlich FDA-Konformität und LFGB-Prüfung.
Ohne konstruierte Fächer für Ihre Kältemittel enden Kuriere damit, Trockeneisblöcke direkt auf Einzelhandelsboxen zu werfen, was zu ungleichmäßiger Kühlung und zerdrückter Verbraucherverpackung führt.
Standard 4: Standardisierte thermische Zerfallstests & Validierung
Verlassen Sie sich niemals auf Fabrikversprechen, die sagen, ein Beutel "hält Eis für 4 Stunden." Die Umgebungsfeuchtigkeit, Sonnenstrahlung, die Häufigkeit des Öffnens des Beutels und das interne Payload-Volumen verändern die tatsächliche Leistung vollständig.
Ein professioneller Hersteller von Kühlkettenverpackungen für Eiscreme validiert die Leistung durch Tests in Klimakammern. Der OEM sollte empirische thermische Zerfallskurven bereitstellen, die zeigen, wie sich das Innere unter kontrollierten, erhöhten Belastungen verhält.
Klimakammer-Stresstests: Der OEM platziert Datenlogger- Sonden im Payload-Kern, versiegelt den Beutel und stellt die Testkammer auf 38°C (100°F) mit 75% relativer Luftfeuchtigkeit ein, um strenge Sommer Routen zu simulieren.
Variabel Payload-Profilierung: Thermischer Zerfall geschieht viel schneller in einem halb leeren Beutel aufgrund des toten Luftraums. Professionelle OEMs führen vergleichende Tests bei 100%, 50% und 25% volumetrischen Lasten durch.
Fall- und Vibrationsprofile: Straßenvibrationen können billige faserige Isolierung im Laufe der Zeit komprimieren und kalte Hohlräume erzeugen. Eine ordnungsgemäße Prüfung bewertet die Stabilität der Isolierung der Tasche nach simuliertem Trans stress.
Wenn ein OEM kein Zeit-Temperatur-Diagramm mit sensorverfolgten Testpunkten bereitstellen kann, entwirft er basierend auf Schätzungen anstelle von thermischer Ingenieurwissenschaft.
Über die Kälte hinaus: Kommerzielle Haltbarkeit und Beschaffungsrealitäten
Thermische Stabilität ist Ihr primäres Maß, aber eine Liefertasche muss auch den harten kommerziellen Einsatz überstehen. Lieferkuriere lassen Taschen auf Asphalt fallen, quetschen sie in enge Motorradboxen und verschütten klebrige Zuckersirupe jeden einzelnen Tag.
Robuste Außenstoffe
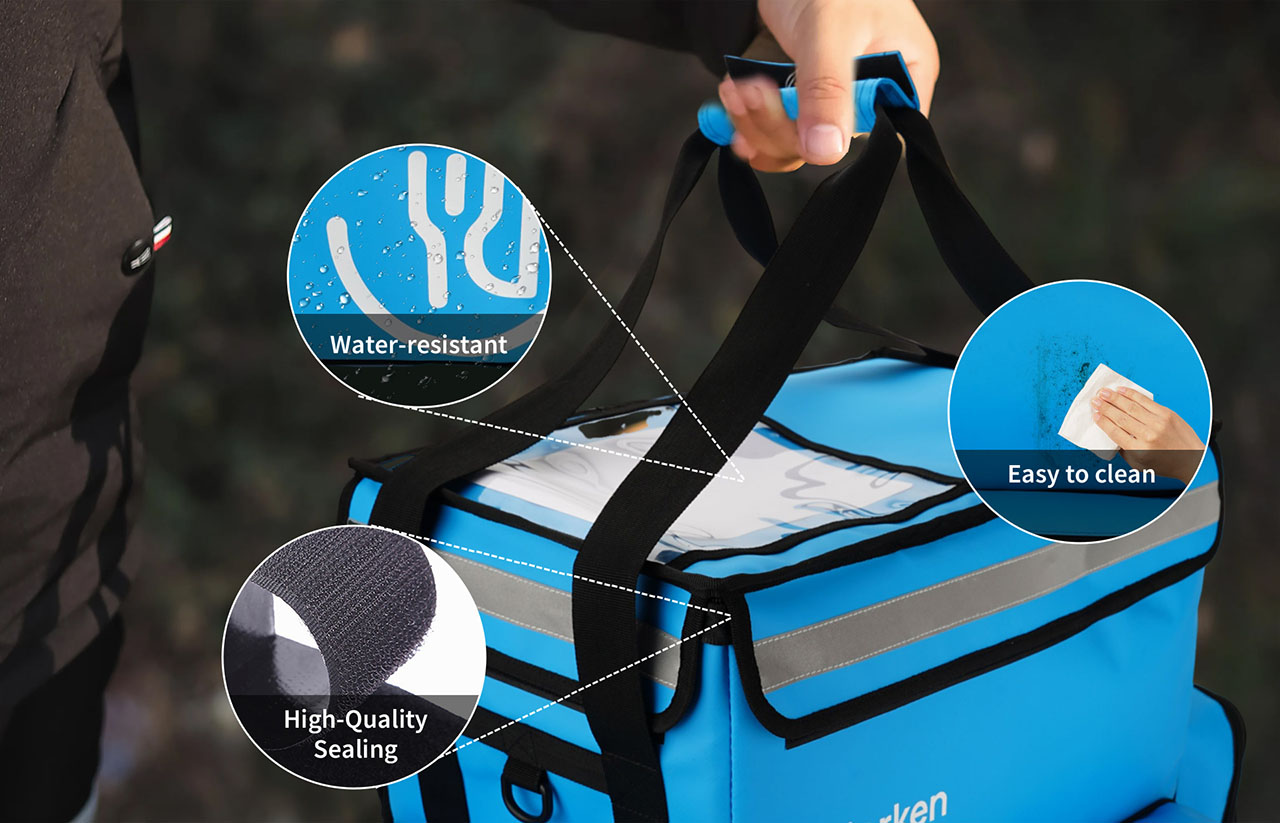
Suchen Sie nach reißfestem 900D bis 1680D Oxford-Polyester oder schwerem Planenmaterial, das mit wasserabweisendem TPU beschichtet ist. Diese Außenstoffe widerstehen Durchstichen, lassen Regen abperlen und schützen die innere Isolierung vor zerdrückenden Kräften.
Sanitär- und Verschüttungsschutz
Milchbasierte Schmelzverschüttungen beherbergen Bakterien und erzeugen Gerüche, wenn Flüssigkeiten in die Schaumstoffschichten eindringen. Das Innere muss eine glatte, nicht poröse, abwischbare Oberfläche aufweisen. Abnehmbare, austauschbare Innenfutter verlängern die Betriebslebensdauer der Lieferflotte erheblich.
Flottenformfaktoren und Ergonomie
Ein zuverlässiger OEM bietet maßgeschneiderte Strukturdesignoptionen, die auf Ihre spezifische Flotte zugeschnitten sind:
Verstärkte Gurtankerpunkte, die über schwere Boxnähte verteilt sind.
Integrierte Grundplatten und D-Ring-Befestigungsöffnungen für eine sichere Montage an Scooter-Racks.
Ergonomische Rucksackgurte mit gepolsterten Lendenwirbelstützen für Hochhauslieferungen zu Fuß.
Modulare Klettverschluss-Innenteilungen, um zu verhindern, dass kleinere Bestellungen während des Transports umkippen.
Fabrikzertifizierungen und Volumenskalierung
Überprüfen Sie, ob Ihr Fertigungspartner unter überprüfbaren Management- und sozialen Compliance-Standards arbeitet. Bestehen Sie auf ISO 9001-zertifizierten Einrichtungen für konsistente Qualitätskontrolle, neben BSCI- oder Sedex-Werksprüfungen für ethische Arbeitskonformität. Stellen Sie sicher, dass die Einrichtung über ausreichenden Zugang zu Rohmaterial verfügt, um die Produktion schnell vor den Hauptverkaufszeiten im Frühling und Sommer zu skalieren.
Häufig gestellte Fragen
Q1: Was ist die Zielinnentemperatur für die letzte Meile der Eiscreme-Lieferung?
A1: Eiscreme und Gelato sollten bei oder unter -15°C bis -18°C bleiben. Wenn die Kerntemperatur über -12°C ansteigt, beginnen sich Eiskristalle zu destabilisieren. Sobald die Kristallinstabilität eintritt, verschlechtert sich die Textur des Produkts dauerhaft, selbst wenn die Eiscreme sofort nach der Ankunft wieder eingefroren wird.
Q2: Warum versagt Standard-Luftpolsterfolie oder mit Folie beschichtetes EPE bei gefrorenen Lieferungen?
A2: Dünne, mit Folie beschichtete Luftpolsterfolie und niederdichtes EPE-Schaumstoffmaterial haben nicht genügend thermische Masse und thermischen Widerstand. Während sie die Strahlungswärme verlangsamen, stoppen sie nicht ausreichend den leitenden oder konvektiven Wärmeübergang über Strecken von mehr als 15 Minuten bei wärmerem Wetter. Anwendungen unter Null erfordern dicke geschlossene Zellstrukturen oder fortschrittliche Vakuum-/Aerogelbarrieren.
Q3: Wie schneiden Phasenwechselmaterialien (PCMs) im Vergleich zu Trockeneis ab?
A3: Trockeneis erreicht -78,5 °C und bietet außergewöhnliche Kühlkraft, sublimiert jedoch zu Kohlendioxidgas, was sorgfältige Belüftung und sichere Handhabung erfordert. Trockeneis ist auch eine wiederkehrende Betriebskosten. Subzero-PCMs (entwickelt, um bei -21 °C oder -26 °C zu gefrieren) können tausendmal wiederverwendet werden, geben kein Gas ab und beseitigen das Risiko von Kälteverbrennungen für Kuriere.
Q4: Kann eine gefrorene Dessertlieferungstasche bei Verwendung von Trockeneis brechen?
A4: Ja, wenn der OEM billiges PVC oder minderwertige Vinylfutter verwendet. Diese Materialien leiden unter schwerer Sprödigkeit bei niedrigen Temperaturen und zerbrechen unter Stress. Sie müssen kältebeständigen Polyether-TPU oder industriell kältebewertete Planen spezifizieren, die für den kontinuierlichen Kontakt mit Subzero ausgelegt sind.
Q5: Wie sieht der typische Entwicklungszeitrahmen für eine maßgeschneiderte thermische Liefertasche aus?
A5: Die anfängliche Konzeptverfeinerung und strukturelle CAD-Prototypenentwicklung erfordert in der Regel 1 bis 2 Wochen. Die Beschaffung von Stoffen, die Entwicklung von Werkzeugen und die Herstellung von Mustern dauern normalerweise weitere 10 bis 15 Werktage. Sobald Prototypen die Validierung in der Klimakammer bestehen, liegen die Produktionsläufe in der Regel zwischen 30 und 45 Tagen, abhängig von den saisonalen Nachfragemengen.
Sichern Sie Ihre Sub-Zero-Kette mit einem Engineering-First-OEM
Die Wahl eines OEM für gefrorene Dessertlieferungstaschen ist keine gewöhnliche textile Beschaffungsaufgabe. Sie investieren in ein mobiles, mikro-kalte Lagervermögen, das sich direkt auf den Ruf Ihrer Marke und das operative Ergebnis auswirkt.
Jeder verlorene Grad schützt das Geschmacksprofil Ihres Desserts, begrenzt Kundenrückerstattungsansprüche und fördert die Kundenbindung. Eine Partnerschaft mit einem Hersteller, der die thermische Widerstandsfähigkeit berechnet, luftdichte Nähte erstellt und die Kühlmittelplatzierung optimiert, verhindert kostspielige Versuche und Fehler im Feld.
Weierken entwickelt sub-zero Liefertaschen, industrielle Kühlkettenpackungen und maßgeschneiderte Lebensmittelsysteme für globale Restaurantketten und Lieferplattformen. Unsere Produktionslinien kombinieren Hochfrequenzschweißen, fortschrittliche Isolierverbundstoffe und zertifizierte thermische Validierungstests, um Ihre Produkte bis zur Haustür vollständig gefroren zu halten.
Schneiden geschmolzene Lieferungen in Ihre Gewinnspanne? Kontaktieren Sie die thermischen Verpackungsingenieure bei Weierken noch heute, um Ihre Routenanforderungen zu besprechen, Klimaverfall-Daten zu überprüfen und einen maßgeschneiderten Prototyp für Ihre Lieferflotte anzufordern.