
.webp "OEM Roll-Top-Rucksäcke für Reisemarken: Vom Tech Pack zur Massenproduktion")
Reise-Lifestyle-Marken stehen vor einer ständigen Herausforderung: Rucksäcke zu entwerfen, die tägliche Stadttransporte bewältigen und dabei die Ausrüstung bei rauen Wochenendausflügen knochentrocken halten. Die Rolltop-Architektur löst dieses Problem, indem sie variables Volumen mit wetterfesten Verschlüssen kombiniert.
Die Umsetzung eines Designkonzepts in Tausende von marktreifen Taschen erfordert diszipliniertes Produktionsmanagement. Direktvertriebsmarken und etablierte Gepäcklinien verlassen sich auf spezialisierte Fertigungspartner wie Weierken, um digitale Renderings in langlebige, funktionale Ausrüstung zu übersetzen, die effizient skaliert.
1. Markteinblicke: Warum Rolltop-Rucksäcke das moderne Reisemarktsegment dominieren
1.1 Szenario-Anpassungsfähigkeit und erweiterbare Kapazität
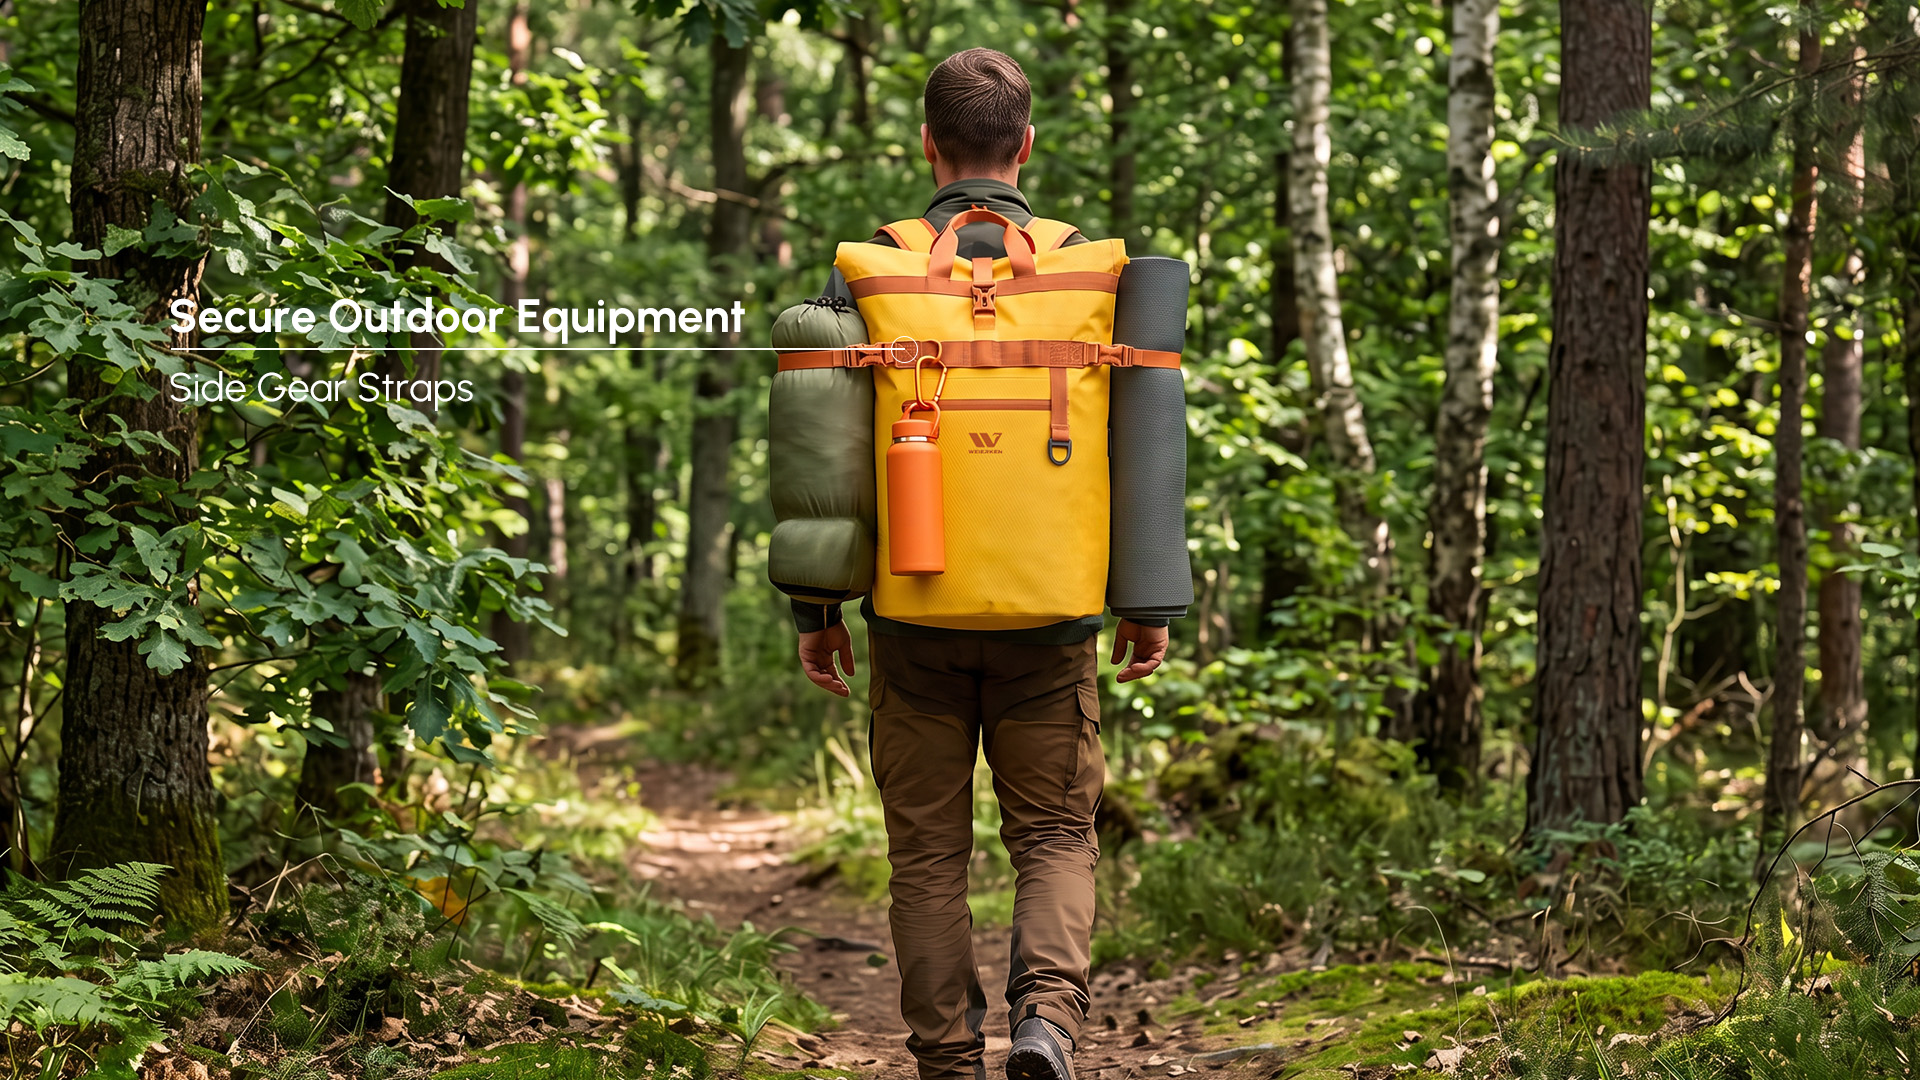
Moderne Reisende mögen es nicht, spezielles Gepäck für kurze Ausflüge zu schleppen. Eine Rolltop-Tasche passt sich den schwankenden Reiseanforderungen an, ohne unnötiges Volumen hinzuzufügen.
- Kompakte Pendelzeit (20L): Eng gerollt bleibt die Tasche schlank in U-Bahnen und passt unter Flugzeugsitze.
- Erweiterte Reisen (30L+): Das Entrollen des Kragens schafft sofort Platz für sperrige Schichten, Schuhe oder Wochenendausrüstung.
- Lastenstabilisierung: Der obere Verschluss rollt direkt gegen die Ladung, wodurch verhindert wird, dass lose Gegenstände während des Transports verrutschen.
1.2 Kernanforderungen moderner Reisender
Verbraucher erwarten funktionale Langlebigkeit in Verbindung mit klaren, urbanen Ästhetiken. Die heutigen Käufer wollen technische Leistung, die nicht wie extreme Bergsteigerausrüstung aussieht.
Wasserdichter Schutz bleibt unverhandelbar. Reisetaschen müssen hochwertige Elektronik vor plötzlichen Regenschauern schützen. Pendler verlangen auch leichte Strukturen, schmutzabweisende Außenbeschichtungen und ergonomische Tragesysteme, die die Schulterbelastung reduzieren.
1.3 Strategische Vorteile der OEM Vertragsfertigung
Die Entwicklung eines maßgeschneiderten OEM-Programms für Reiserrucksäcke von Grund auf erfordert eine tiefgreifende Kapitalinvestition. Die Beschaffung vorhandener Fabrikwerkzeuge hilft Marken mit privatem Label, schneller auf den Markt zu kommen und das Designrisiko zu mindern.
Etablierte OEM-Partner bieten Zugang zu vorab getesteten Tragegurtenformen, wasserdichten RF (Radiofrequenz)-Werkzeugen und stabilen Rohstoffpipelines. Diese strukturelle Unterstützung ermöglicht es Marken, ihr Betriebskapital in Storytelling, Community-Akquise und Multi-Channel-Marketing zu investieren.
2. Phase 1: Vom Konzept zu einem produktionsbereiten Tech-Pack
2.1 Kritische Elemente eines Rolltop-Tech-Packs
Eine vage Skizze verursacht Verzögerungen bei der Mustererstellung, dimensionale Abweichungen und geplante Budgets. Ihr Rucksack-Tech-Pack-Leitfaden muss präzise physische Grenzen festlegen, bevor Sie irgendeinen Stoff zuschneiden.
- Orthografische Ansichten: Maßstabsgetreue technische Flachzeichnungen, die Vorder-, Rück-, Profil-, Unter- und Oberansichten zeigen.
- Duale Zustandsspezifikationen: Explizite Maßangaben zur Höhe für sowohl den vollständig gerollten Zustand (Standardkapazität) als auch den ungerollten Zustand (maximales Volumen).
- Detailierte Stückliste (BOM): Exakte Referenzen für Außenstoffe, Futter, Schaumdichten, Gurtbänder, Fadenspezifikationen und funktionale Hardware.
- Montagehinweise: Klare Anweisungen zu Nahtzugaben, Bartackplatzierungen und Kantenbindetechniken.
2.2 Entwurf des Roll-Top-Verschlussmechanismus
Der Rollkragen nimmt den Großteil der täglichen mechanischen Reibung auf. Die Wahl der richtigen Hardware bestimmt sowohl die Benutzerzufriedenheit als auch die Lebensdauer des Produkts.
- Fidlock Magnetische Schnallen: Premium, selbstpositionierende Verschlüsse, die mühelos zuschnappen. Ideal für hochwertige Pendler- und Lifestyle-Taschen.
- Anodisierte Aluminium-G-Haken: Minimalistisch und unzerbrechlich. Sie eliminieren Kunststoffermüdung, erfordern jedoch präzise Gurtspannungsschlaufen, um ein versehentliches Aushaken zu verhindern.
- Seitenverschluss-Schnallen: Der klassische Utility-Standard. Sie bieten eine schwere Zuggurtspannung, kostengünstigen Ersatz und doppelseitige Kompression.
- Verschlussermüdungsengineering: Stoff, der wiederholt gerollt wird, wird delaminieren, wenn die Verbundrückseite zu spröde ist. Geben Sie flexible TPU-Membranen oder soft-touch PU-Folien (0,1 mm–0,2 mm) an Faltstellen an, um Rissbildung zu verhindern.
2.3 Reisespezifische funktionale Details
Städtische und Luftreisende verlangen schnellen Zugang zu Notwendigkeiten, ohne das gesamte Hauptfach auszuräumen. Die Integration von speziellen Eingängen macht die Tasche wirklich reisebereit.
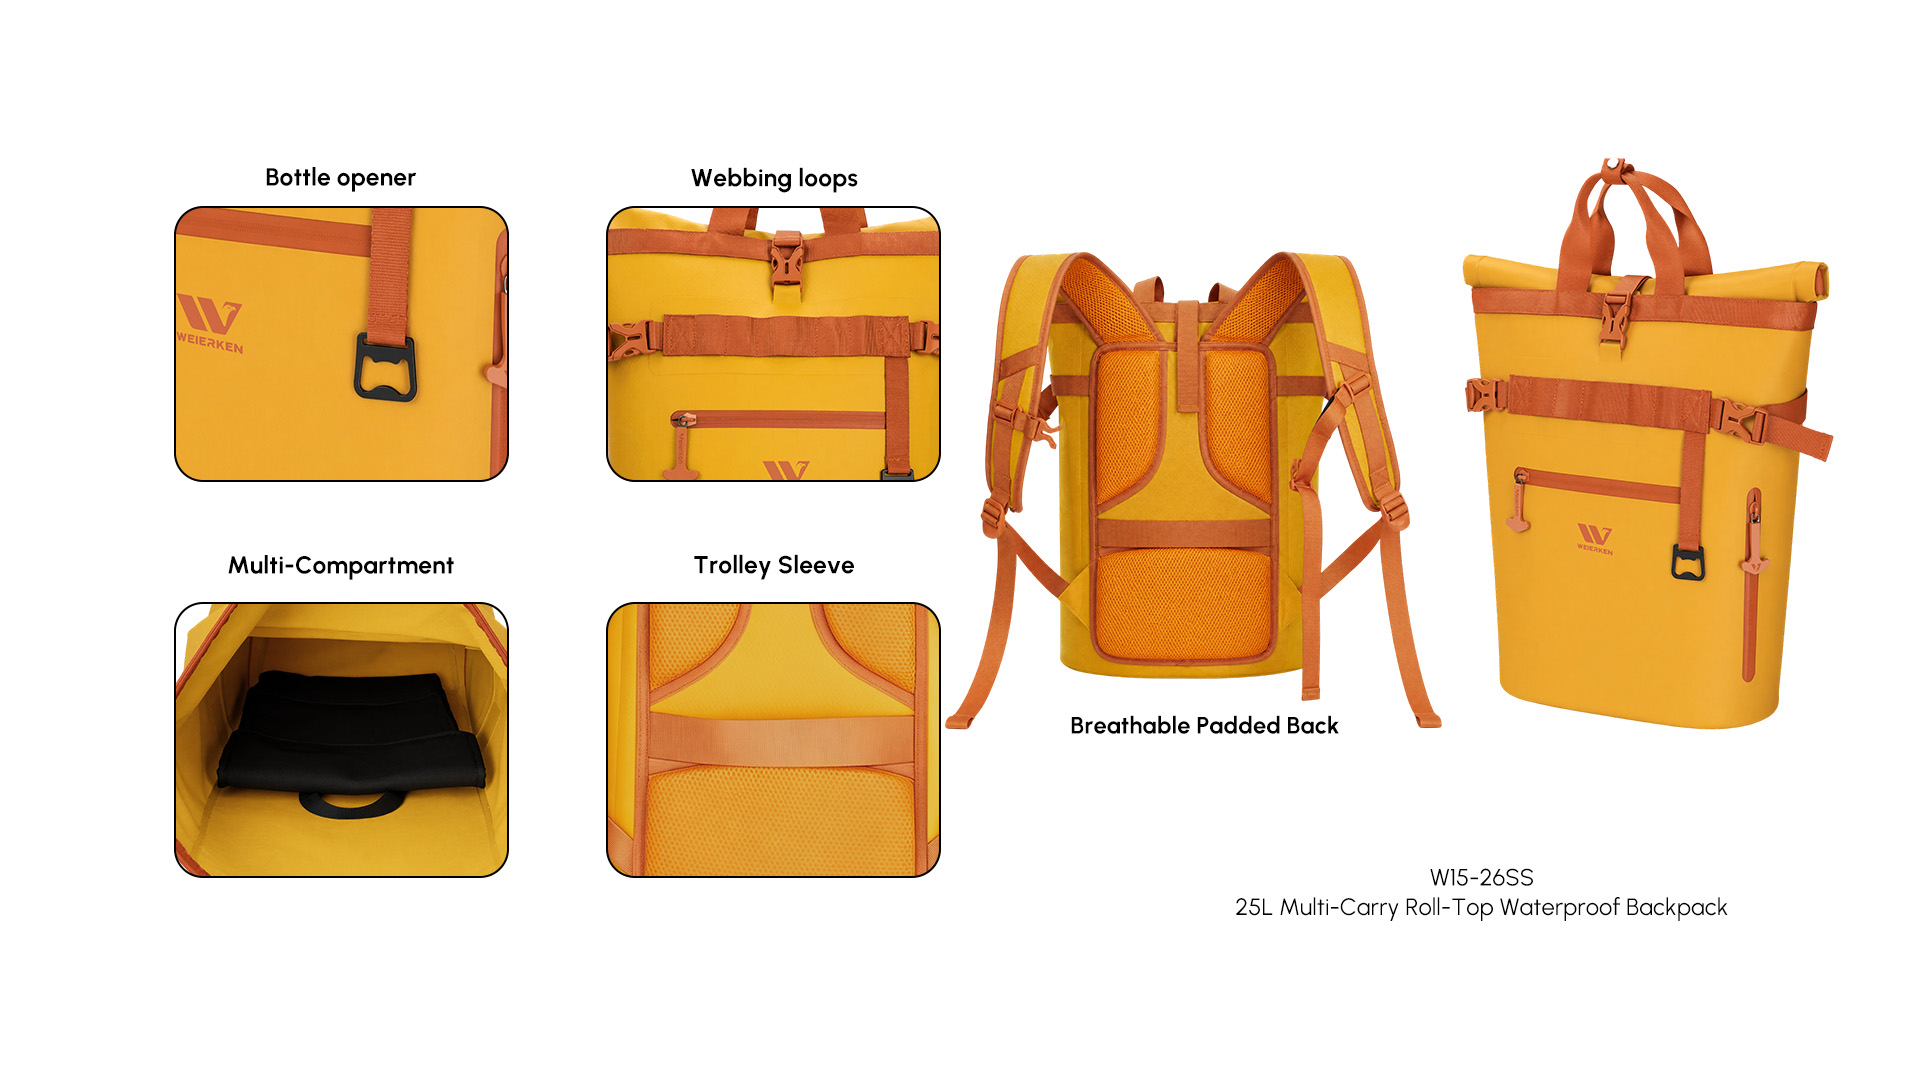
Ingenieure müssen ein TSA-freundliches, hängendes Laptopfach mit unabhängigem Seitenreißverschluss integrieren. Fügen Sie eine versteckte Reisepass-Tasche im unteren Lendenrückenpaneel hinzu und verstärken Sie einen strapazierfähigen Gepäckgriff-Durchgangsriemen über dem Rückenrahmen.
3. Phase 2: Auswahl der Materialien und wasserdichte Konstruktion
3.1 Außenstoffmatrix: Haltbarkeit vs. Gewicht
Die Auswahl der Außenstoffe erfordert ein Gleichgewicht zwischen Abriebfestigkeit, Reißfestigkeit, Gesamtgewicht und visuellem Fall.
- Cordura Nylon (500D bis 1000D): Hohe Abriebfestigkeit und klassisches mattes Aussehen. Erfordert eine interne PU-Beschichtung oder Rückseitenfolie zum Schutz vor Wasser.
- Ballistic Nylon (840D bis 1680D): Korbgewebe-Synthesematerial, das rauen Förderbändern und abrasiven städtischen Oberflächen mühelos standhält.
- X-Pac und Dyneema-Verbundstoff: Laminierte Verbundtextilien, die hohe Zugfestigkeit, dimensionsstabilität und ultraleichte Wetterbeständigkeit für technische Taschen bieten.
- GRS-zertifiziertes RPET (Recyceltes Polyester/Nylon): Recycelte Nylon-Reisetaschenstoffe, die von post-consumer Abfällen abgeleitet sind und nachhaltige Eigenschaften bieten, die mit den EU-Ökodesignrichtlinien übereinstimmen.
3.2 Dichtungs- und Montageverfahren: Geschweißte vs. geklebte Nähte
Die wasserdichte Roll-Top-Herstellung beruht auf zwei Kernmethoden, um Feuchtigkeit aus dem Innenfach fernzuhalten.
- Hochfrequenz (HF) geschweißte Nähte: Radiofrequenzenergie verschmilzt Polyurethan (TPU) beschichtete Panels auf molekularer Ebene. Dies schafft eine 100% luftdichte, fadenfreie Verbindung, die in der Lage ist, unter Wasser wasserdicht zu sein.
- Genähte und Nahtband-Konstruktion: Arbeiter nähen Panels mit Standardnadeln und bringen dann heißschmelzendes Polyurethanband über die Nähte an. Dieser Ansatz ermöglicht komplexe Innenfächer und weichere Kurven, während er das Austreten von Nadelöffnungen verhindert.
- Wasserabweisende Reißverschlüsse: Für Perimeterfächer sind YKK AquaGuard oder gleichwertige, polyurethanlaminierte Spiralreißverschlüsse mit Reißverschlussgaragen anzugeben, um driving rain abzulenken.
3.3 Maßgeschneiderte Ergonomische Aufhängesysteme
Eine schwere 30-Liter-Ladung fühlt sich ohne strukturierten Lastentransfer unhandlich an. Reise-Marken müssen Rückenteile entwickeln, die Wärme kontrollieren und die Wirbelsäule polstern.
Thermoformbare EVA-Rückenteile bieten strukturierte Luftkanäle, die Feuchtigkeit von dem Rücken des Trägers abziehen. Für technische Modelle kombinieren Sie perforierte zwei-dichte Schäume mit abriebfestem 3D-Luftnetz. Beenden Sie das Aufhängesystem mit verstellbaren Brustschiebern und tragenden, verstaubaren Hüftflossen.
4. Phase 3: Prototyping und Musteriteration
4.1 Das Proto-Muster: Überprüfung von Form und Mustergeometrie
Das erste Muster übersetzt 2D-Tech-Pack-Maßnahmen in ein reales physisches Volumen. Hersteller verwenden einfarbige, vorrätige Stoffe, um diesen Nachweis schnell zusammenzustellen.
In dieser Phase überprüfen die Designer die Musterzeichnung, die Roll-Down-Abstände und die Taschenabstände. Wenn eine interne Laptop-Hülle die Basis des Rucksacks einschränkt oder unangenehm in den Rücken des Trägers drückt, zeichnen Techniker das Papiermuster neu, um die Spannung zu lösen.
4.2 Vorproduktionsmuster (PP): Details finalisieren
Sobald die Form und Geometrie die Überprüfung bestehen, stellt die Fabrik das Gegenmuster mit endgültigen, maßgeschneiderten gefärbten Stoffen, spezifizierten Hardware und Markenverzierungen her. Einrichtungen wie die Weierken-Engineering-Werkstatt erstellen diese goldenen Muster, um die Standards der Linienmontage zu benchmarken.
Diese Phase fixiert die Branding-Behandlungen: hochdichte Silikon-Drucke, geprägte Leder-Patches oder schallgeschweißte TPU-Etiketten. Nachdem die Marke dieses Einheit genehmigt hat, dient sie als Golden Sample für die eingehende Qualitätskontrolle.
4.3 Fabrik-Stress- und Leistungstests
Bevor die Massenproduktion in Auftrag gegeben wird, unterziehen seriöse Hersteller Prototypmuster beschleunigten Stresstests, die jahrelangen Reiseverschleiß nachahmen.
- Lastabwurf-Test: Der Rucksack wird mit 15 kg–20 kg beladen und wiederholt aus einer festgelegten Höhe fallen gelassen, um die Integrität der Griffe und Gurtverbindungen zu bewerten.
- Zugtests für Gurtband: Hydraulische Klemmen ziehen die Schultergurt-Ankerpunkte und Griffpunkte, um die Bruchfestigkeit der Bartacknähte zu überprüfen (Ziel >350N).
- Wassersprühtests: Rucksäcke werden kontinuierlich hohen Druck Regen-Düsen ausgesetzt, um die Haftung des Nahtbands, die Dichtheit des Reißverschlusses und die Stoffsättigung zu testen.
5. Phase 4: Massenproduktion und Qualitätssicherung
5.1 Aufschlüsselung des Produktionsbereichs
Die Skalierung von einem einzigen goldenen Muster auf Tausende identischer Einheiten erfordert eine reibungslose Synchronisation über spezialisierte Fabrikzellen.
- Automatisiertes Schneiden: CNC-Laserschneider oder automatisierte Stanzpressen schneiden Nylonrollen und sorgen für eine Kantenversiegelung und submillimetergenaue Schnittgenauigkeit.
- Unterbau-Näharbeiten: Unabhängige Nählinien stellen gleichzeitig vordere Organizer-Taschen, Schultergurte und Laptop-Hüllen her.
- Versiegelungs- und Schweißstation: Techniker fügen Platten in Heißluft-Nähversiegelungsmaschinen oder Hochfrequenzschweißgeräte ein, um Wasser abzuhalten.
- Endmontage und Inspektion: Arbeiter nähen die Unterbaugruppen in den Hauptkörper, wenden die Tasche, entfernen lose Fäden und drücken die Nähte.
5.2 Qualitätskontrollprotokolle (AQL 2.5 Standards)
Professionelle Rucksackhersteller kontrollieren die Qualität während des gesamten Produktionsprozesses, anstatt sich ausschließlich auf die Endkontrolle zu verlassen.
- IQC (Eingehende Qualitätskontrolle): Techniker überprüfen eingehende Stoffrollen auf Farbabweichungen, Garnverschiebungen, Beschichtungsabziehkräfte und hydrostatische Druckgrenzen.
- IPQC (In-Prozess-Qualitätskontrolle): Inspektoren auf dem Boden prüfen die Nadel Dichte und zielen auf 7–8 Stiche pro Zoll (SPI). Sie verifizieren, dass kritische Stresspunkte doppelt genähte Box-X-Bartacks erhalten.
- FQC/OQC (End-/Ausgangsqualitätskontrolle): Fertige Einheiten unterliegen den AQL 2.5 Haupt- / 4.0 Nebeninspektionsstandards, die die dimensionsstabilität, die Gleitsmoothness des Reißverschlusses und die ästhetische Hygiene abdecken.
5.3 Verwaltung von Lieferzeiten und Materialengpässen
Die Produktionspläne für Reiseausrüstung hängen stark von den Vorlaufzeiten der Rohmaterialien ab. Standardstofffärbung dauert 25 bis 35 Tage, während spezialisierte maßgefertigte Schnallen oder maßgeschneiderte wasserdichte Textilien bis zu 45 Tage in Anspruch nehmen können.
Um die Lieferfenster einzuhalten, sollten Marken die BOM-Spezifikationen frühzeitig abschließen. Die Reservierung der Produktionskapazität, während die Materialien bearbeitet werden, hält das Projekt reibungslos in Richtung Endmontage in Bewegung.
6. Phase 5: Verpackung, Umweltkonformität und Lieferung
6.1 Schutz- und platzsparende Verpackung
Frachtkosten können die Einzelhandelsgewinnmargen erodieren, wenn die Verpackungsmaße nicht sorgfältig verwaltet werden.
Marken müssen das Flachpack-Falten gegen das Vollpacken abwägen. Das Falten des Rucksacks auf flach minimiert das Luftfrachtvolumen und optimiert den Platz im Seefrachtcontainer. Strukturierte Taschen mit starren Schaumrahmen benötigen möglicherweise leichtes Papierfüllmaterial, um permanente Falten während des Transports zu vermeiden. Verwenden Sie belüftete, biologisch abbaubare Polybeutel, um Feuchtigkeitsansammlungen in den Versandkartons zu verhindern.
6.2 Regulatorische Konformität für nordamerikanische und europäische Märkte
Der Import von Konsumgütern in große Einzelhandelsmärkte erfordert strikte Einhaltung regionaler chemischer und umweltrechtlicher Vorschriften.
- Reichweite (EU): Beschränkt schädliche Weichmacher, Schwermetalle, Azo-Farbstoffe und kurzkettige chlorierte Paraffine in synthetischen Beschichtungen.
- Kalifornien Proposition 65 (USA): Verlangt Tests und Warnungen für Phthalate (wie DEHP, DBP, BBP), die häufig in weichem PVC und Trägermaterialien vorkommen.
- Bluesign & OEKO-TEX: Zertifizierungen, die beweisen, dass Textilien frei von giftigen Chemikalien hergestellt werden, um die Gesundheit der Verbraucher und der Fabrikarbeiter zu schützen.
6.3 Internationale Versandbedingungen
Die Klärung der Handelsbedingungen vermeidet unerwartete Grenzkosten und betriebliche Verzögerungen.
Neuere Marken wählen oft DDP (Delivered Duty Paid)-Bedingungen, die es der Fabrik ermöglichen, den Versand, die Zollabfertigung und den Inlandstransport direkt zu ihrem Lager zu übernehmen. Wachsende Marken, die volle Containerladungen (FCL) bewegen, verwenden typischerweise FOB (Free on Board)-Bedingungen, die ihren internen Spediteuren die vollständige Kontrolle über die Routenführung und die Tarife der Reedereien geben.
7. Fabrik-Audit-Checkliste: Überprüfung eines OEM Roll-Top-Rucksack-Partners
Nicht jede Softgoods-Fabrik kann technische Reiseausrüstung herstellen. Verwenden Sie diese Checkliste, um potenzielle Lieferanten zu bewerten:
- Betreibt die Einrichtung vor Ort spezielle Hochfrequenz-Schweiß- und pneumatische Nahtbandmaschinen?
- Haben die hauseigenen Schnittmacher Erfahrung darin, technische 2D-Dateien in funktionale 3D-Taschen zu übersetzen?
- Kann die Fabrik zertifizierte recycelte Stoffe mit nachverfolgbaren GRS-Transaktionszertifikaten beschaffen?
- Hält der Lieferant gestaffelte MOQ-Preise für maßgeschneiderte Rucksäcke, um das Wachstum der Marke ohne übermäßiges Lagerrisiko zu unterstützen?
- Sind dokumentierte AQL-Inspektionsprotokolle, hauseigene Zugprüfstände und Sprühprüfkammern zur Überprüfung verfügbar?
8. Häufig gestellte Fragen
Q1: Was ist die typische MOQ für maßgeschneiderte Roll-Top-Reiserucksäcke?
A1: Die Mindestbestellmengen für maßgeschneiderte Roll-Top-Rucksäcke liegen in der Regel zwischen 500 und 1.000 Einheiten pro Farbvariante. Diese Grenze wird normalerweise durch die Mindestanforderungen für die Färbung von Stoffen und spezialisierte Hardware-Läufe bestimmt, nicht durch den Nähprozess selbst. Einige Hersteller bieten niedrigere Einstiegsmengen (300 Einheiten) an, wenn Sie vorrätige Standardstoffe und vorhandene Hardwarefarben auswählen.
Q2: Wie lange dauert der Prozess von der Einreichung des Tech-Packs bis zum ersten Muster?
A2: Die Entwicklung eines ersten Prototyps dauert in der Regel 2 bis 3 Wochen, sobald die technischen Produktblätter und Schnittdateien finalisiert sind. Wenn Ihr Design spezialisierte maßgeschneiderte Komponenten, maßgeschneiderte Extrusionszieher oder laborabgestimmte Farbproben erfordert, kann die erste Musterung auf 4 bis 6 Wochen verlängert werden.
Q3: Welche Konstruktionsmethoden sind erforderlich, um einen Roll-Top-Rucksack wirklich wasserdicht zu machen?
A3: Echte IPX6- oder untertauchbare wasserdichte Schutzmaßnahmen erfordern TPU- oder PVC-beschichtete Textilien, die durch hochfrequente Radio-Schweißnähte verbunden sind, anstatt durch genähte Fäden. Der Rollkragen muss mindestens drei bis vier Mal glatt gerollt und sicher unter Spannung befestigt werden. Wenn die Paneele zusammengenäht sind, muss jedes Nadelloch mit thermischem Polyurethanband versiegelt werden, und alle externen Zugangspunkte erfordern wasserfeste laminierte Reißverschlüsse.
Q4: Wo treten Herstellungsfehler am häufigsten bei Roll-Top-Rucksäcken auf?
A4: Fehler treten am häufigsten an der Stelle auf, an der der Rollkragen mit dem Hauptrückenpaneel verbunden ist, entlang der Belastungspunkte der Tragegurte und an den Kanten des Nahtbandes. Wenn der Kragenstoff zu steif ist, führt wiederholtes Falten dazu, dass das Laminat blasen und reißen kann. Fabriken verhindern diese Probleme, indem sie die Stofftemperatur ausbalancieren, Stressknoten mit internem Gurtmaterial verstärken und die Temperaturen für das Nahtband an den Stoff anpassen.
Q5: Welche technischen Details werden am häufigsten in Rucksack-Tech-Packs weggelassen?
A5: Designteams von Marken vergessen oft, die Stichdichte (SPI), die Materialien für die interne Nahtbindung, die Schaumdichten (wie offenporiges PU im Vergleich zu geschlossenporigem hochdichtem EVA) und die Koordinaten der Zuglaschen-Bartacknähte anzugeben. Designer übersehen auch häufig die offenen Höhen- im Vergleich zu den gerollten Höhenabmessungen, was die Fabrik dazu zwingt, den Faltabstand zu schätzen.
Partnerschaft mit einem erfahrenen Rucksackhersteller
Die Einführung eines zuverlässigen Reise-Rucksacks erfordert Präzision in jeder Phase, von der Auswahl abriebfester Stoffe bis zur Einrichtung von Nahtbandlinien und der Verwaltung der Endinspektionen. Eine Partnerschaft mit einem erfahrenen Hersteller wie Weierken stellt sicher, dass Ihre Designs in langlebige, produktionsbereite Produkte umgesetzt werden, die im Einsatz bestehen.
Bereit, dein nächstes Reise-Paket zu erstellen? Schicke uns heute dein Tech-Paket oder Design-Brief, um ein Angebot anzufordern und eine technische Überprüfung zu planen.