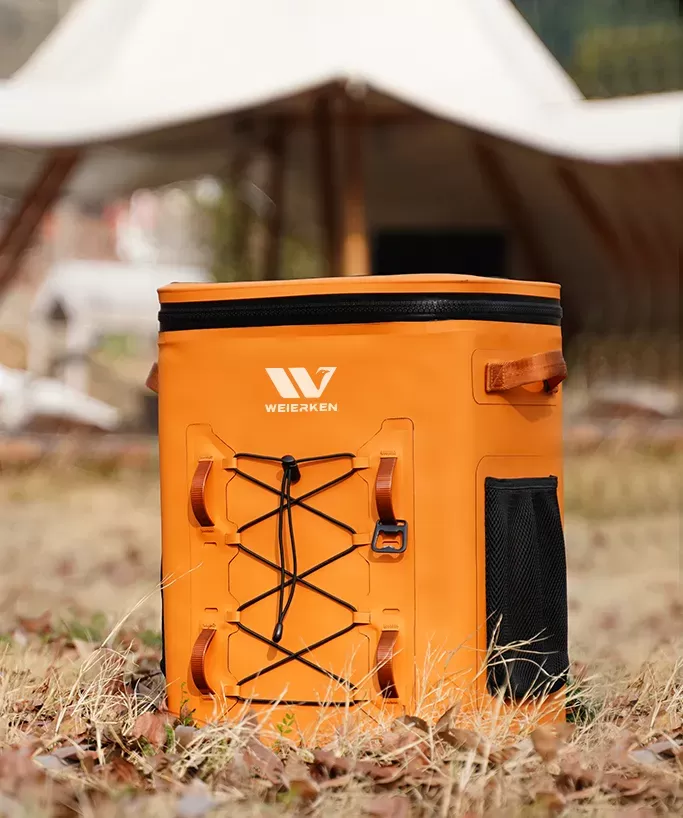

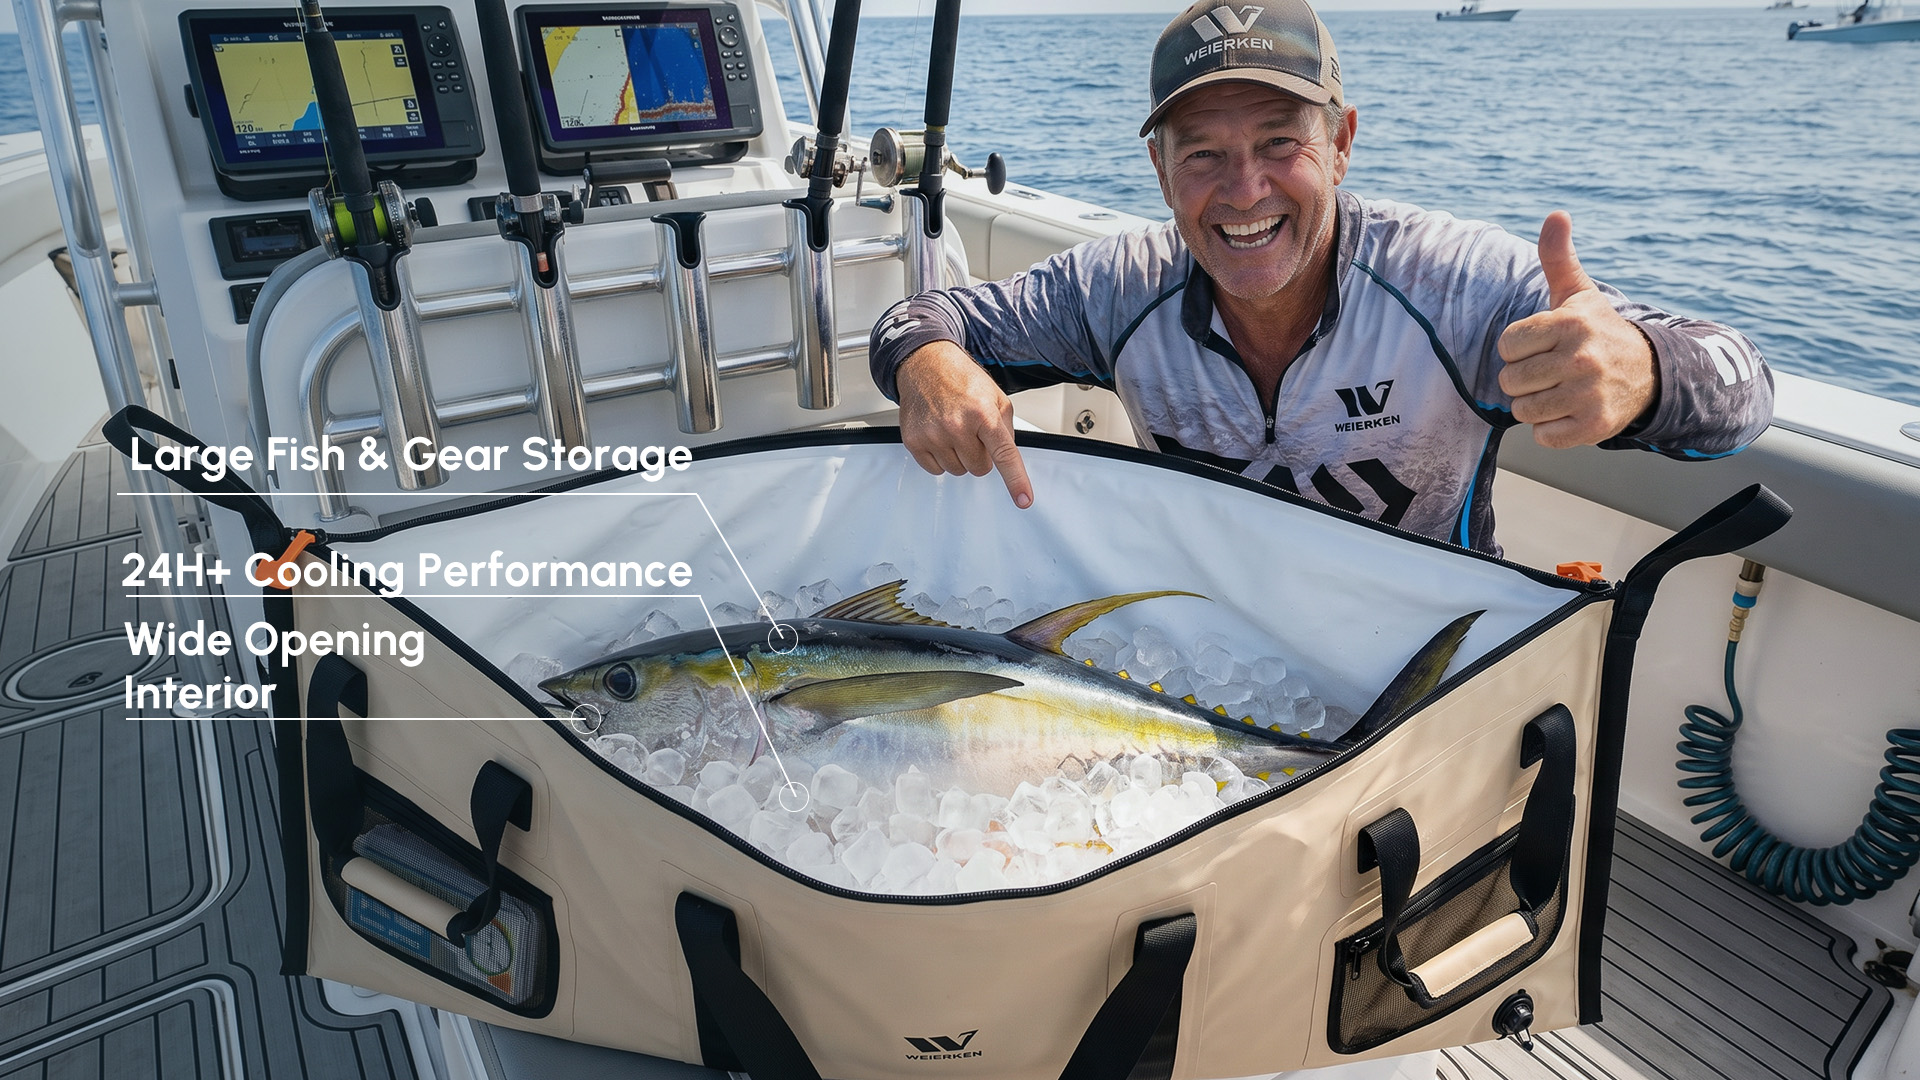
Transportar un atún de aleta azul o de aleta amarilla de 300 libras sobre el costado pone a prueba cada pieza de equipo en la cubierta. Los enormes peces pelágicos tienen espinas dorsales afiladas, potentes escudos en la cola y un peso corporal tremendo. Las neveras estándar no pueden soportar ese castigo físico.
Los capitanes de chárter comerciales y los pescadores de torneos en alta mar exigen bolsas aisladas especializadas que preserven carne de calidad sashimi. Cuando las marcas adquieren neveras para alta mar, no pueden permitirse costuras rotas, agua de sangre filtrándose o mangos de elevación desgastados. Un solo fallo catastrófico en alta mar arruina una captura costosa y destruye la confianza del cliente.
Las principales marcas de equipo trabajan con fábricas especializadas para construir productos de grado comercial desde cero. En Weierken, nuestros equipos de ingeniería construyen soluciones de refrigeración de alta resistencia que conectan el diseño técnico con la dura realidad en alta mar. Aquí está el proceso paso a paso OEM para entregar bolsas de captura de atún personalizadas al por mayor.
Etapa 1: Modelado CAD e Ingeniería Estructural
Cada bolsa de captura confiable comienza como un plano técnico preciso. Fabricar equipo marino sin un modelado CAD riguroso conduce a una mala distribución de carga y fallas prematuras en las costuras.
Modelado CAD 3D y Planificación Volumétrica
Diferentes especies pelágicas requieren volúmenes internos personalizados. Los atunes de aleta azul requieren dimensiones de grosor amplio, mientras que el wahoo y el pez rey necesitan perfiles largos y estrechos. Los ingenieros de OEM utilizan software 3D para calcular con precisión la capacidad interna:
- Perfiles Pelágicos Pequeños: Modelos de 20" x 45" diseñados para mahi-mahi, bonito y atún escolar.
- Dimensiones Estándar para Alta Mar: Bolsas de 30" x 60" o 30" x 72" adecuadas para atunes de aleta amarilla y atunes de ojo grande de tamaño mediano.
- Recintos para Atunes Gigantes: Diseños personalizados de alta capacidad de 40" x 98" o más grandes construidos para albergar atunes de aleta azul gigantes junto con cientos de libras de hielo en slurry.
Dinámica de Fluidos y Cálculos de Carga
El hielo en slurry y los peces pesados actúan como una carga líquida cambiante. Cuando un barco navega a través de un oleaje fuerte, el agua golpea violentamente contra las paredes internas. Los ingenieros CAD modelan estos picos de estrés dinámico a lo largo de las costuras inferiores.
El diseño debe redirigir la presión hidrostática lateral lejos de las esquinas crudas. Curvar las esquinas inferiores y dimensionar los paneles del suelo asegura que el peso del fluido interno empuje hacia abajo en la cubierta del barco, no hacia afuera contra la línea del zipper.
Ingeniería y Colocación de Válvulas de Drenaje
Drenar agua de mar ensangrentada es un trabajo desordenado. El tapón de drenaje no puede estar colocado arbitrariamente en la cara de la bolsa. Los ingenieros de OEM realizan estudios paramétricos para localizar el punto de drenaje gravitacional más bajo basado en la inclinación de la cubierta.
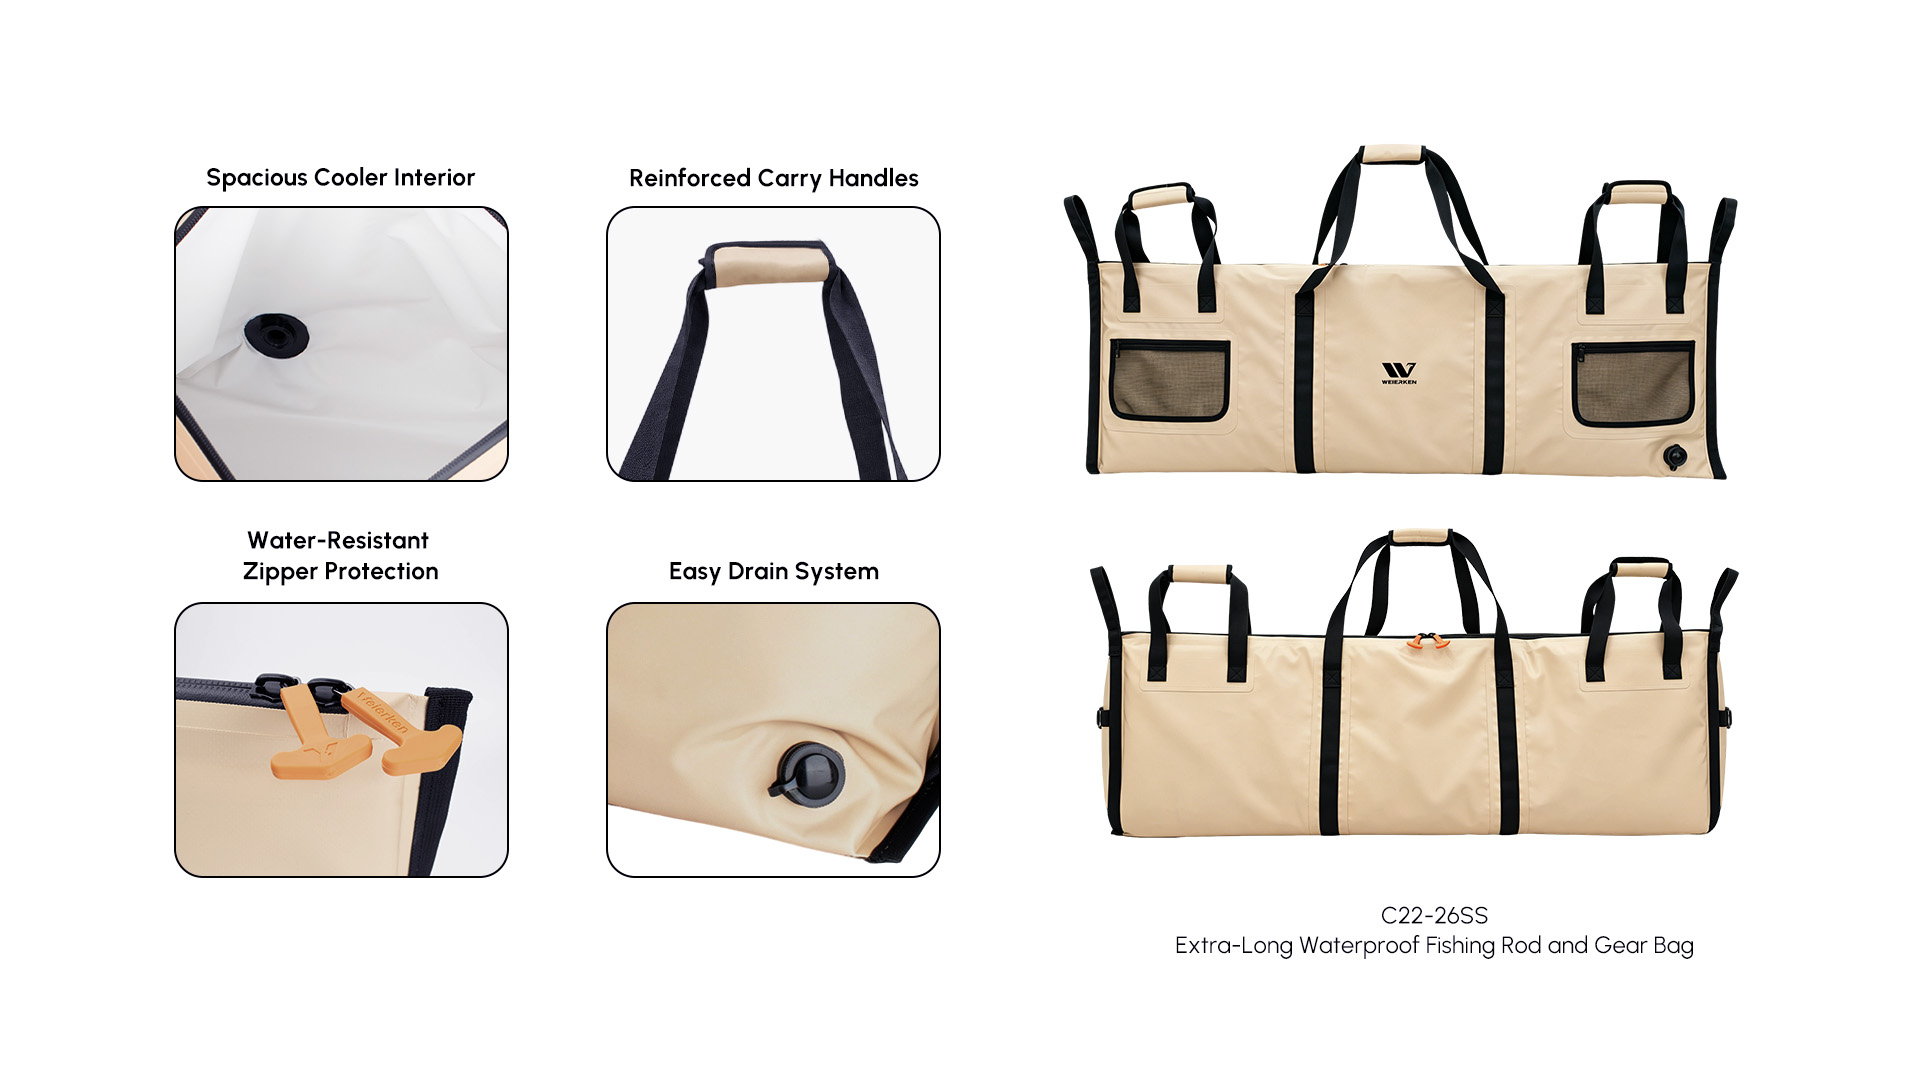
Los ingenieros especifican grifos de manguera de jardín de grado marino con rosca o válvulas de tornillo estriadas. Estas conexiones se unen directamente a la pared lateral a través de ojales térmicos reforzados, asegurando un sello hermético que permite a los marineros enroscar una manguera para verter agua de lavado por la borda de manera limpia.
Etapa 2: Selección de Materiales Crudos de Grado Marino
La protección térmica extrema exige componentes industriales pesados. Un fabricante de bolsas de pescado aisladas OEM de primera no construye con textiles de camping de bajo presupuesto. Solo los compuestos verdaderamente clasificados para uso marino sobrevivirán a las condiciones en alta mar.
Armadura Exterior Pesada (Lona de PVC Marino de 22 oz o 1000D+)
La carcasa exterior absorbe abusos constantes de garfios, aletas afiladas, cubiertas rugosas antideslizantes y radiación solar constante. Las especificaciones de producción priorizan la resistencia:
- 1000D Interlocking Polyester Scrim: Ofrece una resistencia a la tracción extrema y evita que los pinchazos se conviertan en desgarros largos en la tela.
- 22oz Heavy Polyvinyl Coating: Protege las fibras internas de la intrusión de agua salada, residuos de aceite y suciedad del motor.
- UV-Resistant Chemical Stabilizers: Previene que la cubierta exterior se amarillee, agriete o se vuelva quebradiza después de semanas de exposición al sol.
Core Thermal Barrier (High-Density Closed-Cell Foam)
La espuma de celda abierta actúa como una esponja, absorbiendo agua de sangre en mal estado y pudriéndose desde adentro hacia afuera. Las bolsas de pescado de alto rendimiento utilizan espuma de polietileno o EVA de celda cerrada de 0.5 pulgadas a 1.0 pulgadas de grosor.
Las celdas que atrapan gas dentro de la espuma de celda cerrada permanecen selladas entre sí. Incluso si una aguja perfora el forro de la bolsa, el material del núcleo no absorberá líquido. Esta capa de espuma densa forma una barrera fría ininterrumpida, manteniendo el hielo sólido durante hasta 3 a 5 días continuos en un calor abrasador.
Sanitary Food-Grade Internal Liners
La carne de atún tiene un alto precio en el mercado, lo que hace que la higiene sea primordial. El forro interior utiliza PVC de grado alimenticio ultra suave o película de poliuretano pesado. Esta superficie evita que las escamas de pescado y la sangre coagulada se incrusten en el material.
Los marineros pueden limpiar el forro resbaladizo con una manguera de alta presión y jabón suave. La superficie resiste los aceites de pescado y no deja olores rancios persistentes después de la limpieza.
Stage 3: Advanced Manufacturing and HF Welding
La costura tradicional perfora miles de agujeros a través de la tela. Al tratar con presión de agua, los agujeros de las agujas cosidas filtran sangre sobre las cubiertas de fibra de vidrio limpias. Las líneas de producción avanzadas eliminan la costura de agujas en los reservorios de líquido primarios.
Radio-Frequency (RF) and High-Frequency (HF) Welding
Las fábricas experimentadas dependen de máquinas de soldadura de alta frecuencia. Estas prensas industriales utilizan energía electromagnética para excitar las moléculas de polímero en los paneles de tela adyacentes.
Los paneles de vinilo se fusionan a nivel molecular, creando una unión continua y sin costuras. La costura soldada iguala o supera la resistencia a la tracción de la tela cruda, proporcionando un sello 100% impermeable que no filtrará una sola gota de hielo derretido.
Cradle-Style Continuous Webbing Harness
Levantar una bolsa de 400 libras llena de pescado y hielo por sus asas genera fuerzas cinéticas masivas. Si las asas están simplemente cosidas al borde superior de la tela, se desgarrarán durante los levantamientos con grúa o en el muelle.
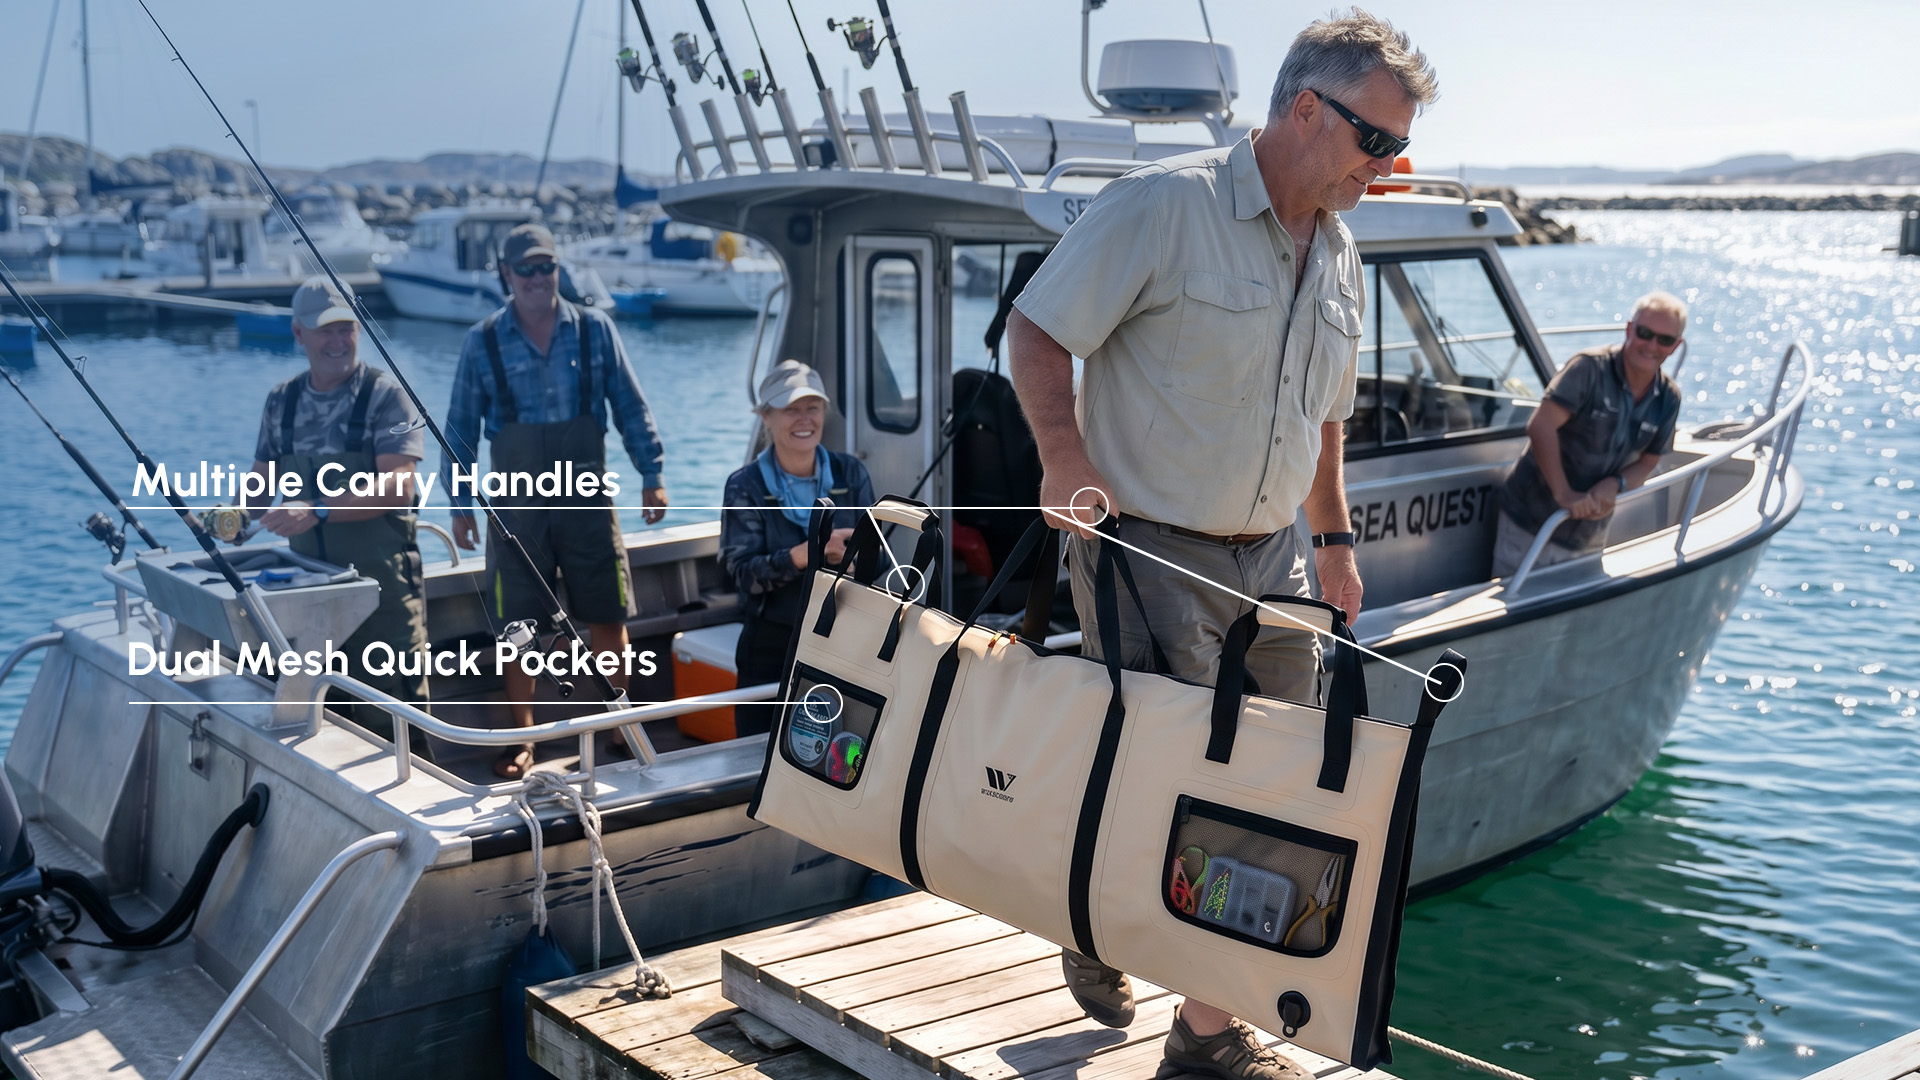
Las fábricas confiables diseñan un sistema de cuna completo. Las correas de tejido de especificaciones militares pesadas corren completamente bajo la base de la bolsa, envolviendo el perímetro en un lazo ininterrumpido. La bolsa descansa dentro de un eslinga estructural continua que soporta la carga desde abajo, distribuyendo el peso de manera segura a través de todo el plano inferior.
Marine-Grade Airtight Zipper Systems
El zipper es a menudo el eslabón más débil en las bolsas comerciales para matar. Un proveedor de heavy-duty tuna bag de calidad equipa las bolsas con zippers impermeables de moldes de dientes sobredimensionados o zippers de traje seco herméticos flexibles.
Estas pistas de zipper especializadas mantienen el aire frío encerrado en el interior y evitan que el aire caliente del ambiente penetre en el núcleo. Los deslizadores robustos y sobredimensionados funcionan sin problemas a pesar de la salmuera seca, evitando pistas congeladas o dientes rotos durante operaciones rápidas en la cubierta.
Stage 4: Private Label Opciones de Personalización
Para ganar estanterías en el comercio minorista, las marcas deben establecer una huella visual única. Fábricas como Weierken proporcionan servicios completos de herramientas y marca para empresas que están desarrollando su catálogo de custom tuna kill bags wholesale.
Tailored Geometries and Bag Profiles
Los barcos de alta mar presentan diseños de cockpit muy diferentes. Los fabricantes construyen configuraciones de bolsas especializadas adaptadas a embarcaciones específicas:
- Bolsas con fondo plano y fuelles: Se mantienen en pie de forma independiente en la cubierta, facilitando que un pescador cargue peces y hielo sin asistencia.
- Bolsas triangulares contorneadas en la proa: Se ajustan perfectamente en el área no utilizada de la proa de los barcos de consola central, liberando espacio valioso para caminar alrededor de la cabina.
- Ahorra espacio enrollables: Equipadas con correas de compresión integradas para que los pescadores puedan doblar, enrollar y guardar la bolsa de manera ordenada dentro de una escotilla de cubierta hasta el enganche.
Marca privada duradera
Los logotipos de las marcas en el equipo marino enfrentan abrasión mecánica y lavados químicos duros. Las fábricas aplican procesos decorativos distintos que resisten el desgaste:
- Impresión serigráfica industrial de placa gruesa: Utiliza tintas elastoméricas que se flexionan con la tela de PVC sin agrietarse ni pelarse.
- Parches de silicona moldeada y goma 3D: Ofrecen un aspecto premium y resistente que soporta la exposición directa al agua salada y a los rayos UV.
- Reglas de cubierta integradas: Reglas de medición impresas en pantalla, claras, que corren a lo largo del panel superior exterior, permitiendo a las tripulaciones confirmar rápidamente las longitudes de peces legales para torneos antes de desenganchar.
Accesorios estructurales personalizados
Las marcas pueden mejorar los diseños básicos con opciones de hardware funcional, como almohadillas de base antideslizantes removibles, bolsillos utilitarios exteriores para etiquetas de captura, correas de hombro acolchadas de alta resistencia y anillas D modulares para asegurar la bolsa a los grilletes de la cubierta.
Etapa 5: Control de calidad y pruebas destructivas en el mar
Antes de lanzar la distribución a gran escala, los diseños deben sobrevivir a protocolos de control de calidad de fábrica agresivos. Una buena ingeniería requiere datos de prueba verificables.
Pruebas de fugas hidrostáticas estáticas y suspensiones de grúa
Los inspectores de calidad verifican la integridad estructural utilizando métodos de prueba destructivos y rigurosos:
- Pruebas de fugas hidrostáticas: La fábrica llena la bolsa de captura a su volumen total con agua y la deja reposar durante 72 horas. Los inspectores monitorean cada costura soldada en busca de sudoración, manchas húmedas o filtraciones.
- Suspensiones de carga de grúa: La bolsa se carga con pesos muertos que superan su capacidad máxima nominal en un 150%, luego se suspende en el aire mediante mangos de grúa para confirmar que las costuras y las cintas no fallarán.
Evaluación de retención térmica
Los ingenieros evalúan el aislamiento de espuma utilizando pruebas de fusión estandarizadas. Las bolsas llenas de hielo en bloque medido y hielo triturado se colocan dentro de cámaras ambientales térmicas especializadas ajustadas a 100°F (38°C). Los inspectores rastrean las temperaturas internas durante 96 horas para verificar que la barrera central mantiene condiciones de congelación bajo calor extremo.
Pruebas de corrosión por niebla salina ASTM B117
Cada pieza de hardware exterior debe resistir la exposición a la sal costera. Los componentes de drenaje, deslizadores de cremalleras y anillas D de metal soportan cientos de horas dentro de una cámara de pulverización de sal ASTM B117 para verificar que no se corroan, oxiden ni se congelen en entornos oceánicos.
Etapa 6: Producción a granel, embalaje y optimización de carga
Las altas tarifas de envío pueden destruir los márgenes de beneficio minorista. Los enfriadores de peces voluminosos y rellenos de espuma ocupan un gran volumen de carga si se dejan sin comprimir durante el tránsito.
Empaque de Compresión de Alta Densidad
Para apoyar las cadenas de suministro globales, las fábricas desarrollan procedimientos estratégicos de plegado y empaque. Los técnicos comprimen las pesadas bolsas aisladas planas utilizando dispositivos de vacío y las aseguran en cartones ajustados. Este proceso reduce el volumen del empaque exterior en hasta un 30%, disminuyendo los costos de flete marítimo por unidad.
MOQs Flexibles y Cronogramas de Producción Predecibles
Gestionar un catálogo de equipo en el extranjero requiere lotes de fabricación flexibles. Los proveedores profesionales ejecutan cronogramas de producción optimizados que equilibran cantidades mínimas de pedido (MOQs) razonables con ciclos de entrega confiables, asegurando que el stock llegue mucho antes de los torneos regionales y las temporadas de pesca.
Preguntas Frecuentes (FAQ)
Q1: ¿Qué materiales son estándar para las bolsas de matanza de atún de uso intensivo al por mayor?
A1: El exterior generalmente utiliza lona de PVC marino de 22 oz de uso intensivo con un refuerzo de poliéster de 1000D. El núcleo de aislamiento utiliza espuma de polietileno de celda cerrada de alta densidad de 0.5 pulgadas a 1.0 pulgadas, emparejada con un revestimiento interior de PVC o TPU de grado alimenticio que no mancha.
Q2: ¿Cuánto tiempo mantienen el hielo las bolsas enfriadoras de grado marino?
A2: Con espuma de celda cerrada de calidad de 0.5 pulgadas a 1.0 pulgadas y construcción soldada, una bolsa de matanza comercial mantiene el hielo sólido durante 3 a 5 días, dependiendo de la exposición al sol y la proporción de hielo a pescado.
Q3: ¿Por qué es crítica la soldadura de alta frecuencia para las bolsas de matanza de pescado?
A3: La soldadura HF fusiona los paneles de tela termoplástica a nivel molecular sin perforaciones de agujas. Esto crea un recipiente completamente impermeable y sin costuras que evita que la sangre y el hielo derretido se filtren en las cubiertas de los barcos.
Q4: ¿Podemos pedir tamaños personalizados para que coincidan con los compartimentos de proa de barcos específicos?
A4: Sí. Los fabricantes de OEM construyen formas personalizadas basadas en sus dibujos CAD o especificaciones dimensionales. Las formas personalizadas incluyen bolsas de proa cónicas, cajas de cubierta rectangulares y sobres extra largos para billfish.
Q5: ¿Cuál es el tiempo de entrega típico para pedidos al por mayor de bolsas de matanza de atún personalizadas?
A5: La modelación CAD y la creación de prototipos de muestra generalmente toman de 7 a 14 días. Una vez que las muestras doradas reciben aprobación, la producción en masa generalmente toma de 35 a 45 días, dependiendo de las especificaciones de hardware y las cantidades de pedido.
Construya Su Línea Marina Personalizada para el Extranjero
Los navegantes en alta mar, las operaciones de chárter y los cazadores de atún profesionales mantienen sus equipos a altos estándares. Las costuras débiles y los materiales endebles no sobreviven al océano. Desarrollar una bolsa enfriadora comercial líder en el mercado requiere una sólida ingeniería naval, telas de calibre pesado y fabricación hermética.
Weierken trabaja directamente con marcas de aparejos, proveedores comerciales y minoristas marinos para construir soluciones de enfriamiento personalizadas y resistentes. Nuestros equipos de ingeniería gestionan toda la cadena de producción, desde la modelación CAD inicial y las pruebas de estrés hasta la carga final del contenedor.
¿Listo para expandir su catálogo marino en el extranjero? Contacte a nuestro equipo de ingeniería hoy para revisar nuestras especificaciones técnicas, solicitar una muestra o obtener una cotización directa de fábrica sobre bolsas de matanza de atún al por mayor personalizadas.