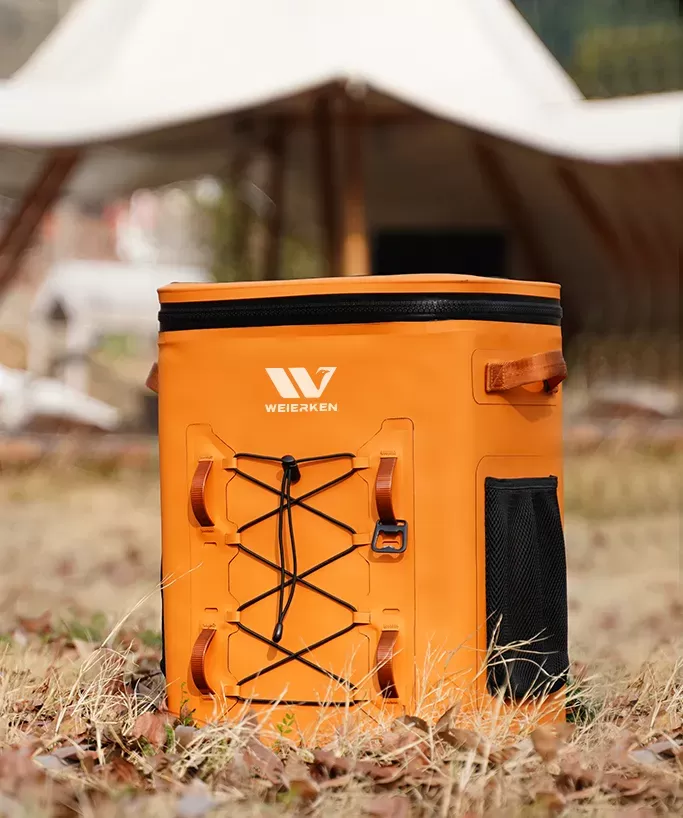

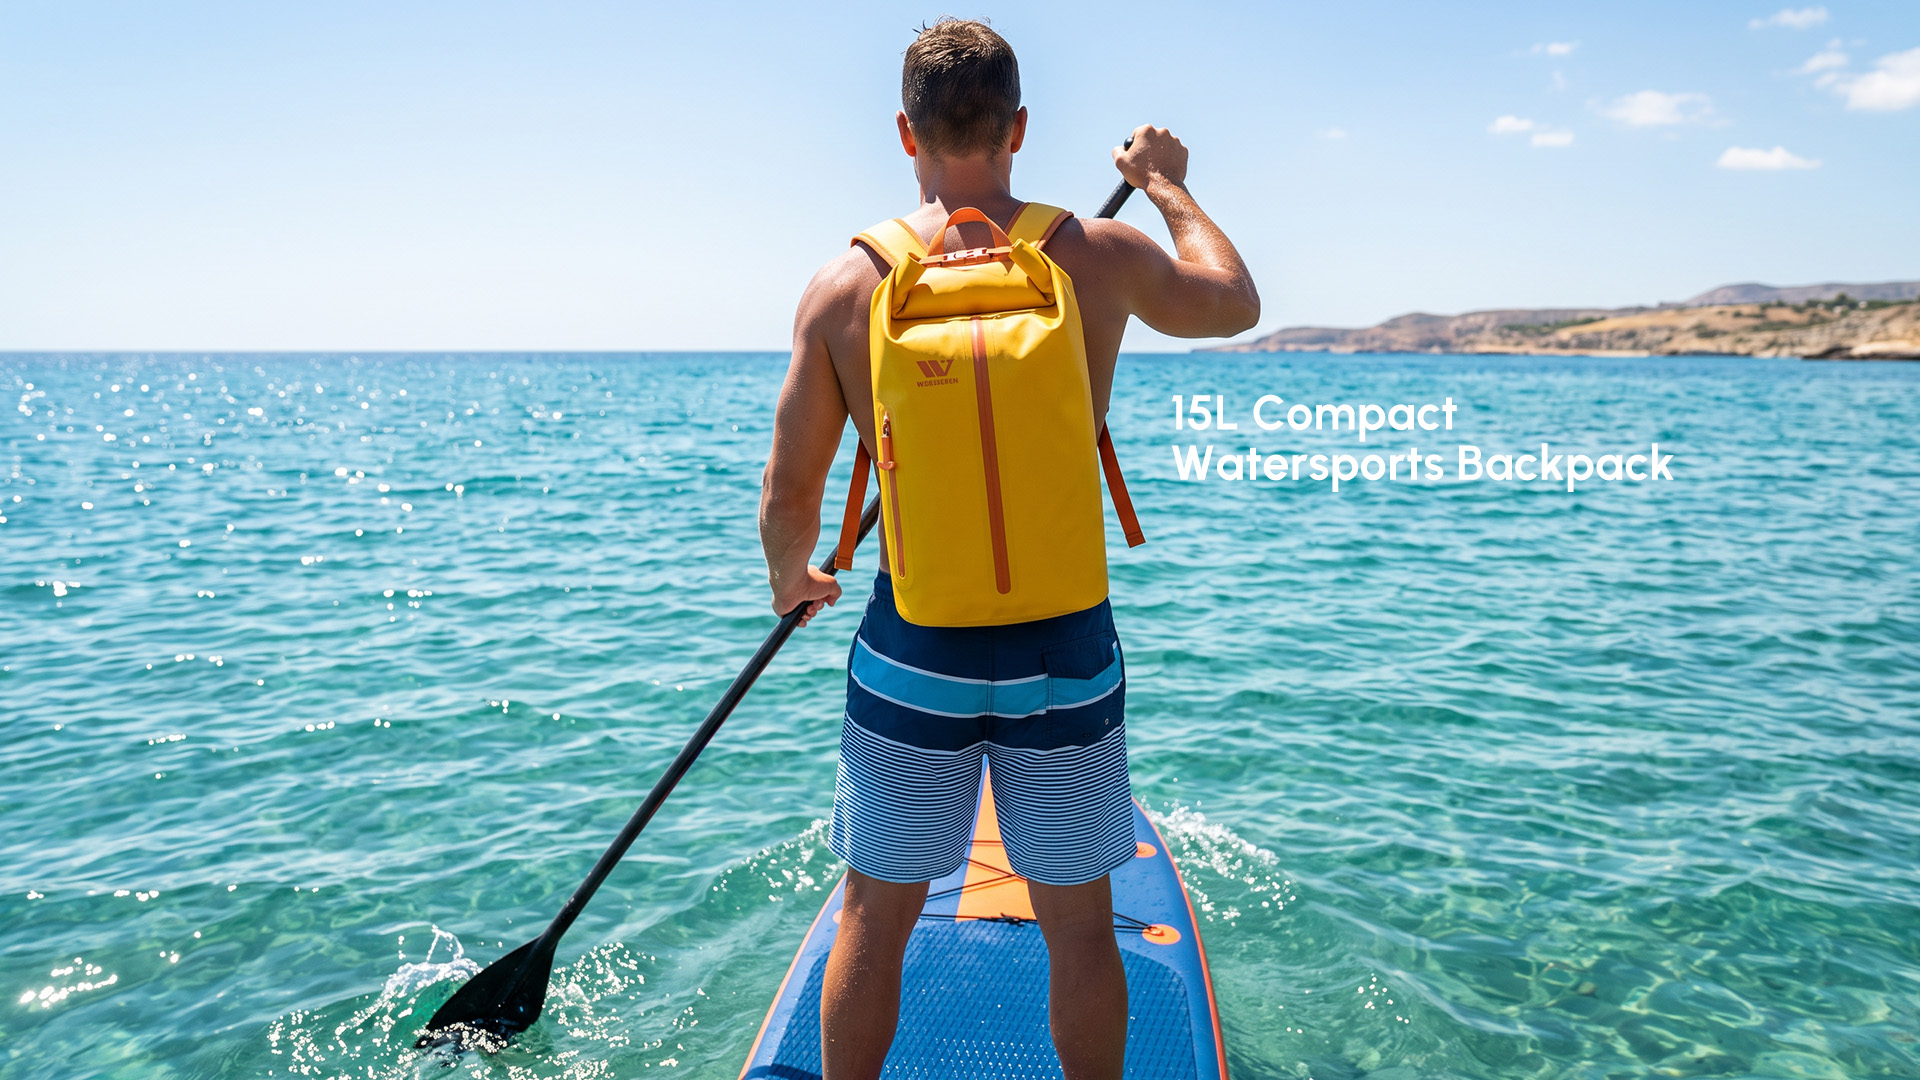
Una bolsa de equipo fallida en aguas abiertas es un asesino de marcas. Cuando un bolso de viaje para offshore gotea o una bolsa de cubierta seca se rasga a lo largo de una costura, su cliente no culpa a la fábrica. Culpa a su marca. Las tasas de devolución se disparan, las reseñas negativas se acumulan y sus relaciones con los distribuidores sufren.
Las bolsas de equipo para navegación pertenecen a una categoría de ingeniería completamente diferente a las mochilas de viaje estándar. Deben resistir la corrosión del spray salino, manejar la radiación solar constante y mantener una total integridad a prueba de agua bajo el impacto de las olas. Asociarse con un proveedor estándar de corte y confección resultará casi con certeza en fallas del producto.
Encontrar un socio confiable para sus bolsas de equipo para navegación OEM requiere una auditoría técnica y metódica. Fabricantes experimentados como Weierken construyen equipos marinos alrededor de la soldadura térmica y polímeros especializados en lugar de una simple ensambladura con aguja e hilo. Esta guía proporciona un marco directo y práctico para evaluar una instalación de producción antes de emitir una sola orden de compra.
1. Pre-Auditoría: Por qué las Bolsas de Equipo para Navegación Requieren Capacidades Especializadas OEM
Antes de reservar un vuelo o contratar a un auditor externo, debe establecer criterios de fabricación claros. Los accesorios marinos enfrentan entornos de trabajo más duros que casi cualquier otra categoría de bolsas de consumo.
La Diferencia Crítica: Bolsas Cosidas vs. Construcción Soldada
El equipaje tradicional se basa en costuras de aguja. Cada golpe de aguja crea un agujero microscópico a través de la tela. Sellar estas costuras cosidas puede ofrecer una protección básica contra salpicaduras, pero la cinta frecuentemente se deslamina después de una exposición prolongada a la humedad y al agua salada.
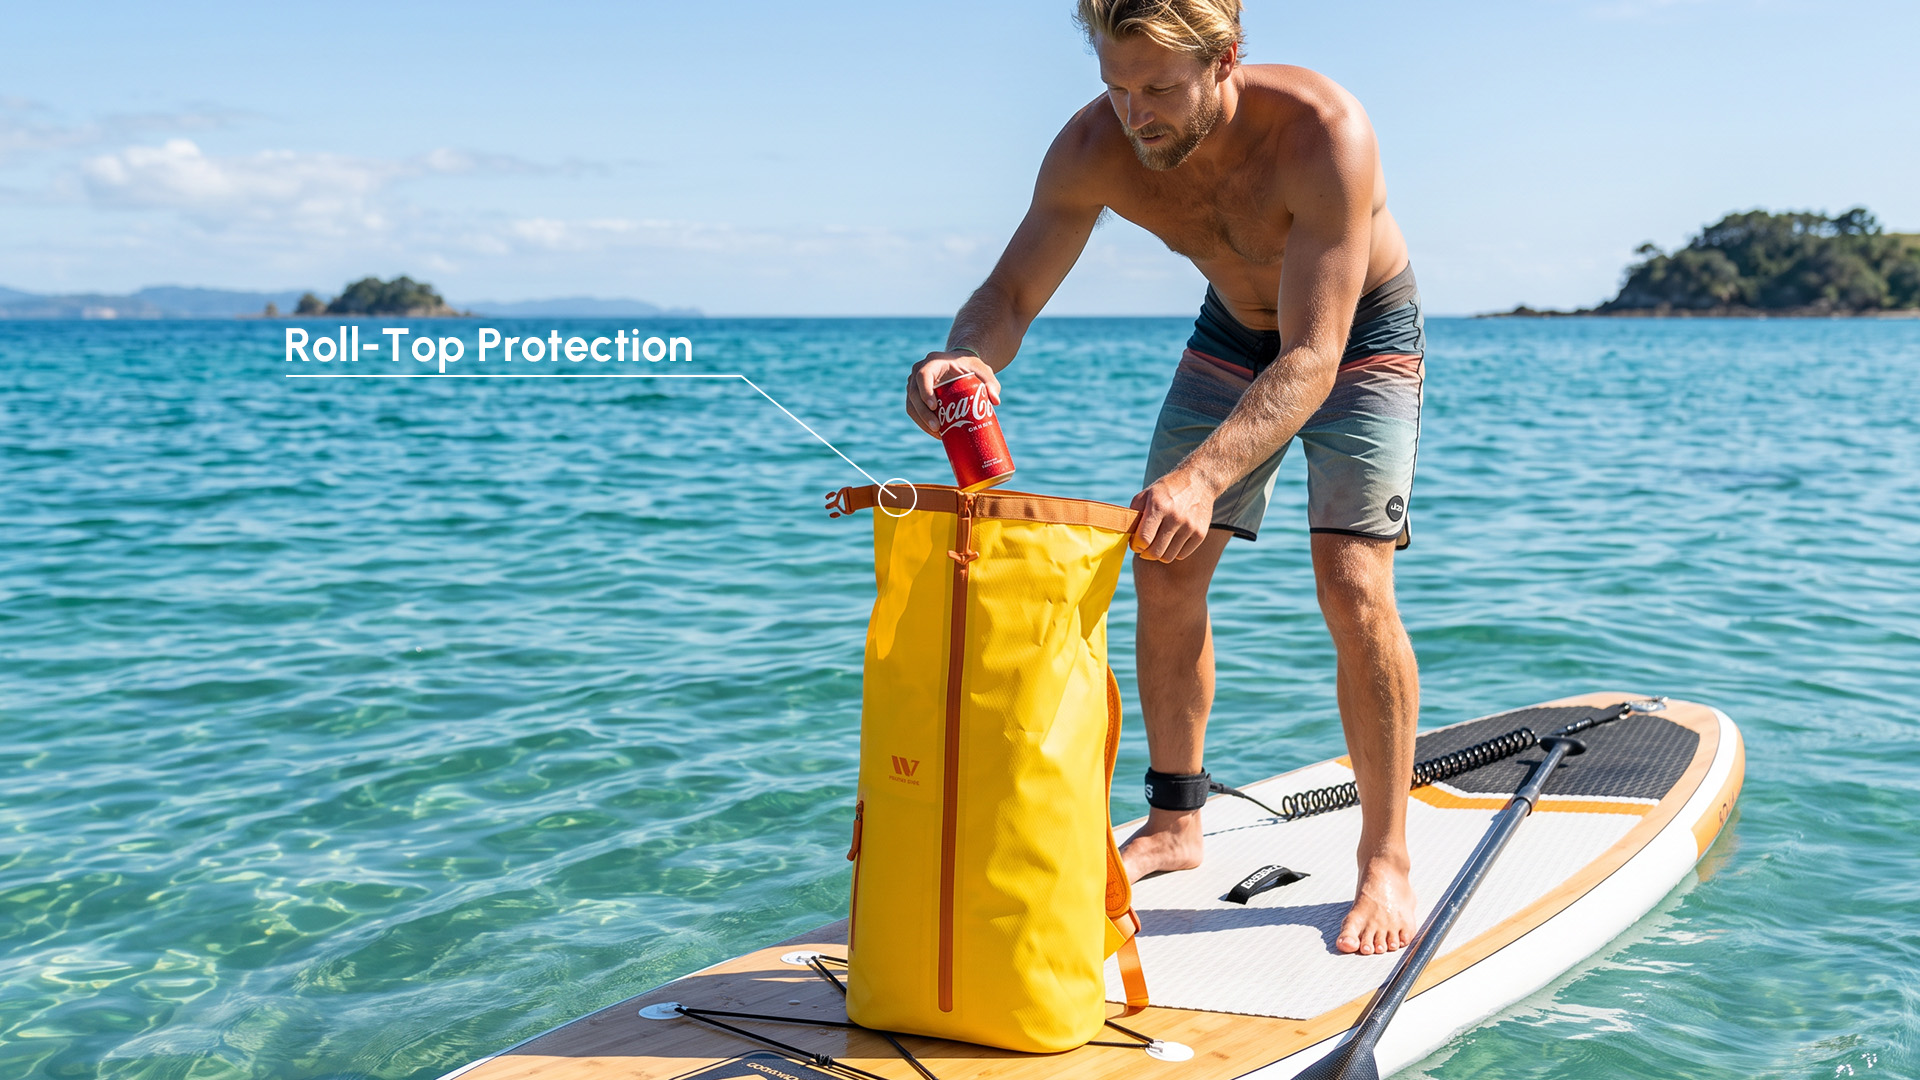
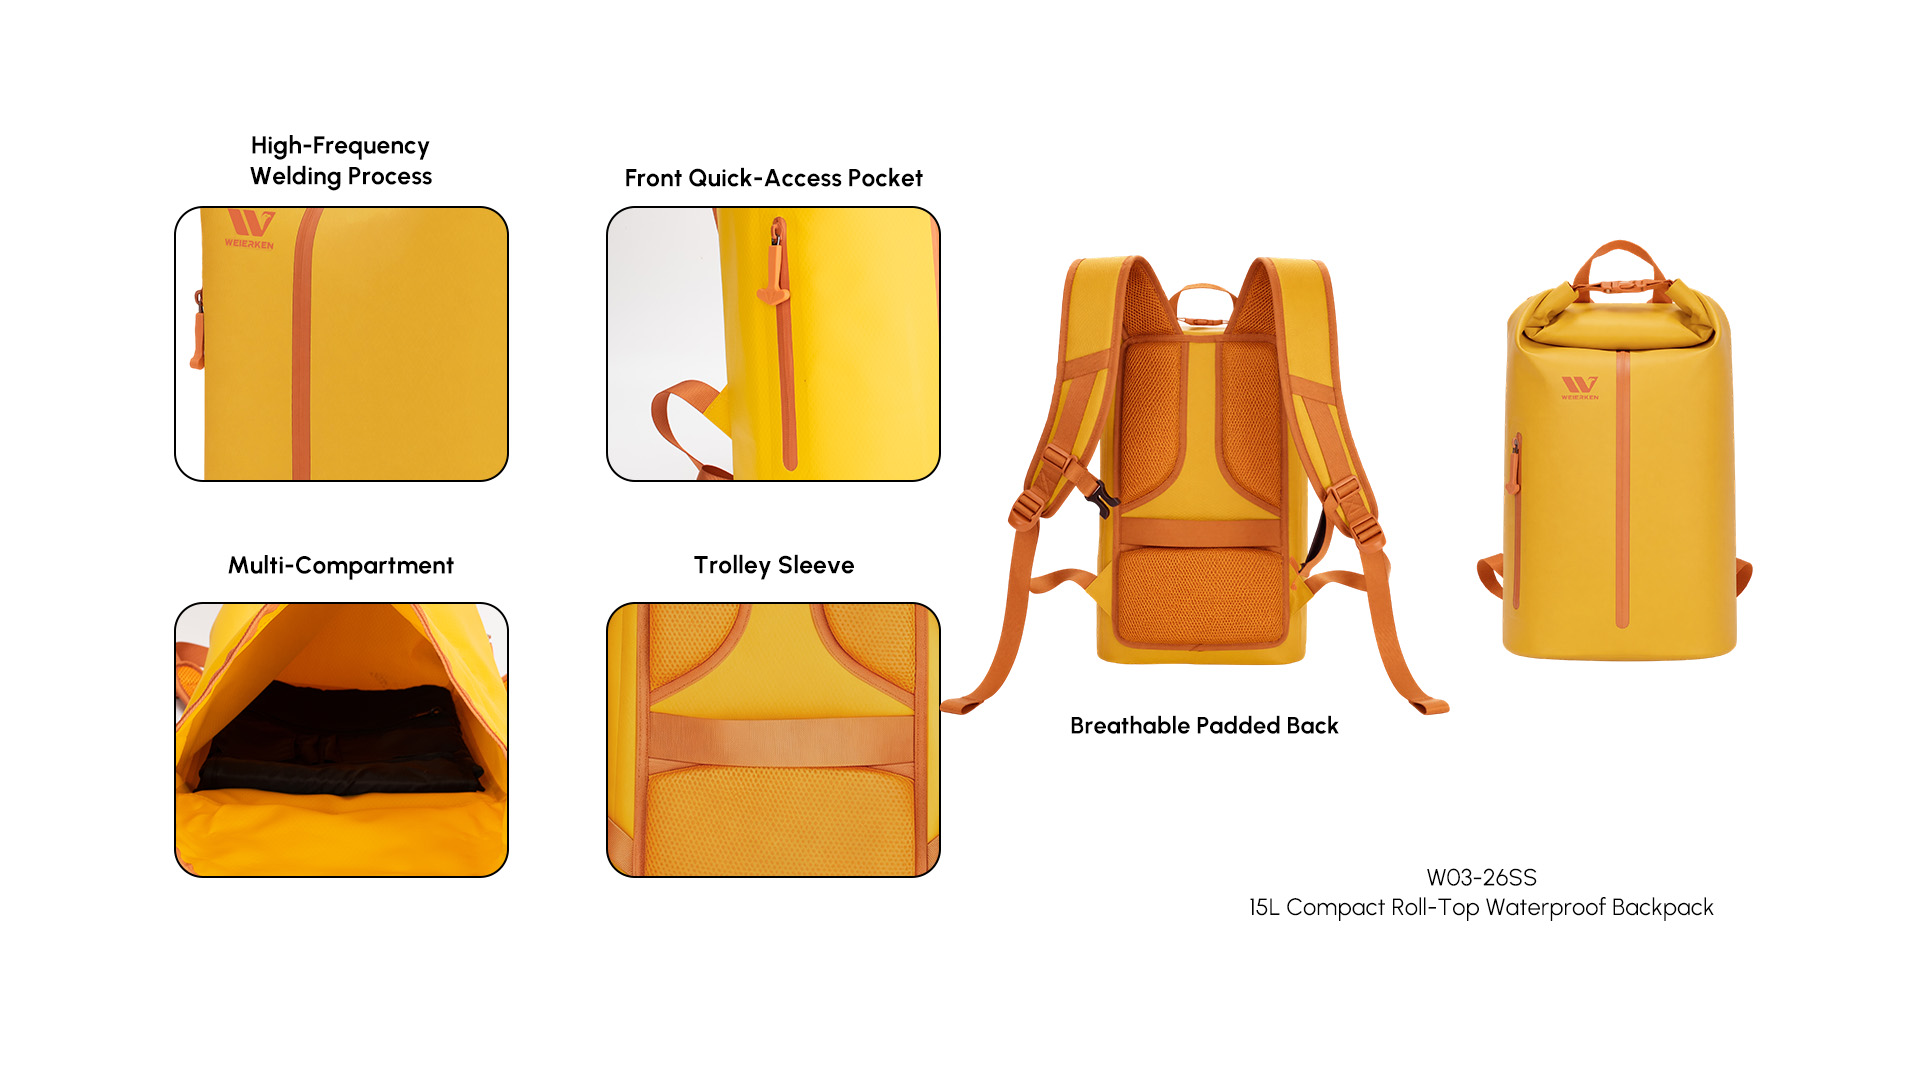
Las bolsas de equipo marino profesionales dependen de costuras soldadas. La soldadura de alta frecuencia o térmica funde recubrimientos termoplásticos, fusionando los paneles de tela a nivel molecular. La unión se vuelve tan fuerte como la tela base misma, creando una barrera hermética y sin costuras que soporta alta presión de agua.
Desafíos del Entorno Marino
Una fábrica especializada debe diseñar y construir para tres elementos hostiles:
- Corrosión por Agua Salada: Los cristales de sal desgastan los deslizadores metálicos estándar y degradan los hilos de nylon baratos en cuestión de semanas.
- Degradación UV: La intensa exposición solar descompone el PVC de baja calidad, volviendo las bolsas quebradizas, pegajosas o descoloridas.
- Presión Hidrostática: Las limpiezas de cubierta, tormentas de lluvia y la inmersión accidental requieren clasificaciones IPX certificadas (típicamente IPX6 para spray pesado o IPX7 para inmersión breve).
2. Capacidades de Fabricación Clave para Inspeccionar en el Suelo de la Fábrica
Durante un recorrido por la fábrica, mire más allá de la sala de exhibición. La verdadera historia vive en la maquinaria, el mantenimiento de herramientas y la disciplina en el suelo de producción.
Tecnologías de Sellado y Soldadura
Dirígete directamente al departamento de soldadura. Un verdadero OEM de bolsas de equipo de grado marino depende de estas máquinas para la producción central, no solo para casos extremos:
- Máquinas de Soldadura de Alta Frecuencia (RF): Busque prensas RF estables de alta tonelaje. Ofrecen regulación de voltaje precisa para evitar quemar el núcleo de la tela mientras aseguran un sellado hermético.
- Soldadura por Aire Caliente / Cuña Caliente: Esencial para costuras continuas en duffels cilíndricos, bolsas de mano y cilindros secos.
- Sello Ultrasónico: A menudo se utiliza para unir capas compuestas de manera limpia antes de la soldadura principal.
Corte Automatizado y Precisión
Las costuras soldadas toleran cero margen de error. Si dos paneles no se alinean perfectamente, el molde RF crea presión desigual, causando puntos débiles y fugas de agujeros de alfiler.
Verifique si la instalación utiliza cortadoras de cuchillo oscilante CNC automatizadas o mesas de corte láser. El corte manual con plantillas de cartón es una señal de alerta para bolsas secas técnicas. El corte digital asegura que cada lote mantenga tolerancias de borde submilimétricas.
Coser de Alta Resistencia y Refuerzo de Puntos de Estrés
Mientras que el cuerpo principal debe ser soldado, las asas, las correas de hombro y los lazos MOLLE requieren costuras pesadas. Sin embargo, coser a través de un compartimento impermeable arruina el sellado.
Examine cómo la fábrica monta el hardware que soporta carga. Las instalaciones confiables sueldan parches de respaldo reforzados (almohadillas de anclaje) al cuerpo principal primero. Luego, cosen la cinta al parche utilizando máquinas de bartack programables automatizadas. Busque hilo de nylon o poliéster unido tratado para resistencia a los UV.
3. Sourcing de Materiales y Verificación de Hardware
Las máquinas superiores no pueden salvar materiales en mal estado. Las bolsas marinas reciben un trato mecánico sustancial, requiriendo cadenas de suministro verificadas y trazables.
Tejidos de Grado Marino: TPU vs. PVC
Solicite a la fábrica que presente hojas de datos técnicos (TDS) de materiales en bruto y certificados de molino. Entienda lo que necesita su línea de productos:
- Poliuretano Termoplástico (TPU): La opción principal para equipo técnico de expedición. El TPU se mantiene flexible en condiciones de congelación, resiste la hidrólisis (descomposición microbiana causada por almacenamiento húmedo) y tiene alta resistencia a la abrasión. Es ligero y más limpio para el medio ambiente.
- Lona de Cloruro de Polivinilo (PVC): El caballo de batalla de la industria (generalmente 500D a 1000D). El PVC es rentable, pesado y excepcionalmente resistente a la abrasión en muelles. Sin embargo, confirme que el paquete de plastificantes contenga inhibidores de UV y aditivos antimohos.
Zipers Impermeables y Hardware
Una bolsa impermeable a menudo falla en el cierre. Inspeccione los contenedores de inventario de la fábrica:
- Zipers: Verifique si tienen zipers auténticos herméticos/impermeables (como TIZIP, YKK AquaGuard o zipers de dientes herméticos patentados comprobados). Inspeccione cómo unen el zipper al cuerpo de la bolsa: las ventanas de zipper soldadas son obligatorias para calificaciones IPX7.
- Hebillas y Clips: Verifique hardware de marca como Duraflex, ITW Nexus o hardware de acetal de grado marino. El acetal resiste impactos y no se volverá quebradizo en condiciones marinas. Para componentes metálicos, exija acero inoxidable 316 o aluminio anodizado.
Cumplimiento Ecológico
Si vende en Europa o América del Norte, la falta de cumplimiento de materiales puede llevar a severas incautaciones en la aduana. Asegúrese de que la fábrica proporcione rutinariamente documentación de pruebas para REACH, RoHS y Prop 65. Proveedores progresivos como Weierken también almacenan tejidos reciclados de TPU y PVC que cumplen con los parámetros del Estándar Global de Reciclaje (GRS).
4. Aseguramiento de Calidad (QA) y Capacidades de Pruebas de Laboratorio
No puede verificar el rendimiento impermeable con una mirada visual. Una fábrica confiable prueba sus productos utilizando equipos de laboratorio internos.
Clasificación IPX y Pruebas Hidrostáticas
Solicite al gerente de calidad que demuestre su equipo de pruebas de resistencia al agua. El laboratorio debe tener:
- Probador de Cabeza Hidrostática: Mide la presión del agua (en mm de columna de agua) que la tela y las costuras pueden soportar antes de que ocurra la filtración. El equipo marino generalmente exige clasificaciones de 10,000 mm a 20,000 mm.
- Tanque de Prueba de Inmersión: Un recipiente de agua limpia utilizado para sumergir bolsas selladas. Los técnicos buscan burbujas de aire que escapan a profundidades y duraciones específicas (pruebas IPX7).
- Cabina de Spray de Alta Presión: Utilizada para verificar el rendimiento IPX6 contra mares agitados y lluvia intensa.
Pruebas de Durabilidad Marina
Los proveedores de primer nivel no adivinan cómo envejecen sus productos; simulan el entorno marino en interiores:
- Cámara de Spray de Sal: Prueba remaches metálicos, deslizadores de cremalleras y anillas en D (generalmente corriendo ASTM B117 durante 48 a 96 horas) para confirmar la ausencia de óxido en la superficie.
- Probadores de Resistencia a la Tracción y Desgarro: Tira de los accesorios de cinta y las costuras soldadas para registrar las clasificaciones de fallo de carga máxima.
- Cámara de Envejecimiento UV: Verifica que las telas de color no se desvanecen, no se empolvan ni se agrietan bajo luz ultravioleta.
QC en Proceso (IPQC) y QC Final (FQC)
Haga una pregunta simple: "¿Cuántas bolsas terminadas se someten a pruebas de fugas?" Si la respuesta es "hacemos muestreo aleatorio AQL", indague más.
Para bolsas herméticas de alta gama, una fábrica de élite realiza pruebas de inflación al 100%. Inflan cada bolsa a 2–3 PSI, la dejan en un estante durante 12 a 24 horas y verifican la pérdida de presión utilizando un manómetro. El muestreo aleatorio rutinario solo es aceptable para sacos de equipo de rollo simple.
5. Cumplimiento Social, Certificaciones y Ética Empresarial
La integridad operativa protege la reputación de su marca tanto como la calidad del producto. Los compradores institucionales y las cadenas minoristas requieren transparencia completa en la cadena de suministro.
Certificaciones Esenciales
Verifique copias originales de las certificaciones de la fábrica, comprobando cuidadosamente las fechas de vencimiento y las direcciones de las instalaciones:
- ISO 9001: Confirma un sistema de gestión de calidad documentado y rastreable en la recepción de materias primas, producción y cuarentena de defectos.
- BSCI / Sedex (SMETA): Auditorías de cumplimiento social que demuestran salarios justos, horas de trabajo estándar, protocolos de seguridad y ninguna mano de obra infantil. Los principales minoristas no almacenarán sus productos sin estas credenciales.
Velocidad de I+D y Prototipado
Un buen socio OEM opera como una extensión de su equipo de diseño de productos. Evalúe su sala de muestras dedicada. ¿Tienen creadores de patrones especializados e ingenieros CAD que entienden las tasas de contracción térmica durante la soldadura?
Un OEM receptivo debería entregar una revisión inicial del patrón en papel dentro de 48 horas y una muestra completamente funcional dentro de 7 a 14 días hábiles. El muestreo lento casi siempre predice retrasos frustrantes en la producción más adelante.
Protección de IP
Los diseños de moldes originales, las configuraciones de válvulas patentadas y el estilo único deben permanecer confidenciales. ¿La fábrica tiene un Acuerdo de No Divulgación (NDA) estándar y ejecutable? Mire alrededor de su almacén: ¿los productos personalizados de los clientes existentes están exhibidos abiertamente, o están empacados discretamente bajo estrictos controles de inventario?
6. Lista de verificación de auditoría de fábrica para bolsas de equipo de navegación OEM
Lleva esta lista de verificación estructurada contigo o envíala a tu agencia de auditoría de terceros para evaluar a los posibles socios de producción.
| Categoría de Auditoría | Punto de Inspección | Requisito Estándar | Puntuación (1-5) |
|---|---|---|---|
| Equipo de Soldadura | Máquinas de alta frecuencia y aire caliente | Moldes limpios, presión estable, temporizadores digitales | |
| Precisión de Corte | Corte automatizado CNC/Láser | Bordes suaves, cero variación manual | |
| Integridad de la Tela | Almacenamiento de material marino TPU / PVC | Controlado por clima, numerado por lote, verificado por TDS | |
| Calidad de Hardware | Cremalleras, hebillas, acero inoxidable | Certificados de autenticidad de marca, prueba de anticorrosión | |
| Control de Calidad Impermeable | Pruebas de retención de aire e inmersión | Prueba de inflación al 100% para bolsas herméticas; tanque en el sitio | |
| Refuerzo de Estrés | Cintas, correas de transporte, anclajes en D | Placas base soldadas con costura computarizada | |
| Cumplimiento Social | Normas laborales y protocolos de seguridad | Informe de auditoría BSCI, Sedex o ISO 9001 válido | |
| Soporte de Ingeniería | Capacidad de sala de muestras de I+D | Creadores de patrones CAD internos y herramientas de moldes |
Preguntas Frecuentes (FAQ)
Q1: ¿Por qué las fábricas de equipaje estándar no pueden producir bolsas de equipo de navegación OEM de alta calidad?
A1: Las plantas de equipaje estándar dependen de métodos tradicionales de costura y forrado. Las bolsas de equipo marino requieren soldadura térmica de alta frecuencia para crear costuras impermeables, instalaciones de cremalleras herméticas especializadas y un profundo conocimiento
Q2: ¿Cuál es la cantidad mínima de pedido (MOQ) típica para bolsas de equipo marino personalizadas?
A2: Para colores personalizados y recubrimientos de tela especializados, los MOQ generalmente oscilan entre 500 y 1,000 unidades por combinación de colores. Este mínimo a menudo es establecido por los molinos de tela que recubren el TPU o PVC, en lugar de las líneas de ensamblaje de bolsas. Si utilizas los colores de tela en stock de la fábrica, los MOQ a veces pueden bajar a 300 unidades.
Q3: ¿Qué material es mejor para bolsas de viaje offshore: TPU o PVC?
A3: El TPU ofrece una resistencia a la abrasión superior, mejor flexibilidad a baja temperatura, menor peso y resistencia a la hidrólisis a largo plazo. Representa la categoría premium y ecológica. El PVC es más pesado y más rentable, lo que lo hace ideal para equipos marinos comerciales, conscientes del presupuesto o industriales. Ambos funcionan bien cuando se sueldan correctamente.
Q4: ¿Cómo prueba una fábrica una bolsa para certificar una clasificación IPX7?
A4: Una clasificación IPX7 requiere que la bolsa impida la entrada de agua cuando está sumergida en agua hasta 1 metro de profundidad durante 30 minutos. Las fábricas calificadas prueban esto utilizando un tanque de inmersión equipado con jaulas con peso, seguido de una verificación visual interna, inspección de limpieza en seco y validación de sensores de humedad.
Q5: ¿Cuánto tiempo lleva el proceso de herramientas y muestreo OEM?
A5: El prototipado estándar con materiales en stock generalmente toma de 7 a 14 días. Si tu diseño requiere matrices de soldadura personalizadas, mangos moldeados por inyección a medida o accesorios de válvula únicos, el desarrollo de herramientas generalmente agrega otros 15 a 25 días antes de completar la muestra.
Conclusión y Próximos Pasos
Seleccionar el socio de fabricación adecuado para tus bolsas de equipo de navegación OEM es una inversión en el valor de tu marca. Una auditoría de fábrica exhaustiva protege tu cadena de suministro contra fugas de agua, rupturas de costuras y retrasos en aduanas antes de que comience la producción a gran escala.
Prioriza a los proveedores con líneas de soldadura de alta frecuencia dedicadas, materiales marinos verificados, laboratorios de pruebas de presión internos y sistemas de gestión de calidad transparentes. Los fabricantes como Weierken se centran específicamente en estos estándares de ingeniería marina, ayudando a las marcas a lanzar equipos de deportes acuáticos confiables en todo el mundo.
¿Listo para desarrollar tu próxima línea de bolsas marinas? Contacta a nuestro equipo de ingeniería hoy para revisar tus paquetes técnicos, solicitar muestras de materiales o programar una evaluación técnica directa.