
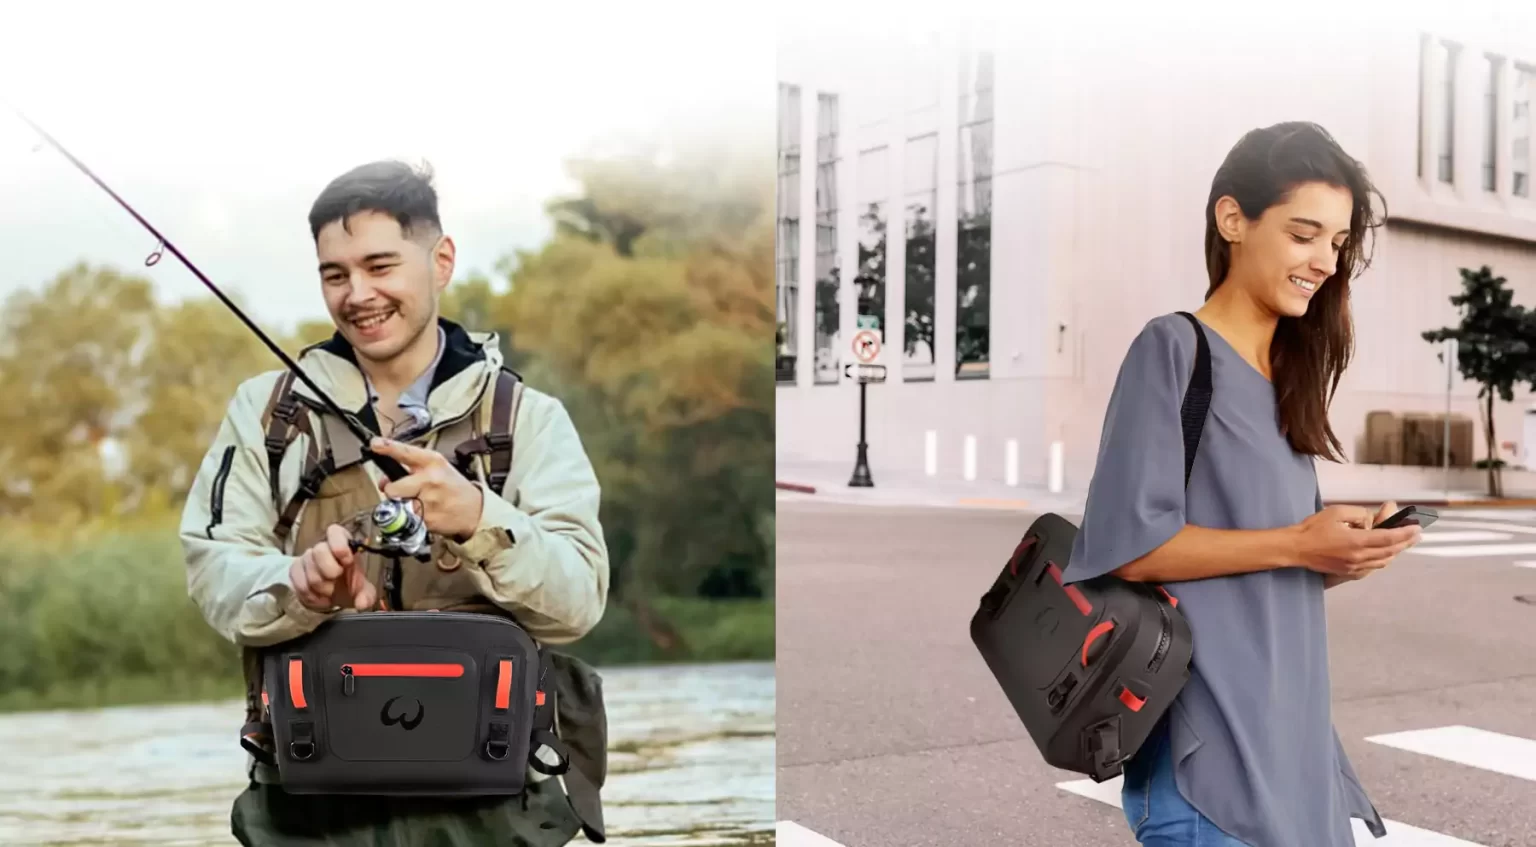
La pesca con mosca y la pesca con señuelos colocan el equipo en condiciones severas. Los pescadores cruzan regularmente corrientes profundas, enfrentan lluvias repentinas y se adentran en corrientes hasta la altura del pecho. Dentro de sus mochilas, llevan artículos costosos: llaveros electrónicos, smartphones y cajas de moscas especializadas. En este sector, la gestión de la humedad no es una característica adicional. Es un requisito crítico.
Una sola fuga en una costura o un fallo en la cremallera destruye la confianza del consumidor y provoca devoluciones costosas. Los equipos de abastecimiento a menudo se encuentran con proveedores que afirman fabricar productos impermeables, solo para entregar bolsas estándar cosidas con recubrimientos repelentes al agua. La pesca de alto rendimiento requiere un fabricante de mochilas impermeables para wading dedicado con líneas de ensamblaje verdaderamente herméticas y estrictos protocolos de prueba.
En Weierken, los equipos de ingeniería construyen mochilas técnicas para sobrevivir a la inmersión prolongada. Los directores de abastecimiento y los gerentes de aseguramiento de calidad pueden utilizar estos siete estándares industriales para evaluar posibles socios de fabricación por contrato.
1. Estándares de Prueba de Impermeabilidad y Hermeticidad Submersibles
El equipo de wading verdadero debe cumplir con estándares submersibles en lugar de métricas a prueba de salpicaduras. Una mochila de grado industrial debe alcanzar calificaciones IPX7 o IPX8. IPX7 exige cero ingreso de agua cuando está sumergido a una profundidad de 1 metro durante 30 minutos. IPX8 requiere protección continua bajo presiones específicas de aguas profundas.
Un fabricante de bolsas submersibles competente no se basa en controles visuales aleatorios. Las fábricas confiables imponen un flujo de trabajo de inspección riguroso en la línea de producción:
Prueba de Fugas por Decaimiento de Aire: La fábrica inyecta aire comprimido (típicamente 2 a 3 PSI) en la mochila terminada y monitorea las caídas de presión durante un intervalo establecido. Cualquier microfisura activa una alerta digital inmediata.
Tanque de Inmersión Hidrostática: Los trabajadores colocan mochilas infladas en cámaras de agua iluminadas para detectar burbujas de aire que escapan.
Inspección 100% en Línea: Las mochilas herméticas terminadas deben pasar pruebas de presión del 100% antes del empaque final, en lugar de un muestreo estadístico estándar AQL.
2. Soldadura de Alta Frecuencia / RF y Resistencia a la Deslaminación de Costuras
La costura tradicional con aguja penetra en la tela, creando miles de puntos de entrada para el agua. Un proveedor de equipo de wading OEM calificado elimina los agujeros de aguja en todas las cámaras impermeables críticas. En su lugar, utilizan soldadura de alta frecuencia (HF), soldadura de radiofrecuencia (RF) o cinta de aire caliente ultrasónica.
La soldadura RF fusiona recubrimientos de poliuretano a nivel molecular, convirtiendo dos paneles de tela en una sola hoja uniforme. Los equipos de abastecimiento deben requerir parámetros mecánicos de corte específicos:
Resistencia a la Deslaminación de Costuras: El vínculo soldado debe resistir una fuerza de deslaminación mínima de ≥ 150 N/5cm bajo condiciones de prueba ASTM D903.
Resistencia al Corte: La soldadura debe soportar tensiones de corte laterales sin deslaminación cuando un pescador carga la mochila al máximo capacidad.
Estabilidad Térmica: Las juntas soldadas deben mantener la integridad estructural en extremos de temperatura desde -20°C en pesquerías de steelhead en invierno hasta 60°C dentro de maleteros de autos calientes.
3. Integración de Cremalleras Herméticas y Longevidad del Ciclo
La cremallera del compartimento principal es a menudo el componente más vulnerable de un mochila de vadeo. Las mochilas impermeables modernas utilizan diseños de sellado a presión sin dientes (como TRU-Zip) o cremalleras impermeables con bloqueo mecánico de dientes (como TIZIP MasterSeal). Integrar estos componentes requiere experiencia especializada en unión.
Una instalación de fabricación de mochilas de pesca herméticas confiable monitorea tres puntos críticos de falla de la cremallera:
Garaje de Cremallera Soldada: La unión donde la cinta de la cremallera se encuentra con el cuerpo de la mochila debe estar completamente soldada por RF sin vacíos de adhesivo.
Acoplamiento de Parada Final: El sello de acoplamiento final requiere una alineación precisa para que el deslizador selle completamente sin tensión manual excesiva.
Durabilidad del Ciclo y Tensión: El conjunto de la cremallera debe soportar más de 5,000 ciclos de apertura-cierre y resistir fuerzas de tracción laterales de ≥ 300 N sin separación de dientes o desgarro de la cinta.
4. Resistencia Hidrostática del Tejido y Resistencia a la Abrasión
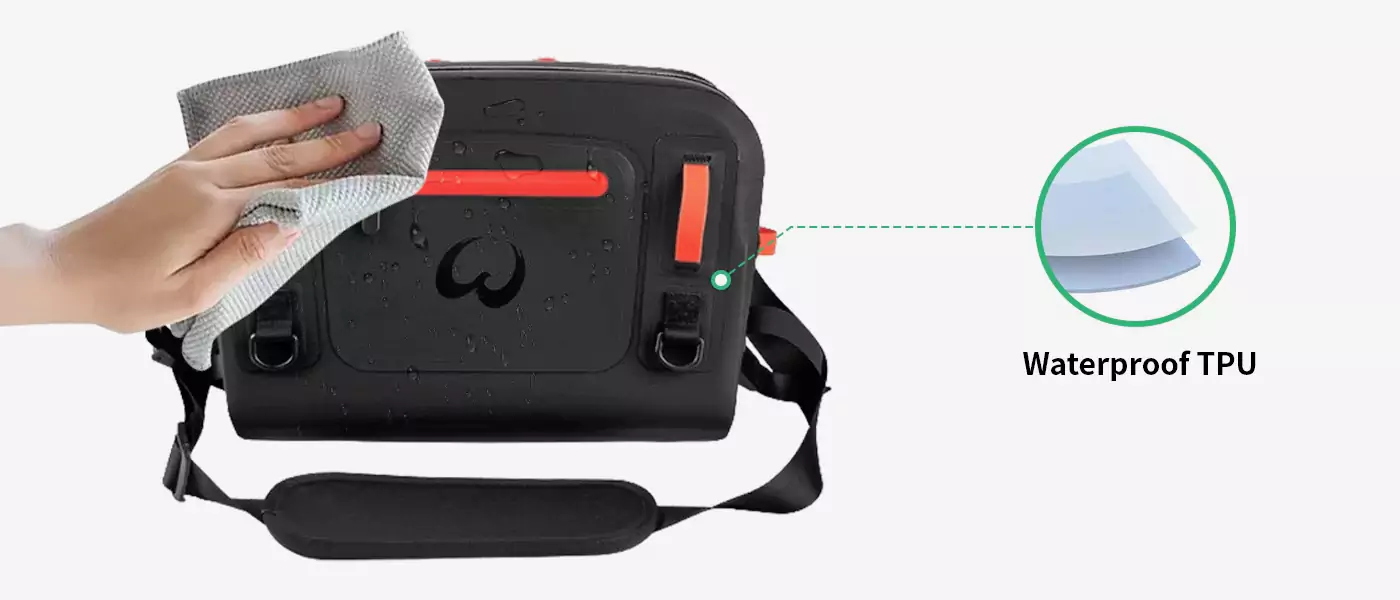
Las mochilas de vadeo se rozan continuamente contra rocas afiladas de río, troncos y arbustos espinosos. El sustrato exterior debe equilibrar una alta resistencia al desgarro con una adhesión confiable del recubrimiento de TPU. Los gerentes de abastecimiento deben seleccionar Nylon 66 de alta tenacidad de 420D a 840D con laminación de poliuretano termoplástico (TPU) de doble cara.
Los equipos de ingeniería en Weierken evalúan tejidos técnicos de alto rendimiento utilizando parámetros de laboratorio estandarizados:
Clasificación de Cabeza Hidrostática: El tejido laminado debe soportar ≥ 20,000 mm de presión H2O bajo pruebas ISO 811.
Resistencia a la Abrasión Martindale: La superficie exterior debe soportar ≥ 20,000 ciclos de fricción (ISO 12947-2) sin exponer la base del tejido tejido.
Resistencia a la Flexión a Baja Temperatura: La membrana de TPU debe sobrevivir a flexiones repetidas a temperaturas bajo cero sin micro-agrietarse o desprenderse de la base de nylon.
5. Ergonomía de Carga Húmeda y Resistencia a la Tensión del Hardware
Una mochila de vadeo se comporta de manera diferente cuando está empapada. Las cintas de nylon húmedas pueden estirarse, y el mal acolchado lumbar absorbe agua, añadiendo peso muerto y alejándose del cuerpo del pescador. Una fábrica de mochilas lumbares impermeables profesional diseña puntos de carga específicamente para condiciones húmedas.
Los puntos de referencia estructurales clave incluyen:
Espuma EVA de Celdas Cerradas: Los paneles traseros y las alas de la cintura deben usar espuma EVA de celdas cerradas hidrofóbica o malla moldeada que expulse el agua instantáneamente y prevenga la ganancia de peso por agua.
Clasificaciones de Tensión del Hardware: Las hebillas del cinturón de la cintura, los anillos en D y los ajustadores de correas deben usar hardware de acetal de proveedores establecidos (como Duraflex o Woojin). Las juntas de carga críticas deben soportar una fuerza de tracción estática de ≥ 500 N.
Distribución de Peso Dinámica: Los paneles de soporte de cadera anchos distribuyen el peso del equipo sobre el hueso pélvico, evitando que la mochila se deslice hacia abajo al vadear en corrientes fuertes.
6. Resistencia al Agua Salada y UV (ASTM B117)
Muchos pescadores utilizan mochilas de vadeo en llanuras de agua salada y estuarios salobres. Los cristales de sal corroen deslizadores metálicos de baja calidad, oxidan resortes internos y degradan polímeros plásticos. La fuerte luz solar también causa que el TPU sin tratar se ponga amarillo, se endurezca y se agriete.
Un proveedor de mochilas de cadera de pesca personalizadas confiable aplica pruebas ambientales exhaustivas:
Pruebas de Rocío Salino: Todo el hardware metálico expuesto, los deslizadores de cremallera y los soportes magnéticos para herramientas deben completar más de 96 horas de pruebas continuas de rocío salino neutro (ASTM B117) sin corrosión.
Estabilización UV400: Los recubrimientos exteriores de TPU y los accesorios de herramientas moldeados deben pasar pruebas de envejecimiento acelerado (ISO 4892-3) para prevenir la decoloración, el blanqueo y la pérdida de resistencia a la tracción.
Construcción Exterior Autodrenante: Las fundas de herramientas, los portatippet y las ranuras de red exteriores deben incluir puertos de drenaje cortados con láser para evacuar rápidamente el agua atrapada.
7. Química Libre de PFAS y Cumplimiento Ambiental Global
Las regulaciones ambientales en América del Norte y la Unión Europea restringen cada vez más los tratamientos químicos dañinos en el equipo al aire libre. Las marcas técnicas de vadeo deben cumplir con estrictos estándares no fluorados para proteger tanto los ecosistemas acuáticos como la reputación de la marca.
Las instalaciones de fabricación responsables implementan verificaciones de cumplimiento transparentes:
100% DWR Libre de PFAS: Los recubrimientos exteriores deben utilizar acabados repelentes al agua C0 sin compuestos perfluorados.
Certificaciones de Material Trazables: Las fábricas deben proporcionar documentación para el estándar OEKO-TEX 100, el cumplimiento de la UE REACH y el estándar global de reciclaje (GRS) para sustratos de nylon y TPU reciclados.
Unión de VOC Limpia: Las plantas modernas de soldadura RF reducen o eliminan los imprimantes tóxicos a base de solventes, asegurando condiciones de trabajo limpias y productos finales más seguros.
Evaluando el Laboratorio de Pruebas Interno de un OEM
Durante una auditoría en la fábrica, revise las instalaciones de pruebas del fabricante. Un mochila de vadeo impermeable OEM de primera mantiene equipos de prueba dedicados dentro de la planta, en lugar de depender únicamente de las hojas de datos de proveedores externos.
Busque estas máquinas de prueba fundamentales en el piso de la fábrica:
Cámaras de Presión de Aire Sumergibles: Tanques de prueba dedicados que verifican la integridad del sellado en paquetes terminados bajo presión controlada.
Máquinas de Prueba de Tracción Universales: Equipos que miden la resistencia al desgarro y al corte de las costuras soldadas por RF y las uniones de cintas.
Probadores de Presión Hidrostática: Manómetros de alta presión que verifican los umbrales de impermeabilidad del tejido base.
Gabinetes de Spray de Sal Ambiental: Cámaras de prueba que monitorean la resistencia de metales y recubrimientos a la corrosión marina a largo plazo.
Preguntas Frecuentes
Q1: ¿Cuál es la principal diferencia entre una mochila de pesca repelente al agua y una verdadera mochila de vadeo sumergible?
A1: Las mochilas repelentes al agua utilizan costuras estándar cosidas con tejidos tratados con DWR para repeler la lluvia ligera, pero el agua entra rápidamente si la mochila cae en un río. Una verdadera mochila de vadeo sumergible utiliza costuras soldadas al vacío RF, tejidos laminados de TPU de alta resistencia y cremalleras especializadas con clasificación de presión para mantener el equipo seco incluso durante una inmersión profunda y prolongada.
Q2: ¿Por qué se prefiere el TPU de doble cara sobre el PVC para mochilas de vadeo de alta gama?
A2: El TPU de doble cara (Poliuretano Termoplástico) proporciona mayor resistencia a la abrasión, superior resistencia al desgarro y rendimiento flexible en temperaturas bajo cero. El TPU también es más ligero, más ecológico y no libera plastificantes tóxicos con el tiempo, a diferencia de los recubrimientos de PVC tradicionales.
Q3: ¿Cómo asegura una fábrica que los cierres herméticos no tengan fugas en la unión soldada?
A3: Las fábricas utilizan matrices de soldadura RF mecanizadas a medida que coinciden con el contorno preciso del terminal del cierre. Después de la unión, toda la bolsa se infla con aire comprimido y se sumerge en un tanque de prueba. Este proceso expone cualquier micro-grieta alrededor del muelle del cierre antes de que el artículo salga de la línea de producción.
Q4: ¿Cuál es el tiempo típico de producción y la cantidad mínima de pedido (MOQ)?
A4: Para paquetes de vadeo técnicos personalizados con herramientas a medida, el prototipado inicial de muestras generalmente requiere de 3 a 5 semanas. La producción en masa generalmente toma de 45 a 60 días después de la aprobación de la muestra. Las herramientas RF personalizadas y los lotes de tintura de telas técnicas suelen requerir una MOQ de 500 a 1,000 unidades por diseño.
Q5: ¿Puede nuestra marca obtener telas recicladas sin comprometer el rendimiento impermeable IPX8?
A5: Sí. Los sustratos de Nylon 66 reciclado certificado GRS de alta calidad pueden ser laminados con películas de TPU vírgenes o recicladas post-industriales. Cuando se combinan con parámetros de soldadura de alta frecuencia calibrados, los materiales reciclados ofrecen una resistencia de soldadura, durabilidad a la tracción y protección contra el agua IPX8 idénticas.
Asóciate con Weierken para Equipos de Vadeo Técnicos
Producir bolsas de pesca submersibles y confiables requiere herramientas de precisión, conocimientos avanzados de laminación y una infraestructura de pruebas integral. La reputación de la marca en el mercado de la pesca con mosca y la pesca técnica depende directamente del control de calidad en la fábrica.
Weierken se especializa en la fabricación de equipos de exterior herméticos y submersibles. Nuestro equipo apoya a marcas técnicas desde la ingeniería CAD inicial y el desarrollo de herramientas RF hasta la producción a gran escala y pruebas de hermeticidad 100% en línea.