
Les environnements marins sont impitoyables. L'eau salée, l'exposition continue aux UV et la pression hydraulique intense exposent rapidement les défauts des équipements bon marché. Pour les marques de plein air, les leaders du commerce électronique et les gestionnaires d'équipements marins, l'approvisionnement en sacs étanches marins de marque distributeur à partir de catalogues standards souvent conduit à des retours de produits et à des réputations endommagées.
Une couture défaillante à des kilomètres de la côte ruine l'équipement et brise la confiance des consommateurs. La fabrication d'un sac étanche de qualité nécessite une supervision technique stricte, déplaçant l'accent de la conception cosmétique vers des spécifications de base robustes. Des fabricants d'équipements d'origine établis comme Weierken construisent des sacs étanches marins techniques qui résistent à des abus offshore importants.
Ce guide technique décrit les spécifications d'ingénierie précises requises pour votre dossier de développement de produit. Remettez ces paramètres directement à votre fabricant sous contrat pour garantir des séries de production haute performance.
1. Le cœur "Sans Couture" : Technologies de Soudage de Couture pour Environnements Marins
La couture traditionnelle perce des milliers de trous microscopiques à travers un tissu. Même avec du ruban adhésif pour couture, le cycle thermique et la corrosion saline dégradent ces liaisons en une seule saison. Une véritable fiabilité marine nécessite une fusion moléculaire sans couture.
Soudage RF (Radio Fréquence) vs. Couture Traditionnelle
Le soudage par radiofréquence (RF) — également appelé soudage diélectrique haute fréquence (HF) — est non négociable pour les sacs de qualité marine. Au lieu d'utiliser de la chaleur externe pour faire fondre l'extérieur d'un textile, le soudage RF utilise de l'énergie électromagnétique pour agiter les molécules à l'intérieur du revêtement polymère.
- Fusion Moléculaire : Les revêtements des deux couches de tissu fusionnent en une seule liaison uniforme.
- Aucun Trou d'Aiguille : Élimine les points faibles structurels et les points d'entrée d'eau.
- Distribution du Stress Mécanique : Les forces de traction se dispersent uniformément sur la surface de soudure plutôt que de se concentrer sur les points de couture.
Largeur de Chevauchement de Couture & Résistance à l'Éclatement
Des marges de couture étroites invitent à un échec de pelage mécanique sous pression d'air interne. Votre dossier technique doit dicter des paramètres géométriques stricts pour chaque ligne de soudure critique :
- Chevauchement Minimum : La largeur de la piste de soudure doit mesurer au moins 15 mm à 20 mm sur les coutures cylindriques principales et les panneaux inférieurs.
- Norme de Pression d'Éclatement : Les sacs complétés doivent résister à une pression pneumatique interne soutenue de ≥ 3,0 à 5,0 PSI pendant 3 minutes sans allongement de couture ou micro-déchirure.
- Précision des Outils : Les jonctions d'angle soudées doivent incorporer des bords arrondis (rayon minimum de 3 mm) pour éviter les points de stress qui se fissurent sous des charges lourdes.
Normes Anti-Délamination
Les cristaux de sel pénètrent dans des fissures microscopiques dans des matériaux mal laminés, s'élargissant à mesure qu'ils sèchent pour séparer les couches. Prévenez la délamination en exigeant des tissus de base avec une résistance au pelage d'au moins 80 N/5 cm (testé selon les normes ISO 2411). Spécifiez que le rouleau de matière première subisse un traitement corona continu avant le revêtement pour garantir une adhésion permanente entre la base du tissu et le film barrière extérieur.
2. Spécifications des Matériaux : Choisir le Bon Substrat de Qualité Marine
Votre tissu principal définit le poids, la flexibilité, la résistance aux perforations et l'empreinte environnementale. Le choix du bon substrat équilibre les coûts de production par rapport aux objectifs de performance.
TPU-Coated Nylon vs. Heavy-Duty PVC
Ne laissez jamais le choix de la matière première ambigu. Choisissez le substrat qui correspond à votre positionnement sur le marché :
- Nylon 420D / 840D revêtu de TPU : Le choix pour des sacs d'expédition haut de gamme. Le polyuréthane thermoplastique (TPU) reste flexible jusqu'à -30°C, offre une résistance à l'abrasion exceptionnelle par gramme et résiste à l'hydrolyse microbienne. Il fournit une apparence haut de gamme, mate et une sensation douce au toucher.
- Bâche PVC 500D / 1000D : La construction utilitaire classique. Un scrim en polyester lourd laminé avec du chlorure de polyvinyle (PVC) offre une résistance exceptionnelle aux perforations à un prix inférieur. Il fonctionne bien pour les équipements de pêche commerciale, les sacs de plongée et les équipements de rafting en rivière à forte usure où le poids n'est pas un problème.
Résistance UV & Anti-Estompage
La lumière directe du soleil de l'océan dégrade rapidement les polymères par photo-oxydation, rendant le PVC flexible crayeux et cassant tout en jaunissant les fenêtres TPU transparentes. Insistez sur les critères suivants :
- Vieillissement Accéléré QUV : La peau extérieure doit résister à 500 heures de tests de cycle ASTM G154 continus sans fissures de surface visibles.
- Solidité des Couleurs : Les pigments doivent avoir une note de 4,5 ou plus sur l'échelle de laine bleue pour prévenir l'estompage côtier.
- Stabilisateurs UV : Composez vos résines avec des stabilisateurs de lumière à amine entravée (HALS) à une concentration minimale de 0,3 % en poids.
Résistance à l'Eau Salée & à la Moisissure
Ranger un sac humide dans un hublot de bateau chaud crée un terrain de reproduction idéal pour les champignons et la décomposition chimique. Votre pack technique de matériau doit exiger un additif anti-moisissure respectant les normes ASTM G21 (aucune trace de croissance après 28 jours d'incubation fongique). De plus, spécifiez que les revêtements de surface internes et externes ne montrent aucune bulle, collant ou ramollissement après 96 heures d'exposition continue à un brouillard de sel à 5 % selon les tests ASTM B117.
3. Spécifications d'Étanchéité & de Fermeture : Au-delà du Standard Roll-Top
Un sac étanche n'est fiable que si son mécanisme de fermeture l'est. L'eau suit le chemin de la moindre résistance, qui est presque toujours l'ouverture du sac.
Exigences de Fermeture Roll-Top
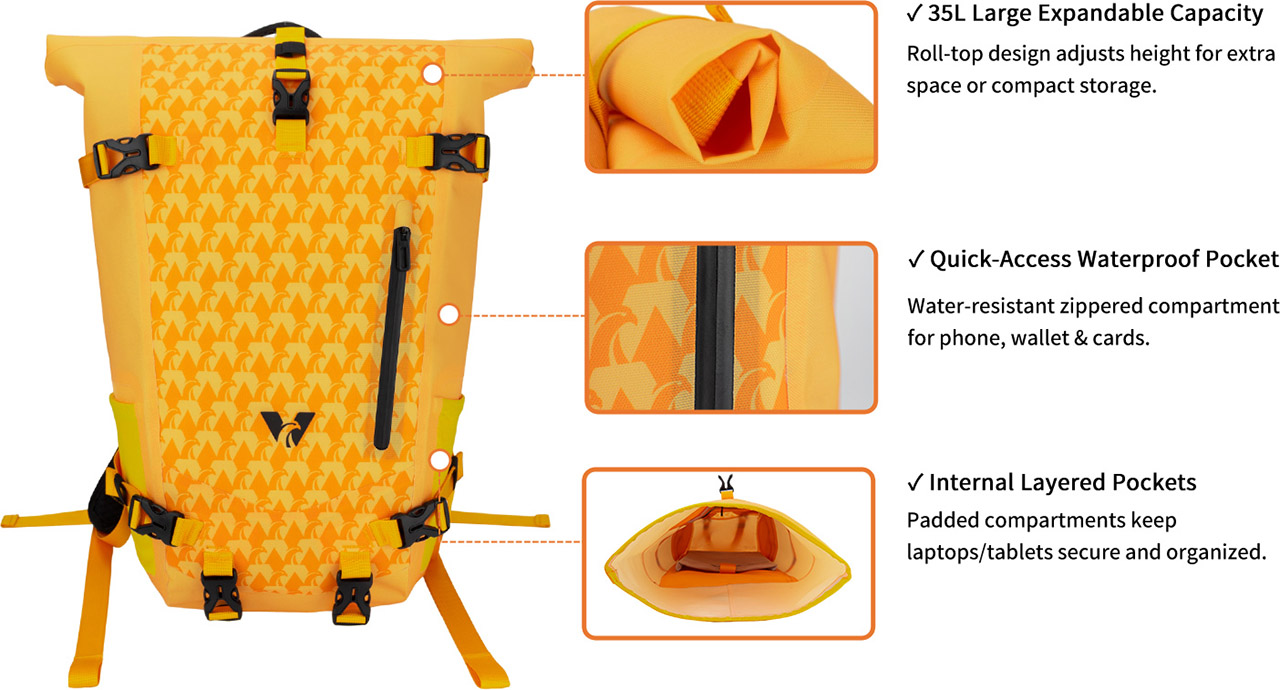
Le roll-top reste le système classique pour les sports nautiques en surface, mais des constructions bon marché fuient car leurs bandes d'étanchéité manquent de rigidité suffisante. Spécifiez les détails suivants :
- Matériau de Renfort : Utilisez des bandes de Hypalon renforcées ou des renforts en EVA à haute résilience (épaisseur minimale de 0,8 mm à 1,2 mm) cousus ou soudés à l'intérieur du bord.
- Rétention de Mémoire : Le renfort doit se remettre à plat après libération plutôt que de conserver une forme enroulée, assurant une compression uniforme sur tout le bord.
- Protocole 3-Roll : La longueur de la gorge du tissu doit permettre trois tours complets tout en laissant suffisamment d'espace pour la sangle afin de boucler sans stresser les coutures soudées supérieures.
Fermetures Éclair Airtight / Watertight (Pour Sacs Submersibles)
Si votre marque cible la plongée en eau froide, le kayak en mer ou les expéditions en bateau techniques, construisez une variante submersible utilisant une véritable fermeture éclair étanche à la pression plutôt qu'une simple fermeture éclair résistante aux éclaboussures.
- Engagement des Dents : Utilisez des fermetures éclair en caoutchouc vulcanisé ou en TPU extrudé sans dents capables de maintenir la pression de l'air.
- Tension Transversale Latérale : La piste de fermeture éclair fermée doit résister à une tension directionnelle croisée de ≥ 250 N sans s'ouvrir.
- Pression de Fonctionnement : Spécifiez une cote de fermeture opérationnelle de ≥ 30 kPa (4,35 PSI) pour prévenir l'intrusion d'eau même lorsqu'elle est complètement submergée sous agitation mécanique continue.
Définir les Cotes IPX pour une Utilisation Marine
Évitez l'ambiguïté marketing en maintenant vos lots de production à des cotes de protection contre l'intrusion (IPX) vérifiées :
- IPX6 (Mers Agités & Jets d'Eau Puissants) : Le sac résiste à l'eau projetée à 100 litres par minute à travers une buse de 12,5 mm sous n'importe quel angle pendant 3 minutes. C'est la norme minimale pour les sacs étanches marins généraux.
- IPX7 (Immersion Temporaire) : Aucune entrée d'eau lorsqu'il est immergé à une profondeur de 1 mètre pendant 30 minutes. Ce niveau nécessite des fermetures éclair étanches ou des conceptions de rouleaux à double fermeture spécialisées.
- IPX8 (Immersion Continue) : L'intégrité du sac est maintenue à des profondeurs dépassant 1 mètre selon des paramètres négociés directement entre votre équipe d'ingénierie et votre usine (par exemple, 3 mètres pendant 60 minutes).
4. Personnalisation de Marque Privée : Durabilité Rencontre Esthétique de Marque
Le matériel marin personnalisé doit avoir un aspect professionnel sans sacrifier la résistance mécanique. Le matériel et les graphiques doivent avoir la même résistance à la corrosion que votre tissu principal.
Technologies d'Impression de Logo Résistantes au Sel
Les encres de sérigraphie standard à solvant s'écaillent et se décollent après exposition à l'eau salée et au frottement. Améliorez vos méthodes de branding avec des approches plus durables :
- Débossage Haute Fréquence : Presse votre logo directement dans le tissu à l'aide d'un moule RF gravé. Ce processus crée des dimensions propres et surélevées qui ne se décolleront jamais ni ne se décoloreront avec le temps.
- Encres Polyuréthane à Deux Composants : Si la sérigraphie est requise, exigez des encres UV durcies à deux composants formulées spécifiquement pour les films TPU ou PVC. Elles se lient chimiquement au revêtement plutôt que de simplement s'y poser.
- Badges en Hypalon Découpés au Laser : Collez un patch de logo Hypalon contrastant directement sur le corps du sac à l'aide de soudage thermique pour un look technique et haut de gamme.
Options de Matériel de Qualité Marine
Les défaillances de matériel rendent un sac étanche inutilisable. Éliminez les plastiques bon marché et cassants ainsi que les métaux de faible qualité de votre liste de matériaux (BOM) :
- Boucles en Polyacétal : Spécifiez du matériel POM (Polyoxyméthylène) provenant de fournisseurs établis tels que Duraflex ou Woojin. Le POM conserve sa résistance aux chocs structurels jusqu'à des températures inférieures à zéro.
- Finitions Métalliques : Chaque D-ring, mousqueton et crochet à ressort doit être fabriqué en acier inoxydable de qualité marine 316 passivé ou en aluminium anodisé 6061-T6. N'utilisez pas d'alliages de zinc plaqués, car ils se corrodent en quelques semaines d'utilisation en mer.
- Renforcement de Stress : Renforcez chaque point d'ancrage, patch D-ring et poignée de transport avec une plaque de support en TPU ou PVC soudée de 0,5 mm supplémentaire pour répartir la contrainte de traction.
Emballage Personnalisé & Codes-Barres
Protégez les produits pendant le transport pour garantir qu'ils arrivent prêts à la vente pour la gestion en entrepôt ou la livraison directe aux consommateurs :
- Sacs Zippés en EVA Givré : Emballez les sacs dans des pochettes en EVA givré recyclables avec des trous de ventilation au lieu de sacs en polyéthylène jetables. L'EVA résiste à l'humidité et empêche la migration des plastifiants qui rend le PVC collant pendant le transport maritime.
- Contrôle de l'Humidité : Incluez un sachet de dessiccant en argile d'au moins 5 grammes à l'intérieur de chaque unité roulée pour prévenir la moisissure interne pendant le transport océanique.
- Étiquetage Conforme GS1 : Fixez des codes-barres SKU thermiques, scannables et étanches directement sur les étiquettes et les cartons externes pour une gestion des stocks sans tracas.
5. Critères obligatoires de QA et de tests en laboratoire avant expédition
Ne jamais se fier aux contrôles aléatoires à la fin d'une série de production. Le contrôle qualité doit se faire sur le sol de l'usine tout au long du cycle de fabrication. Des partenaires comme Weierken effectuent ces tests essentiels avant d'emballer les produits finis.
Test de fuite d'inflation en ligne à 100%
Les inspections AQL aléatoires détectent les défauts systémiques, mais elles manquent des erreurs de soudure individuelles. Exiger un test de pression en ligne à 100% pour tous les sacs marins étanches et à ouverture roulante :
- Inflation : Gonfler le sac étanche à travers un embout scellé ou un col roulé à 2,0 PSI.
- Période de repos : Laisser le sac sous pression sur une table d'inspection plate pendant 30 minutes.
- Vérification de la pression : Vérifier la pression intérieure avec un manomètre numérique. Toute chute de plus de 5 % signale des micro-perforations ou une mauvaise fermeture de couture, nécessitant une mise en quarantaine immédiate.
Test de pression hydrostatique
Tester les tissus bruts sous pression d'eau statique avant que l'usine ne découpe les panneaux, en suivant les procédures ISO 811. Les performances de qualité marine nécessitent une cote de colonne d'eau initiale d'au moins 15 000 mm à 20 000 mm. Cette marge assure que le tissu reste totalement étanche même lorsqu'il est fortement abrasé ou étiré sous charge.
Test de résistance à la traction et à la déchirure
Des contenus lourds comme des combinaisons mouillées, des poids de plongée ou du matériel de survie exercent une forte contrainte sur les points de portage. Tester les éléments structurels sur une machine d'essai de traction universelle :
- Poignées de transport : Doivent résister à une force de traction statique de ≥ 400 N (environ 40 kg) pendant 60 secondes sans déplacement de couture.
- Anneaux en D pour la fixation de la sangle d'épaule : Doivent résister à ≥ 300 N de charge dynamique cyclique.
- Propagation de la déchirure : Le tissu de base doit atteindre une résistance à la déchirure minimale de 45 N selon ASTM D2261 (méthode de déchirure par langue).
Questions Fréquemment Posées
Q1 : Quel est le MOQ idéal pour des sacs étanches marins de marque
privée de couleur personnalisée ?
A1 : La personnalisation des couleurs Pantone pour des bâches en PVC 500D
standard nécessite généralement un MOQ de 500 à 1 000 unités. Pour des tissus en
nylon enduits de TPU spécialisés, les usines de teinture de matières premières
exigent généralement des séries minimales de 1 500 à 2 000 mètres, ce qui équivaut
à environ 1 000 à 2 500 sacs finis selon leur volume.
Q2 : Pourquoi notre marque devrait-elle choisir le TPU plutôt que le PVC
malgré le coût matériel plus élevé ?
A2 : Le TPU est significativement plus léger, reste souple dans
des climats froids, ne se fissure pas avec des plis répétés et est exempt de plastifiants
toxiques à base de phtalates. Il résiste également à la dégradation microbienne et
donne à votre marque un profil premium, permettant des prix de vente au détail plus
élevés et de meilleures marges.
Q3 : Combien de rouleaux sont nécessaires pour un sac étanche à
ouverture roulante de classe IPX6 ?
A3 : Une cote IPX6 nécessite un minimum de trois enroulements serrés et
uniformes vers le bas avant de clipser les boucles ensemble. Enrouler quatre fois
offre une protection supplémentaire contre les nettoyages à haute pression ou les
éclaboussures de bateau.
Q4 : Pouvons-nous utiliser des encres de sérigraphie standard pour
un branding personnalisé ?
A4 : Non. Les encres de sérigraphie standard adhèrent mal aux
revêtements marins lisses et se décollent après exposition à l'eau salée et à la
friction. Exiger des encres à base de polyuréthane en deux parties durcies sous
chaleur, ou opter pour des logos en relief haute fréquence qui ne s'écaillent jamais.
Q5 : Quel est le délai de production typique pour une OEM/ODM
de sacs étanches marins ?
A5 : Le prototypage rapide et les ajustements d'outillage prennent
généralement 2 à 3 semaines. Une fois l'échantillon approuvé, la production en
gros prend de 35 à 45 jours, suivie des tests de pression finale, de l'emballage et
de la remise des marchandises.
Conclusion & Plan d'Action de Sourcing
Construire des sacs étanches de marque privée haute performance nécessite plus que de simplement apposer un logo sur un sac de catalogue standard. Cela exige du soudage haute fréquence, des substrats de qualité marine, des accessoires résistants au sel et des tests de pression stricts en ligne. Lorsque vous définissez ces spécifications dans votre pack technique initial, vous protégez votre marque contre les échecs sur le terrain et gagnez la fidélité des hommes de mer exigeants dans le monde entier.
Ne laissez pas la qualité de votre produit au hasard. Parlez à notre équipe d'ingénierie chez Weierken pour transformer ces spécifications techniques en équipements prêts pour la production. Demandez un devis et un échantillon personnalisé pour votre prochaine série d'équipements marins dès aujourd'hui.