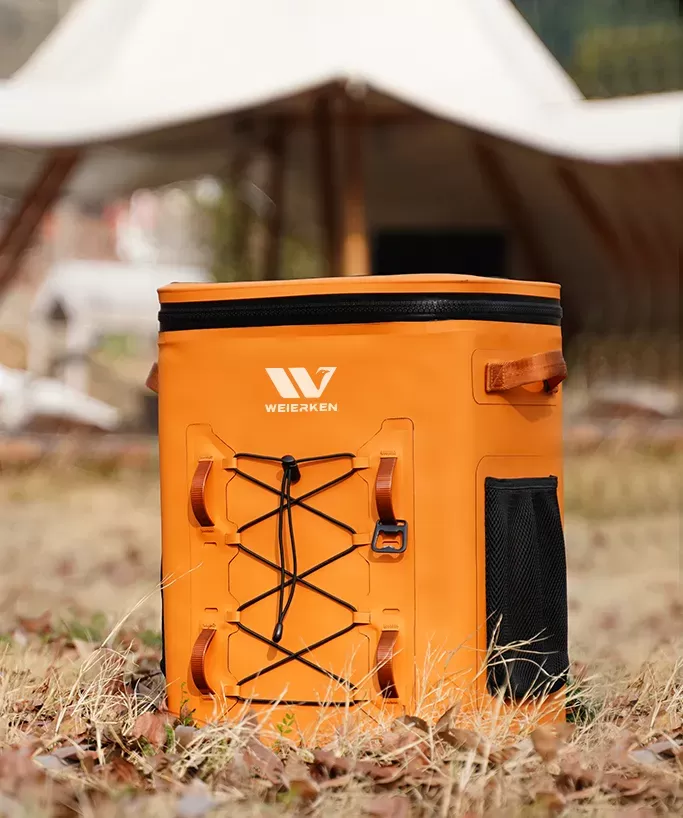

Outdoor-Enthusiasten erwarten mehr von ihrer Ausrüstung als je zuvor. Wanderer, Angler und Kajakfahrer wollen eine freihändige Mobilität, ohne die Eis Rückhaltung zu beeinträchtigen. Dieser Wandel hat die massive Nachfrage nach technischen, weichen Kühler-Rucksäcken vorangetrieben. Doch die Markteinführung eines dieser Produkte ist weitaus komplexer als die Herstellung einer Standard-Schultasche oder Reisetasche.
Ein Hochleistungs-Kühlrucksack vereint zwei sehr unterschiedliche Fertigungsdisziplinen: präzise Textilmontage und hermetische thermoplastische Versiegelung. Sie müssen schwere Strukturstoffe, dicke geschlossene Zellisolierung, Hochfrequenz-(RF)-Schweißen und luftdichte Hardware kombinieren. Ein winziger Fehler in der Nahtgeometrie führt zu Undichtigkeiten am Rücken des Benutzers oder vorzeitigem Schmelzen des Eises.
Die Skalierung eines Konzepts erfordert eine strukturierte Ingenieurroute. Eine Partnerschaft mit einem erfahrenen Outdoor-Kühlrucksack-OEM wie Weierken überbrückt die Lücke zwischen kreativem Industriedesign und zuverlässiger Fabrikproduktion. Hier sind die fünf wesentlichen Schritte, um Ihren Kühlrucksack von der ersten Skizze zur Massenproduktion zu bringen, ohne kostspielige Versuche und Irrtümer.
Schritt 1: Konzeptengineering und Entwicklung des technischen Pakets (DFM)
Viele Marken beginnen mit auffälligen künstlerischen Skizzen, die in Präsentationen großartig aussehen, aber auf dem Fabrikboden versagen. Der erste Schritt in jeder erfolgreichen OEM-Zusammenarbeit ist Design for Manufacturing (DFM). Sie müssen ästhetische Konzepte in ein umsetzbares, produktionsbereites technisches Paket umwandeln.
Ein effektives technisches Paket legt strukturelle Grenzen fest, bevor jemand rohen Stoff berührt:
- Internes Volumen und Kapazität: Standardisieren Sie, ob das Fach 20L, 30L oder eine 36-Dosen-Ladung mit einem 1:1 Eis-zu-Getränk Verhältnis hält.
- Ziel-Tara-Gewicht: Balancieren Sie strukturelle Steifigkeit mit Tragekomfort. Ein leerer Rucksack sollte 1,8 bis 2,5 kg nicht überschreiten.
- Ergonomische Aufhängung: Kühlrucksäcke tragen schwere, schwappende Lasten. Integrieren Sie konturierte S-Kurve-Schultergurte, atmungsaktive perforierte EVA Rückenpaneele und tragende Hüftgurte.
- Strukturelle Verstärkung: Bestimmen Sie kritische Stressbereiche. Verankerungspunkte für Griffe und Schultergurte erfordern schwere Box-x-Nähte und geschweißte Bar-Tacks, um 25 kg Zugkraft standzuhalten.
Während der DFM-Phase bewerten Ingenieure die Krümmung jeder Naht. Hochfrequenz-Schweißhörner können scharfe, enge Winkel nicht sauber verbinden. Das Glätten dieser Nahtübergänge verhindert thermische Leckstellen und schwache strukturelle Schweißnähte während der Produktion.
Schritt 2: Kernmaterialtechnik für thermische und wasserdichte Materialien
Ihre Materialwahl bestimmt direkt die Haltbarkeit, Kältehaltung und Umweltverträglichkeit. Ein professioneller Outdoor-Kühlrucksack-OEM erstellt eine Stückliste (BOM), die rauen Außenbedingungen standhalten kann.
Außenschale vs. Innenschicht-Architektur
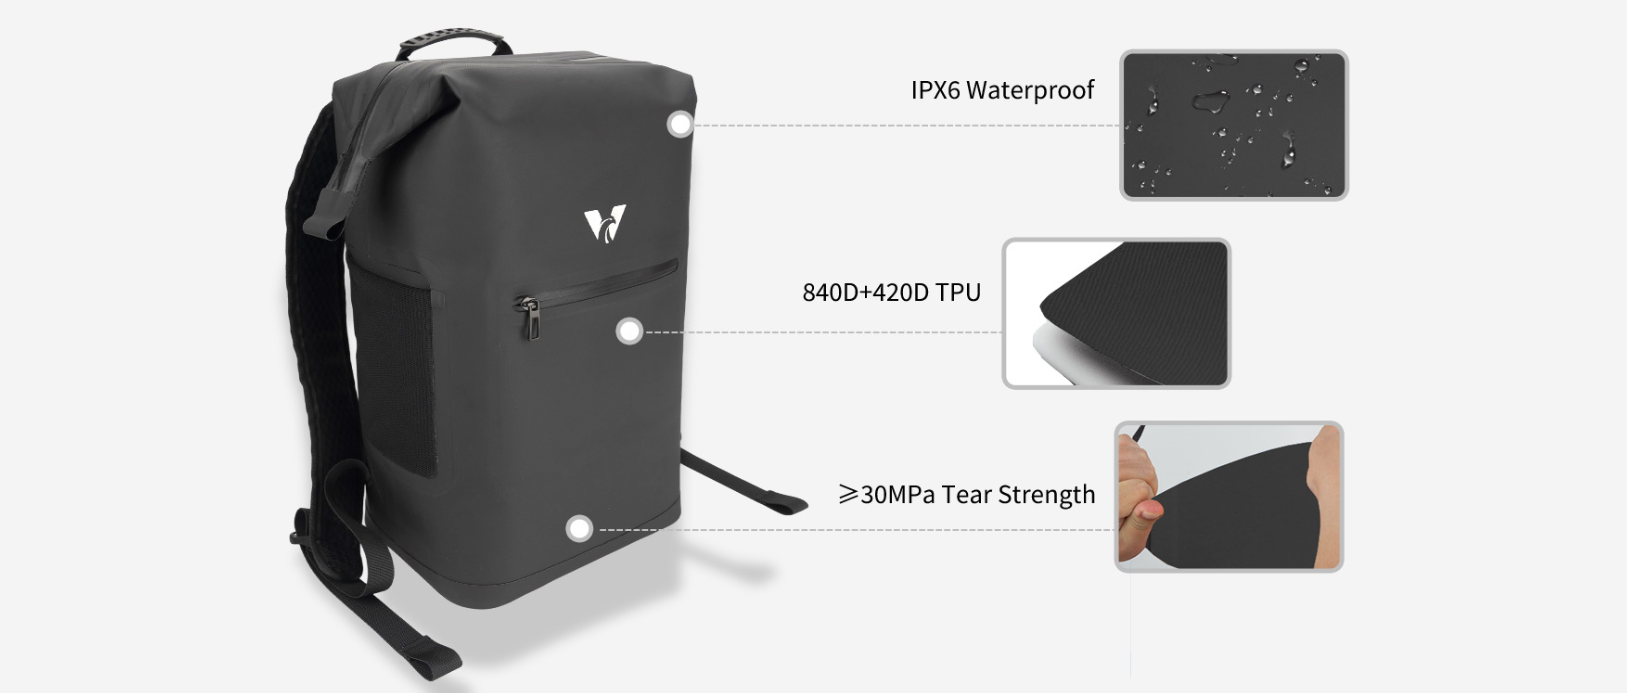
Die Außenschale muss abrasiven Steinen, Kies und Ästen widerstehen. Die meisten kommerziellen Designs verwenden 600D bis 840D hochfeste Nylon- oder Polyesterstoffe, die auf beiden Seiten mit thermoplastischem Polyurethan (TPU) beschichtet sind. TPU widersteht UV-Abbau, bleibt bei gefrierenden Temperaturen flexibel und schafft eine undurchlässige Barriere gegen Wasser.
Für die innere Auskleidung ist lebensmittelechtes TPU oder schwerer PEVA nicht verhandelbar. Die Auskleidung kommt direkt mit Lebensmitteln, Getränken und Eiswasser in Kontakt. Sie muss Stichen von scharfen Dosenlaschen widerstehen, leicht zu reinigen sein und Schimmel wachstum verhindern.
Auswahl des thermischen Kerns
Offenzellige Schaumstoff hat in einer technischen Kühltasche keinen Platz. Er bricht unter Last zusammen, absorbiert Feuchtigkeit und verliert seine thermische Widerstandsfähigkeit. Konstruktionen in Handelsqualität erfordern hochdichten, geschlossenen Schaumstoff, typischerweise NBR (Nitrilkautschuk) oder vernetzten geschlossenen EVA, in Dicken zwischen 15 mm und 25 mm.
Geschlossenzelliger Schaumstoff fängt mikroskopisch kleine Lufttaschen innerhalb solider Zellwände ein. Diese Struktur erhält den Isolationswert, selbst wenn sie gefaltet oder komprimiert wird, und verleiht hochwertigen Taschen ihre Fähigkeit zur Eisretention von 48 bis 72 Stunden.
Dichtungsbeschläge und Zubehör
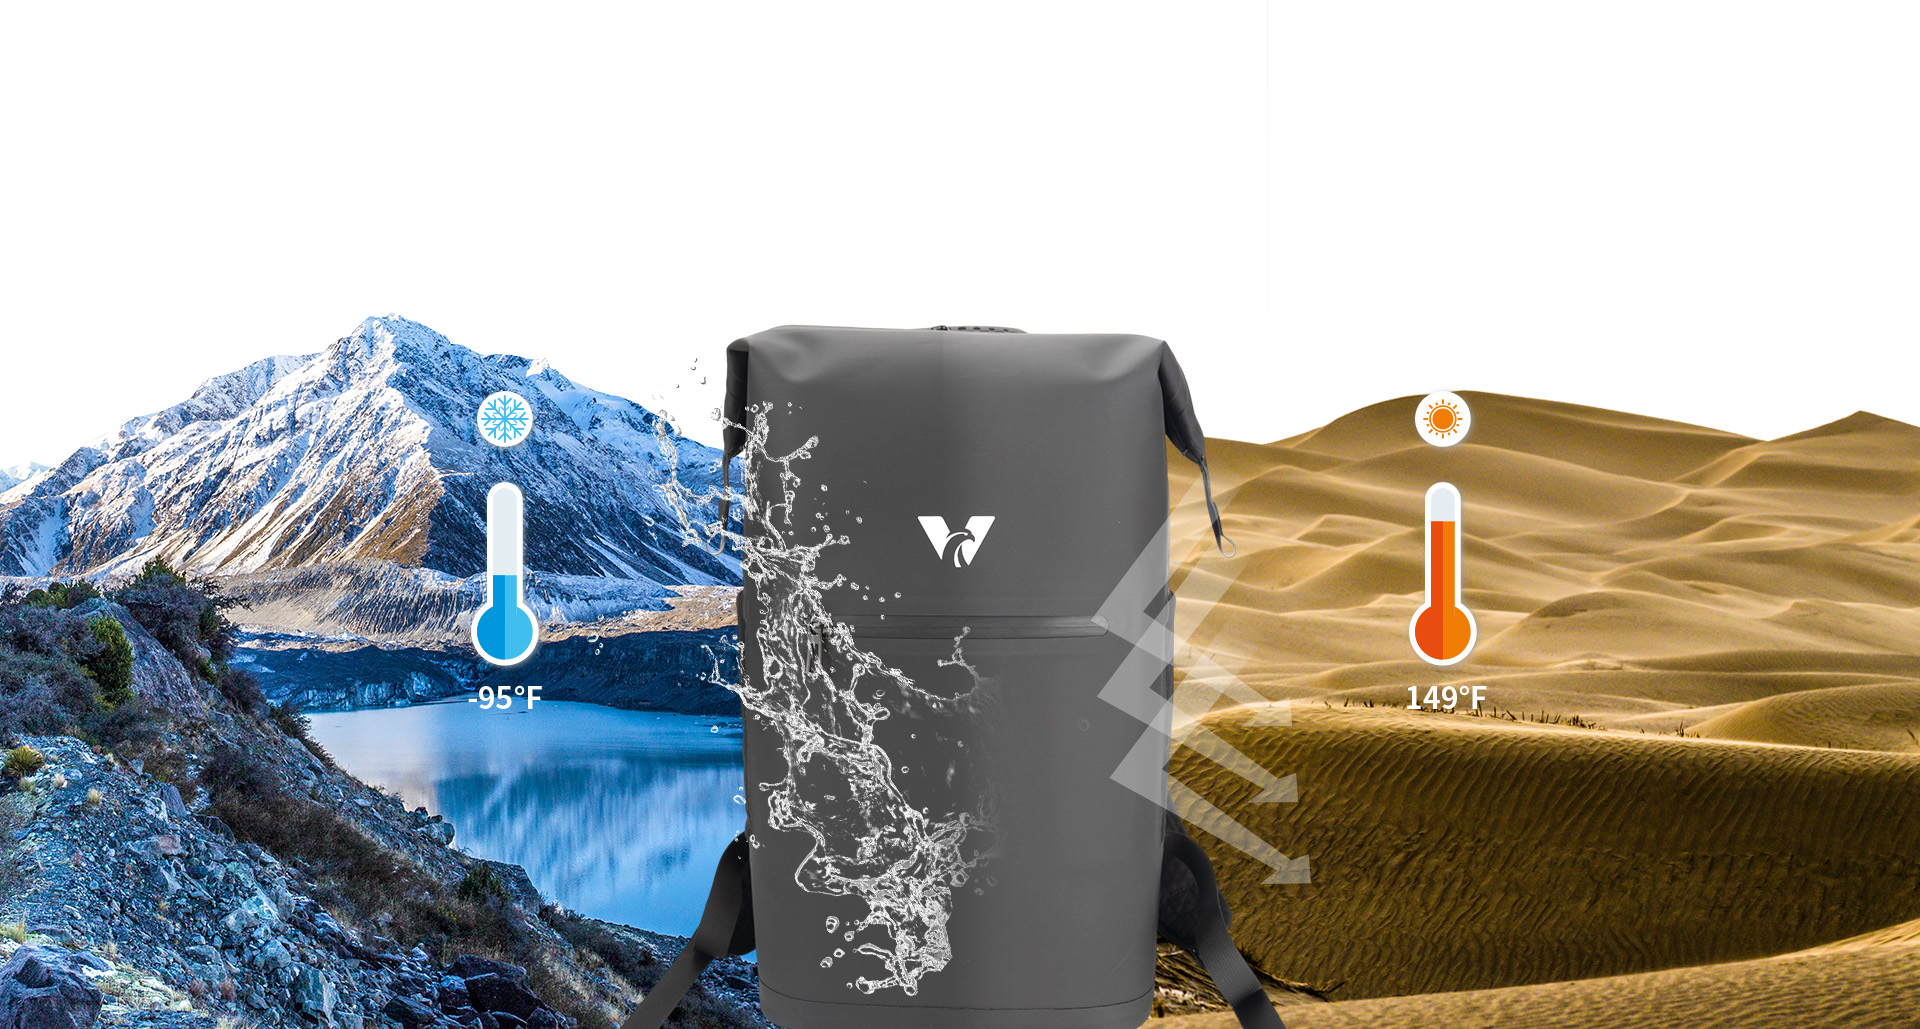
Der Reißverschluss ist der häufigste Punkt thermischer Ausfälle. Hochwertige Konstruktionen verwenden luftdichte, zahnverriegelte Reißverschlüsse, die mit Polyether-TPU beschichtet sind. Diese Reißverschlüsse halten einen unter Druck stehenden Luftdichtungsverschluss, der das Auslaufen von Schmelzwasser verhindert, wenn der Rucksack umkippt. Für die Beschläge sollten korrosionsbeständige Acetal-Schnallen, wie Duraflex, zusammen mit integrierten Flaschenöffnern aus Edelstahl verwendet werden.
Nachhaltigkeit und globale Compliance
Moderne Verbraucher verlangen nachhaltige Ausrüstung. Führende Hersteller beziehen jetzt Global Recycled Standard (GRS) zertifiziertes rPET für Außenschalen und Futterstoffe. Stellen Sie sicher, dass alle Materialien den REACH-, RoHS- und Prop 65-Chemikalienvorschriften entsprechen, um kommerziellen Verzögerungen in Nordamerika und der EU vorzubeugen.
Schritt 3: Präzisionsprototyping und strenge Labortests
Prototyping zeigt, ob Ihr Design unter realen Bedingungen standhält. Ein spezielles Prototypenprogramm für Kührrucksäcke benötigt 12 bis 30 Tage. Dieses Zeitfenster gibt den Werkzeugmachern Zeit, Prototyp-Schweißwerkzeuge zu fräsen, Laserschnittmusterstücke zu erstellen und eine funktionierende Einheit zu bauen.
Sobald gebaut, muss ein isolierter Kührrucksackhersteller den Prototyp durch strenge funktionale Labortests führen:
- Untergetauchter Positiver Drucklecktest: Techniker setzen den Rucksack mit Luft auf 3,0–3,5 PSI unter Druck und tauchen ihn dann vollständig in einen Wassertank ein. Ein stetiger Luftstrom von Blasen zeigt sofort eine undichte Naht oder einen fehlerhaften Reißverschluss an.
- Thermische Zerfallskammer-Tests (ASTM-Standards): Techniker packen den Kühler mit einem Verhältnis von 1:1 aus handelsüblichen Eiswürfeln und Fracht und platzieren ihn in einer temperaturkontrollierten Kammer bei 38 °C (100 °F). Kalibrierte Sensoren verfolgen die inneren Luft- und Wassertemperaturen jede Stunde, um die Ansprüche an die Eisretention zu überprüfen.
- Dynamische Schock- und Falltests: Der Rucksack wird mit 15 bis 20 kg Stahlgewichten beladen und auf eine automatisierte Zugmaschine montiert. Die Maschine lässt die Schultergurte über 5.000 Zyklen fallen und ruckt, um zu bestätigen, dass Nähte und Schnallen unter Stress standhalten.
Prototypen bestehen selten beim ersten Versuch alle Tests. Top-Hersteller wie Weierken verfeinern die Schweißzeiten, erhöhen die Drucke der Werkzeuge und passen die Nahtzugaben über zwei oder drei Muster-Runden an, bevor sie den Bau für die Produktionswerkzeuge genehmigen.
Schritt 4: Werkzeugentwicklung, PP-Muster und Pilotläufe
Mit einem genehmigten funktionierenden Prototyp verschiebt sich die Produktion auf Werkzeug- und Fertigungsvorbereitung. Der Übergang zur Massenproduktion erfordert maßgefertigte hochfrequente Werkzeuge.
Spezialisierte Kupfer- oder Aluminium-Schweißwerkzeuge müssen den genauen Konturen des Umfangs, des unteren Behälters und der Reißverschlussführungen des Rucksacks entsprechen. Werkzeugmacher verwenden oft einen kompressionsgeformten EVA-Unterbehälter. Das Formen des Bodens als ein einzelnes solides Stück beseitigt Nadel Löcher und schafft eine abriebfeste, selbststehende Grundlage für den Rucksack.
Bevor die Massenmontage gestartet wird, produziert die Fabrik ein formelles Pre-Production (PP)-Muster. Die Marke und die Fabrik überprüfen diese letzte Einheit gegen kritische Standards:
- Präzise Pantone-Farbübereinstimmungen über Stoffpartien, Gurte und Reißverschluss Zipper.
- Konsistente Zugfestigkeit und sanftes Zähneengagement am luftdichten Reißverschluss.
- Scharfe, saubere Prägungen, Siebdruck oder RF-geschweißte Logo Anwendungen.
- Klar, vollständig eingenähte rechtliche Etiketten, Tracking-Tags und Einzelhandels- Hangtags.
Sobald die PP-Probe genehmigt ist, produziert die Fabrik eine Pilotcharge von 100 bis 200 Einheiten. Dieser Testlauf ermöglicht es den Produktionsleitern, Montage- Engpässe zu erkennen, genaue Zykluszeiten der Bediener zu berechnen und die Standardarbeitsanweisungen (SOPs) zu verfeinern, bevor die Massenproduktion beginnt.
Schritt 5: Massenproduktion, vollständige QC und Dual-Hub-Lieferung
Echte Fertigungsqualität stammt aus konsequenter Liniendisziplin. Eine zuverlässige, auslaufsichere Softcooler-Rucksackfabrik verlässt sich auf mehrstufige Qualitätskontroll (QC) Tore, um Mängel zu stoppen, bevor Produkte die Einrichtung verlassen:
- IQC (Eingehende Qualitätskontrolle): Techniker überprüfen Bulk-TPU-Stoffrollen auf Beschichtungstärke, Zugfestigkeit und Farbkonstanz. Sie testen auch Reißverschlusschargen unter Druck.
- IPQC (In-Prozess-Qualitätskontrolle): Linieninspektoren überprüfen Hochfrequenz-Schweißmaschinen jede Stunde, um Heizzyklen, Druckniveaus und Abziehfestigkeiten zu überprüfen.
- FQC (Endgültige Qualitätskontrolle): Vor der Verpackung blasen die Arbeiter jeden fertigen Rucksack auf, um die luftdichte Nahtintegrität zu überprüfen.
- OQC (Ausgehende Qualitätskontrolle): Qualitätsteams ziehen zufällige Produktionsmuster für abschließende Kontrollen nach AQL 1.5/4.0 Standards, bevor die Kartons versiegelt werden.
Dieser disziplinierte Qualitätsrahmen hilft den besten Fabriken, eine Erstpassinspektionsausbeute von 99,5 % aufrechtzuerhalten, und schützt Ihre Marke vor negativen Kundenbewertungen und Produktretouren.
Dual-Hub-Produktion und Zollstrategie
Moderne Lieferketten erfordern geografische Flexibilität. Fortschrittliche Marken arbeiten mit Lieferanten zusammen, die duale Fertigungszentren betreiben. Die Beschaffung von Entwicklung, hochwertigem Werkzeug und maßgeschneiderten Rohmaterialien über ein F&E-Zentrum in China hält die Innovation schnell. Die Verlagerung der Massenmontage in eine Schwesterfabrik in Kambodscha umgeht hohe Einfuhrzölle in den USA und Europa.
Schließlich sollte Ihr Fertigungspartner den vollständigen DDP (Delivered Duty Paid) Versand verwalten. Sie kümmern sich um Exportzoll, Seefracht, Hafenoperationen und Zollanmeldungen und liefern verpackte Bestände direkt an Ihre Erfüllungszentrum-Tür.
Beschaffungs-Checkliste: 5 Fallstricke, die zu vermeiden sind
Bei der Auswahl Ihres Produktionspartners sollten Sie auf diese häufigen Fertigungsfehler achten:
- Standard Genähte Innenauskleidungen: Vermeiden Sie Fabriken, die anbieten, die innere Kühlertasche zu nähen und zu kleben. Geklebte Nadelöffnungen werden schließlich unter dem Gewicht von sich verschiebendem Eis und Wasser undicht. Fordern Sie hochfrequenzgeschweißte Nähte.
- Unverifizierte Recycelte Stoffe: Fordern Sie immer Global Recycled Standard (GRS) Transaktionszertifikate. Einige Anbieter verwenden jungfräuliches Polyester, während sie höhere Preise für recycelte Materialien verlangen.
- Ignorieren der Reißverschluss-Schmierung: Luftdichte Reißverschlüsse erzeugen starke Reibung. Bestätigen Sie, dass Ihre Fabrik jede Kühlbox mit lebensmittelechtem Silikon-Reißverschluss-Schmiermittel und klaren Wartungsanweisungen verpackt.
- Schwache Schultergurt-Ankerpunkte: Ein voll beladener Kühlpack mit 30 Dosen wiegt über 15 kg. Wenn die Gurtanker nur auf einlagigen Schalenstoffen basieren, werden sie reißen. Stellen Sie sicher, dass das Design durch die Hauptstruktur-Nähte mit interner Verstärkungsweberei verankert ist.
- Unklare Landed Cost Angebote: Überprüfen Sie immer, was ein Preisangebot abdeckt. FOB-Angebote machen Sie anfällig für schwankende Seefracht- und Zollgebühren. Ein zuverlässiger Partner kann stabile DDP-Bedingungen anbieten, um Ihre Gewinnmargen zu sichern.
Häufig gestellte Fragen
Q1: Was ist die typische MOQ für ein OEM-Projekt für einen Outdoor-Kühlerrucksack?
A1: Maßgeschneiderte Kühlpacks erfordern in der Regel eine anfängliche Mindestbestellmenge (MOQ) von 500 bis 1.000 Einheiten pro Farbvariante. Dieses Minimum ergibt sich aus den Rohstoffmühlen, die maßgeschneiderte Färbeläufe und spezielle TPU-Beschichtungen für schwere 840D-Stoffe benötigen. Flexible Hersteller akzeptieren jedoch oft kleinere Pilotläufe während des ersten Produktionszyklus.
Q2: Wie erreicht ein weicher Kühlerrucksack 48+ Stunden Eisretention?
A2: Lange Eisretention beruht auf drei Designfaktoren: 20 mm bis 25 mm dichtem, geschlossenen NBR/EVA-Schaum, der die leitende Wärmeübertragung stoppt; einem luftdichten Reißverschluss, der die Umgebungsluft abdichtet; und reflektierenden inneren Auskleidungen, die die Strahlungswärme vom kalten Fach ablenken.
Q3: Wie viel kann ein OEM mit einer Fabrik in Kambodscha bei Importzöllen sparen?
A3: Die Beschaffung aus Kambodscha hilft US-amerikanischen und europäischen Marken, die Section 301-Zölle auf chinesische Waren legal zu vermeiden, die oft 25 % oder mehr auf technische Taschen betragen. Je nach Produktklassifizierung kann diese Strategie Marken 10 % bis 20 % der gesamten Landed Costs sparen.
Q4: Warum benötigen luftdichte Reißverschlüsse spezielle Wartung und Schmierung?
A4: Luftdichte, wasserdichte Reißverschlüsse verwenden dichte Urethan-Schienen, die eng miteinander verbunden sind, um Wasser- und Luftmoleküle zu blockieren. Ohne regelmäßige Schmierung belastet diese Reibung den Schieber, zieht die Zähne aus der Ausrichtung und reißt den umgebenden TPU-Stoff. Die Anwendung von Silikonschmiermittel sorgt dafür, dass der Reißverschluss über Jahre hinweg reibungslos funktioniert.
Q5: Wie verifizieren wir, dass die Innenauskleidung tatsächlich lebensmittelsicher ist?
A5: Fragen Sie Ihre Fabrik nach Prüfberichten von Drittanbietern von Agenturen wie SGS, TUV oder Intertek. Das Auskleidungsmaterial sollte die FDA 21 CFR 177.2600-Tests für Nordamerika oder LFGB-Tests für Europa bestehen, um zu bestätigen, dass es keine Weichmacher, Schwermetalle oder toxischen Verbindungen in Lebensmittel und Eis abgibt.
Starten Sie Ihre Kühlerrucksack-Produktion mit Weierken
Die Skalierung eines technischen Kühlerrucksacks erfordert mehr als nur ein kreatives Design. Es erfordert strenge Materialtests, maßgeschneiderte Werkzeuge und zuverlässige Produktionslinien. Die Zusammenarbeit mit einem spezialisierten OEM für Outdoor-Kühlerrucksäcke hilft Ihnen, häufige Designfehler zu umgehen, die Rücklaufquoten zu senken und Ihre Liefertermine einzuhalten.
Weierken kombiniert 20 Jahre Erfahrung in der Konstruktion von Thermotaschen mit flexibler, dualer Produktion in China und Kambodscha. Unsere Fertigungsteams verwandeln komplexe technische Konzepte in robuste, marktreife Ausrüstung, die für die Ewigkeit gebaut ist. Kontaktieren Sie unser Ingenieurteam noch heute, um Ihr Tech-Paket zu überprüfen, einen Prototypenbau zu planen und ein detailliertes DDP-Fertigungsangebot anzufordern.