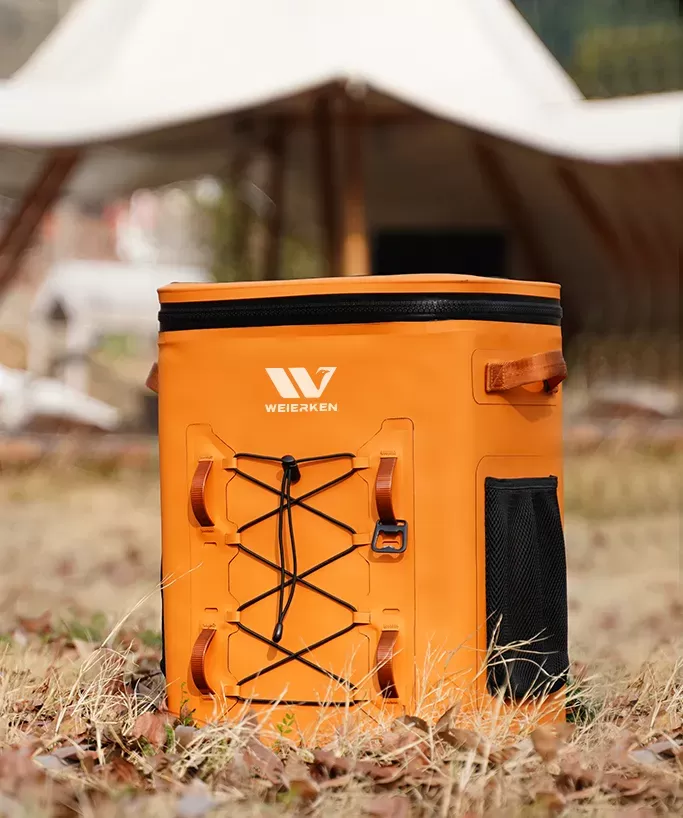

Les passionnés de plein air attendent plus de leur équipement que jamais. Les randonneurs, les pêcheurs et les kayakistes veulent une mobilité mains libres sans compromettre la rétention de glace. Ce changement a entraîné une demande massive pour des sacs à dos de refroidissement techniques à parois souples. Pourtant, mettre l'un de ces produits sur le marché est bien plus complexe que de fabriquer un sac d'école standard ou un sac de voyage.
Un sac de refroidissement haute performance fusionne deux disciplines de fabrication très différentes : l'assemblage textile de précision et le scellage thermoplastique hermétique. Vous devez combiner des tissus structurels lourds, une isolation en mousse à cellules fermées épaisse, du soudage haute fréquence (RF) et du matériel étanche. Une petite erreur dans la géométrie des coutures entraîne des fuites le long du dos de l'utilisateur ou une fonte prématurée de la glace.
Développer un concept nécessite une feuille de route d'ingénierie structurée. S'associer à un fabricant de sacs à dos de refroidissement pour l'extérieur expérimenté comme Weierken comble le fossé entre le design industriel créatif et l'exécution fiable en usine. Voici les cinq étapes essentielles pour amener votre sac à dos de refroidissement du croquis initial à la production de masse sans essais et erreurs coûteux.
Étape 1 : Ingénierie de concept et développement de tech pack (DFM)
De nombreuses marques commencent par des croquis artistiques frappants qui ont fière allure dans les présentations mais échouent sur le sol de l'usine. La première étape de toute collaboration réussie avec un OEM est le Design for Manufacturing (DFM). Vous devez convertir des concepts esthétiques en un tech pack actionnable et prêt pour la production.
Un tech pack efficace établit des limites structurelles avant que quiconque ne touche au tissu brut :
- Volume et capacité internes : Standardisez si la cavité contient 20L, 30L ou une charge de 36 canettes avec un ratio glace-boisson de 1:1.
- Poids à vide cible : Équilibrez la rigidité structurelle avec le confort de portage. Un sac nu ne doit pas dépasser 1,8 à 2,5 kg.
- Suspension ergonomique : Les sacs de refroidissement portent des charges lourdes et sloshing. Intégrez des bretelles en S courbées, des panneaux arrière en EVA perforé respirant et des ceintures de hanche portantes.
- Renforcement structurel : Identifiez les zones de stress critiques. Les points d'ancrage pour les poignées et les bretelles nécessitent des coutures en box-x lourdes et des bar-tacks soudés pour résister à une force de traction de 25 kg.
Au cours de la phase DFM, les ingénieurs évaluent la courbure de chaque couture. Les cornes de soudage haute fréquence ne peuvent pas lier proprement des angles aigus et serrés. Lisser ces transitions de couture prévient les points de fuite thermique et les soudures structurelles faibles pendant la production.
Étape 2 : Ingénierie des matériaux thermiques et imperméables de base
Votre choix de matériaux détermine directement la durabilité, la rétention de froid et la conformité environnementale. Un fabricant de sacs à dos de refroidissement pour l'extérieur professionnel établit une liste de matériaux (BOM) capable de résister à des environnements extérieurs difficiles.
Architecture de la coque extérieure vs. doublure intérieure
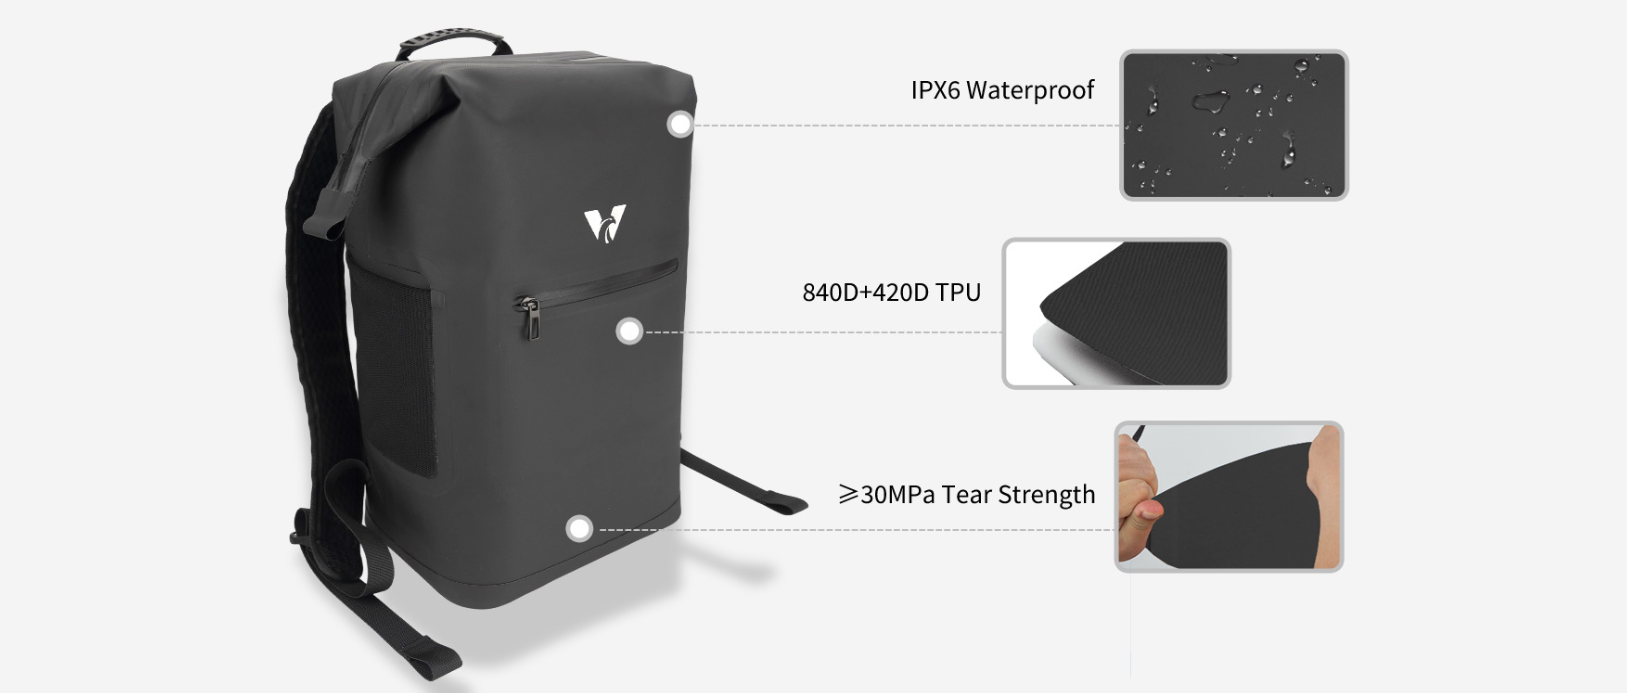
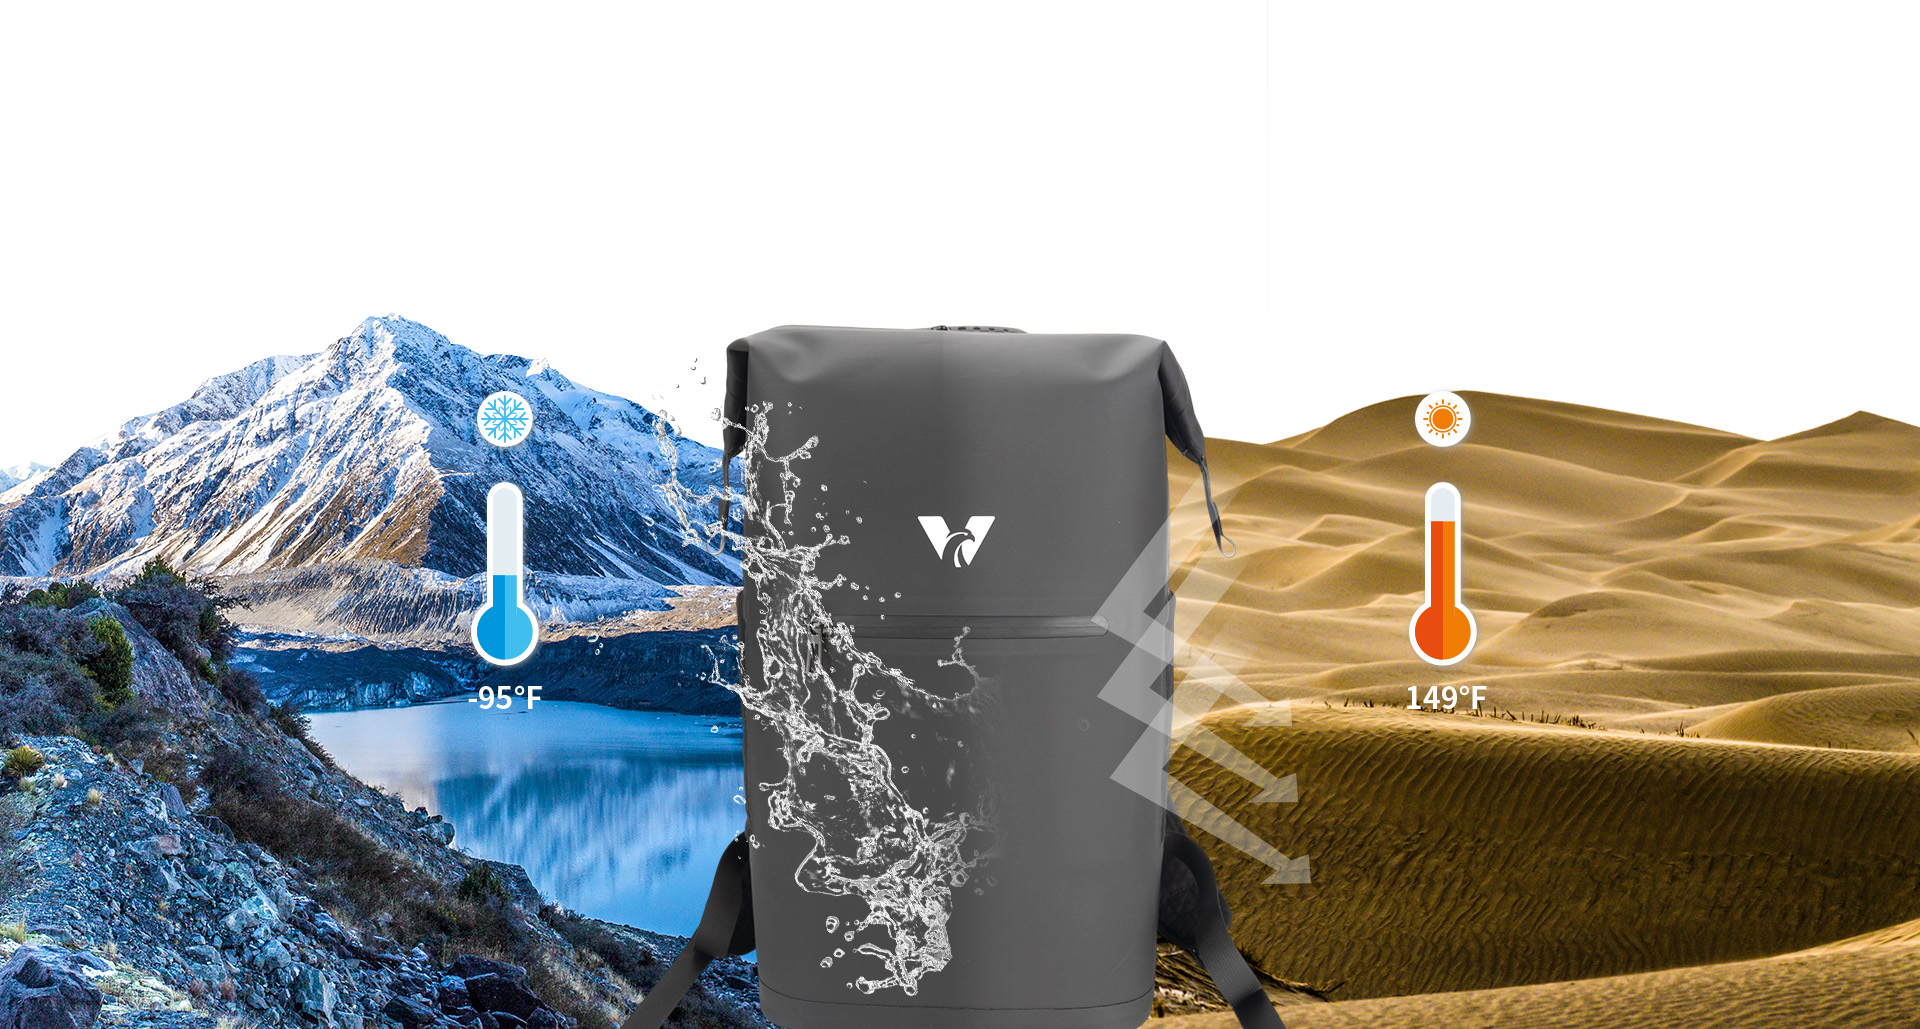
La coque extérieure doit résister aux roches abrasives, au gravier et aux branches. La plupart des conceptions commerciales utilisent du nylon ou du polyester haute ténacité de 600D à 840D recouvert des deux côtés de polyuréthane thermoplastique (TPU). Le TPU résiste à la dégradation UV, reste flexible à des températures glaciales et crée une barrière imperméable contre l'eau.
Pour la doublure interne, le TPU de qualité alimentaire ou le PEVA de forte épaisseur est non négociable. La doublure entre en contact direct avec les aliments, les boissons et la fonte de glace. Elle doit résister aux perforations des languettes de canettes aiguisées, se nettoyer facilement et prévenir la croissance de moisissures.
Sélection du noyau thermique
La mousse en éponge à cellules ouvertes n'a pas sa place dans un sac isotherme technique. Elle s'effondre sous charge, absorbe l'humidité et perd sa résistance thermique. Les constructions de qualité commerciale nécessitent de la mousse à cellules fermées haute densité, généralement en NBR (caoutchouc nitrile) ou en EVA à cellules fermées réticulées, avec des épaisseurs comprises entre 15 mm et 25 mm.
La mousse à cellules fermées piège des poches d'air microscopiques à l'intérieur de murs cellulaires solides. Cette structure maintient la valeur d'isolation même lorsqu'elle est pliée ou comprimée, donnant aux packs de qualité leur capacité de rétention de glace de 48 à 72 heures.
Matériel de scellement et accessoires
La fermeture éclair est le point de défaillance thermique le plus courant. Les constructions haut de gamme utilisent des fermetures éclair étanches, verrouillées par des dents, recouvertes de TPU polyéther. Ces fermetures éclair maintiennent un joint d'air sous pression qui empêche les fuites d'eau de fonte lorsque le sac à dos bascule. Pour le matériel, utilisez des boucles en acétal résistantes à la corrosion, telles que Duraflex, ainsi que des ouvre-bouteilles en acier inoxydable intégrés.
Durabilité et conformité mondiale
Les consommateurs modernes exigent un équipement durable. Les principaux fabricants s'approvisionnent désormais en rPET certifié Global Recycled Standard (GRS) pour les coques extérieures et les tissus de doublure. Assurez-vous que tous les matériaux sont conformes aux réglementations chimiques REACH, RoHS et Prop 65 pour éviter des retards commerciaux en Amérique du Nord et dans l'UE.
Étape 3 : Prototypage de précision et tests en laboratoire rigoureux
Le prototypage révèle si votre conception résiste dans des conditions réelles. Un programme de prototype de sac à dos isotherme personnalisé dédié prend de 12 à 30 jours. Cette période donne aux fabricants d'outils le temps de fraiser les matrices de soudage prototypes, de découper au laser des pièces de motif et de construire une unité fonctionnelle.
Une fois construite, un fabricant de sacs à dos isothermes doit soumettre le prototype à des tests fonctionnels en laboratoire stricts :
- Test de fuite à pression positive submergé : Les techniciens pressurisent le sac à dos avec de l'air à 3,0–3,5 PSI, puis le plongent complètement dans un réservoir d'eau. Un flux constant de bulles révèle immédiatement une couture qui fuit ou un arrêt de fermeture éclair défectueux.
- Tests en chambre de dégradation thermique (normes ASTM) : Les techniciens chargent le sac isotherme avec un rapport de 1:1 de cubes de glace commerciaux par rapport à la charge utile et le placent dans une chambre à température contrôlée à 38°C (100°F). Des capteurs calibrés suivent les températures de l'air et de l'eau internes chaque heure pour vérifier les revendications de rétention de glace.
- Tests de choc dynamique et de chute : Le sac est chargé avec 15 à 20 kg de poids en acier et monté sur une machine de traction automatisée. La machine fait tomber et secouer les bretelles à travers 5 000 cycles pour confirmer que les coutures et les boucles résistent au stress.
Les prototypes passent rarement tous les tests du premier coup. Les meilleurs fabricants comme Weierken affinent les temps de soudure, augmentent les pressions des matrices et ajustent les tolérances des coutures lors de deux ou trois séries d'échantillons avant d'approuver la construction pour l'outillage de production.
Étape 4 : Développement d'outillage, échantillons PP et productions pilotes
Avec un prototype fonctionnel approuvé, la production passe à l'outillage et à la préparation de fabrication. Le passage à une production de masse nécessite un outillage à haute fréquence usiné sur mesure.
Les matrices de soudage en cuivre ou en aluminium spécialisées doivent correspondre exactement aux contours du périmètre du sac à dos, du fond du bac et des pistes de fermeture éclair. Les fabricants d'outils utilisent souvent un bac en EVA moulé par compression. Moulant la base comme une seule pièce solide, cela élimine les trous d'aiguille et crée une fondation résistante à l'abrasion et autoportante pour le sac.
Avant de lancer l'assemblage de masse, l'usine produit un échantillon formel de pré-production (PP). La marque et l'usine vérifient cette unité finale par rapport à des normes critiques :
- Correspondances de couleur Pantone précises à travers les lots de tissu, les sangles et les tirettes de fermeture éclair.
- Résistance au tirage constante et engagement fluide des dents sur la fermeture éclair hermétique.
- Débossage net et propre, impression sérigraphique ou applications de logo soudées RF.
- Étiquettes légales cousues claires et complètes, étiquettes de suivi et étiquettes de vente au détail.
Une fois l'échantillon PP approuvé, l'usine réalise un lot pilote de 100 à 200 unités. Ce test permet aux responsables de la ligne de production d'identifier les goulets d'étranglement de l'assemblage, de calculer les temps de cycle exacts des opérateurs et de peaufiner les procédures opérationnelles standard (SOP) avant le début de la fabrication à grande échelle.
Étape 5 : Production de masse, contrôle qualité complet et livraison à double hub
La véritable qualité de fabrication provient d'une discipline de ligne constante. Une usine de sacs à dos isothermes étanches fiable s'appuie sur des portes de Contrôle Qualité (CQ) en plusieurs étapes pour arrêter les défauts avant que les produits ne quittent l'établissement :
- CQI (Contrôle Qualité à l'Entrée) : Les techniciens inspectent les rouleaux de tissu TPU en vrac pour l'épaisseur de revêtement, la résistance au tirage et la cohérence des couleurs. Ils testent également la pression des lots de fermetures éclair.
- CQIP (Contrôle Qualité en Cours de Processus) : Les inspecteurs de ligne vérifient les machines de soudage haute fréquence chaque heure, en vérifiant les temps de cycle de chaleur, les niveaux de pression et les résistances au pelage.
- CQF (Contrôle Qualité Final) : Avant l'emballage, les travailleurs gonflent chaque pack fini pour vérifier l'intégrité des coutures hermétiques.
- CQO (Contrôle Qualité Sortant) : Les équipes qualité prélèvent des échantillons de production aléatoires pour des vérifications finales en utilisant des normes AQL 1.5/4.0 avant que les cartons ne soient scellés.
Ce cadre de qualité discipliné aide les meilleures usines à maintenir un rendement d'inspection de première passe de 99,5 %, protégeant votre marque des avis clients négatifs et des retours de produits.
Production à double hub et stratégie tarifaire
Les chaînes d'approvisionnement modernes nécessitent une flexibilité géographique. Les marques visionnaires s'associent à des fournisseurs qui gèrent des hubs de fabrication doubles. Le développement des approvisionnements, des outils haut de gamme et des matières premières sur mesure via un hub R&D en Chine permet de garder l'innovation rapide. Déplacer l'assemblage en vrac vers une installation sœur au Cambodge contourne les droits d'importation élevés aux États-Unis et en Europe.
Enfin, votre partenaire de fabrication doit gérer l'expédition DDP (Droits de Douane Payés). Ils s'occupent des douanes à l'exportation, du fret maritime, des opérations portuaires et de l'entrée en douane, livrant l'inventaire emballé directement à la porte de votre centre de distribution.
Liste de Vérification des Achats : 5 Pièges à Éviter
Lors de la sélection de votre partenaire de production, attention à ces erreurs de fabrication courantes :
- Doublures cousues standard : Évitez les usines qui proposent de coudre et de coller la doublure intérieure du refroidisseur. Les trous d'aiguille collés finiront par fuir sous le poids de la glace et de l'eau en mouvement. Exigez des coutures soudées à haute fréquence.
- Tissus recyclés non vérifiés : Exigez toujours des certificats de transaction Global Recycled Standard (GRS). Certains fournisseurs utilisent du polyester vierge tout en facturant des prix plus élevés pour des matériaux recyclés.
- Ignorer la lubrification des fermetures éclair : Les fermetures éclair hermétiques génèrent une forte friction. Confirmez que votre usine emballe chaque refroidisseur avec un lubrifiant pour fermeture éclair en silicone de qualité alimentaire et des instructions d'entretien claires.
- Points d'ancrage de sangle d'épaule faibles : Un pack de refroidisseur de 30 canettes pèse plus de 15 kg. Si les ancrages de sangle s'appuient uniquement sur des tissus de coque à une seule couche, ils se déchireront. Assurez-vous que le design s'ancre à travers les coutures structurelles principales avec un renforcement interne en sangle.
- Devis de coût de revient peu clairs : Vérifiez toujours ce que couvre un devis de prix. Les devis FOB vous laissent vulnérable aux fluctuations des frais de transport maritime et des frais de douane. Un partenaire fiable peut proposer des conditions DDP stables pour verrouiller vos marges bénéficiaires.
Questions Fréquemment Posées
Q1 : Quelle est la MOQ typique pour un projet OEM de sac à dos refroidisseur extérieur ?
A1 : Les packs de refroidisseur personnalisés nécessitent généralement une quantité minimum de commande (MOQ) de 500 à 1 000 unités par coloris. Ce minimum provient des usines de matières premières, qui nécessitent des courses de teinture personnalisées et des revêtements TPU spécialisés pour des tissus lourds de 840D. Cependant, les fabricants flexibles acceptent souvent des petites séries pilotes lors du premier cycle de production.
Q2 : Comment un sac à dos refroidisseur à parois souples atteint-il 48 heures ou plus de rétention de glace ?
A2 : Une longue rétention de glace repose sur trois facteurs de conception : 20 mm à 25 mm de mousse NBR/EVA dense à cellules fermées qui arrête le transfert de chaleur conductif ; une fermeture éclair hermétique qui empêche l'air ambiant d'entrer ; et des doublures intérieures réfléchissantes qui renvoient la chaleur radiante loin du compartiment froid.
Q3 : Combien un OEM avec une usine au Cambodge peut-il économiser sur les droits d'importation ?
A3 : S'approvisionner au Cambodge aide les marques américaines et européennes à éviter légalement les droits de douane de la section 301 sur les produits chinois, qui atteignent souvent 25 % ou plus sur les sacs techniques. Selon la classification du produit, cette stratégie peut faire économiser aux marques 10 % à 20 % sur les coûts totaux de revient.
Q4 : Pourquoi les fermetures éclair hermétiques nécessitent-elles un entretien et une lubrification spéciaux ?
A4 : Les fermetures éclair hermétiques, étanches utilisent des pistes en uréthane dense qui s'emboîtent étroitement pour bloquer les molécules d'eau et d'air. Sans lubrification régulière, cette friction fatigue le curseur, désaligne les dents et déchire le tissu TPU environnant. L'application de lubrifiant en silicone permet à la fermeture éclair de fonctionner en douceur pendant des années d'utilisation.
Q5 : Comment vérifions-nous que la doublure intérieure est réellement sûre pour le contact alimentaire ?
A5 : Demandez à votre usine des rapports de tests en laboratoire tiers d'agences comme SGS, TUV ou Intertek. Le matériau de la doublure doit passer les tests FDA 21 CFR 177.2600 pour l'Amérique du Nord ou les tests LFGB pour l'Europe, confirmant qu'il ne lixiviera pas de plastifiants, de métaux lourds ou de composés toxiques dans les aliments et la glace.
Commencez votre production de sacs à dos refroidisseurs avec Weierken
Développer un sac à dos refroidisseur technique nécessite plus qu'un simple design créatif. Cela nécessite des tests de matériaux stricts, des outils personnalisés et des lignes d'usine fiables. Travailler avec un OEM de sac à dos refroidisseur dédié vous aide à éviter les erreurs de conception courantes, à réduire les taux de retour de produits et à respecter vos délais de livraison.
Weierken combine 20 ans d'ingénierie de sacs thermiques avec une production flexible à double hub en Chine et au Cambodge. Nos équipes de fabrication transforment des concepts techniques complexes en équipements robustes, prêts pour le marché et conçus pour durer. Contactez notre équipe d'ingénierie aujourd'hui pour examiner votre dossier technique, planifier la construction d'un prototype et demander un devis de fabrication DDP détaillé.