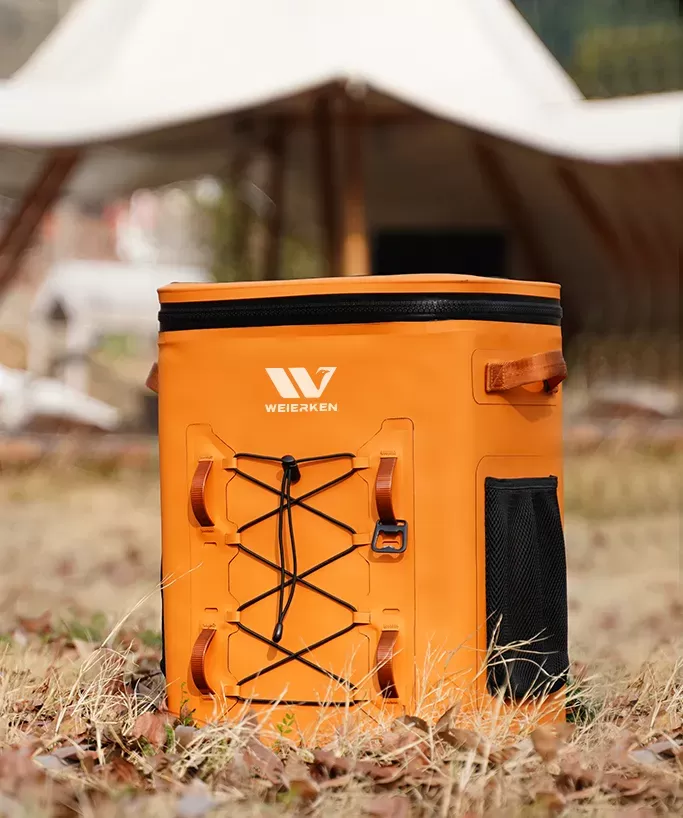

Los entusiastas del aire libre esperan más de su equipo que nunca. Los excursionistas, pescadores y kayakistas quieren movilidad manos libres sin comprometer la retención de hielo. Este cambio ha impulsado una demanda masiva de mochilas enfriadoras técnicas de lados suaves. Sin embargo, llevar uno de estos productos al mercado es mucho más complejo que hacer una mochila escolar estándar o una mochila de viaje.
Una mochila enfriadora de alto rendimiento fusiona dos disciplinas de fabricación muy diferentes: ensamblaje textil de precisión y sellado termoplástico hermético. Debes combinar telas estructurales pesadas, aislamiento de celda cerrada grueso, soldadura de alta frecuencia (RF) y hardware hermético. Un pequeño error en la geometría de la costura conduce a fugas por la espalda del usuario o derretimiento prematuro del hielo.
Escalar un concepto requiere un plan de ingeniería estructurado. Asociarse con un experimentado fabricante de mochilas enfriadoras para exteriores como Weierken cierra la brecha entre el diseño industrial creativo y la ejecución confiable en fábrica. Aquí están los cinco pasos esenciales para llevar tu mochila enfriadora desde el boceto inicial hasta la producción en masa sin costosos ensayos y errores.
Paso 1: Ingeniería de Concepto y Desarrollo de Paquete Técnico (DFM)
Muchas marcas comienzan con bocetos artísticos llamativos que se ven geniales en presentaciones pero fallan en el suelo de la fábrica. El primer paso en cualquier compromiso exitoso de OEM es el Diseño para Fabricación (DFM). Debes convertir conceptos estéticos en un paquete técnico accionable y listo para producción.
Un paquete técnico efectivo establece límites estructurales antes de que alguien toque la tela cruda:
- Volumen y Capacidad Internos: Estandariza si la cavidad contiene 20L, 30L o una carga de 36 latas con una relación de hielo a bebida de 1:1.
- Peso Tare Objetivo: Equilibra la rigidez estructural con la comodidad de carga. Una mochila vacía no debe exceder de 1.8 a 2.5 kg.
- Suspensión Ergonómica: Las mochilas enfriadoras llevan cargas pesadas y líquidas. Integra correas de hombro contorneadas en forma de S, paneles traseros de EVA perforados y cinturones de cadera que soportan carga.
- Refuerzo Estructural: Identifica áreas críticas de estrés. Los puntos de anclaje para asas y correas de hombro requieren costuras en caja pesada y tack soldado para soportar 25 kg de fuerza de tracción.
Durante la fase de DFM, los ingenieros evalúan la curvatura de cada costura. Los cuernos de soldadura de alta frecuencia no pueden unir ángulos agudos y ajustados de manera limpia. Suavizar estas transiciones de costura previene puntos de fuga térmica y soldaduras estructurales débiles durante la producción.
Paso 2: Ingeniería de Materiales Térmicos y a Prueba de Agua
Tu elección de materiales determina directamente la durabilidad, la retención de frío y el cumplimiento ambiental. Un fabricante profesional de mochilas enfriadoras para exteriores construye una lista de materiales (BOM) capaz de soportar entornos exteriores difíciles.
Arquitectura de Cáscara Exterior vs. Forro Interior
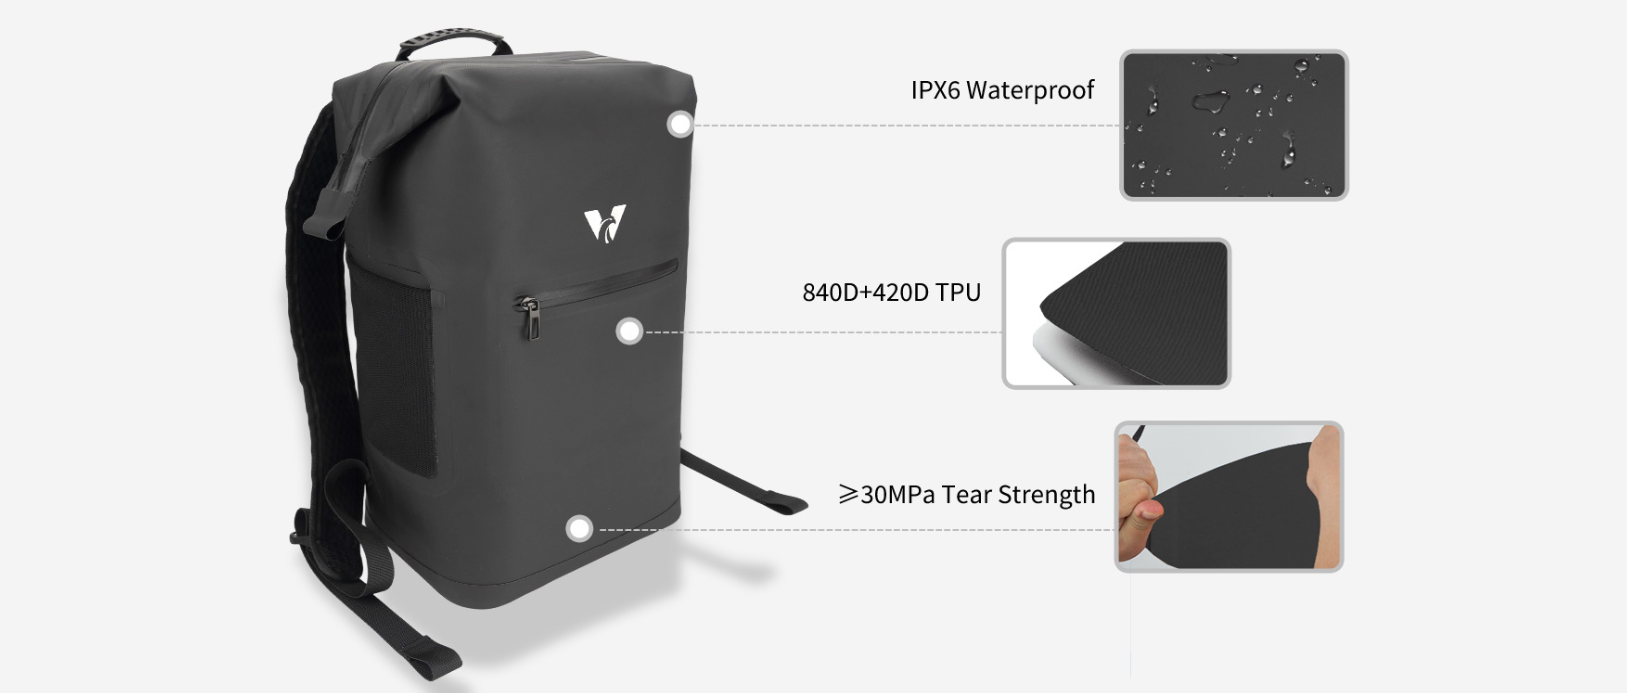
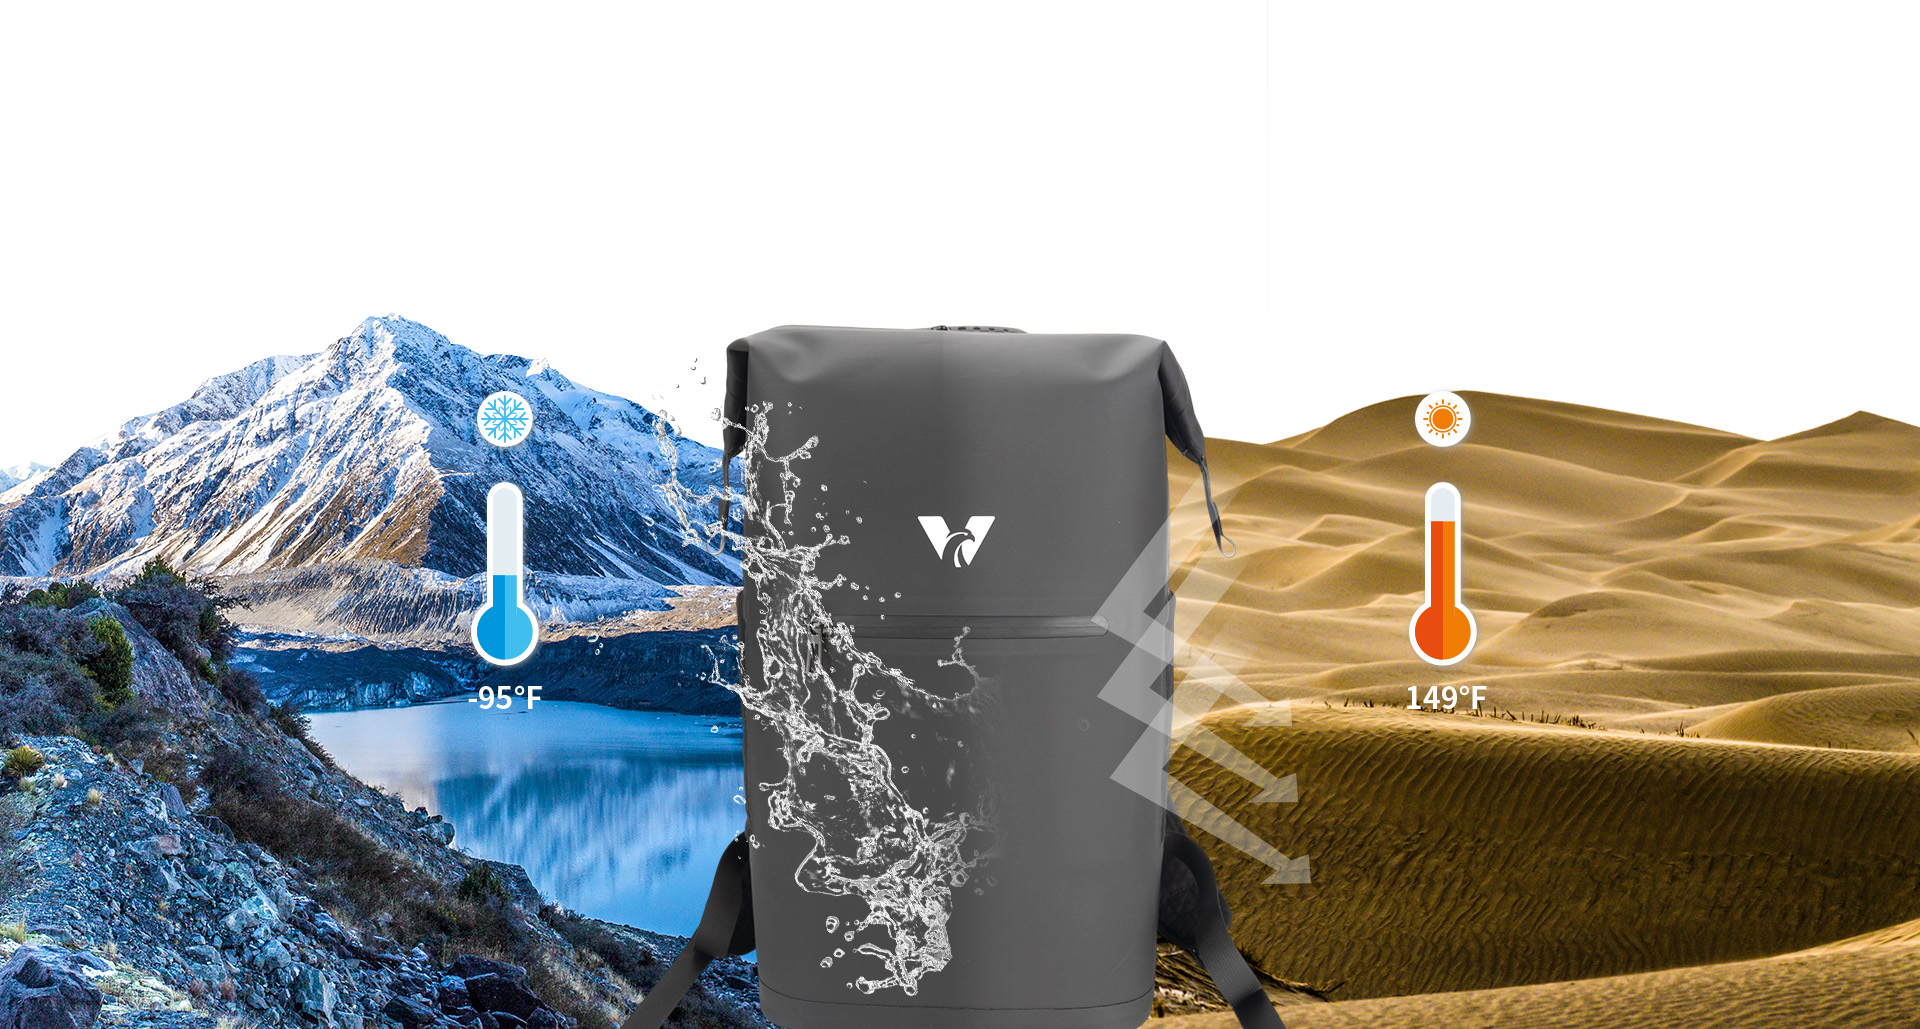
La cáscara exterior debe resistir rocas abrasivas, grava y ramas. La mayoría de los diseños comerciales utilizan nylon o poliéster de alta tenacidad de 600D a 840D recubierto en ambos lados con poliuretano termoplástico (TPU). El TPU resiste la degradación UV, se mantiene flexible en temperaturas bajo cero y crea una barrera impermeable contra el agua.
Para el forro interno, el TPU de grado alimenticio o PEVA de grosor pesado es innegociable. El forro entra en contacto directo con alimentos, bebidas y el derretimiento del hielo. Debe resistir perforaciones de anillas de latas afiladas, limpiarse fácilmente y prevenir el crecimiento de moho.
Selección del Núcleo Térmico
La espuma de esponja de celda abierta no tiene cabida en una bolsa térmica técnica. Se colapsa bajo carga, absorbe humedad y pierde su resistencia térmica. Las construcciones de grado comercial requieren espuma de celda cerrada de alta densidad, típicamente NBR (caucho nitrilo) o EVA de celda cerrada reticulada, con grosores entre 15 mm y 25 mm.
La espuma de celda cerrada atrapa microcámaras de aire dentro de paredes celulares sólidas. Esta estructura mantiene el valor de aislamiento incluso cuando se pliega o comprime, dando a las mochilas de calidad su capacidad de retención de hielo de 48 a 72 horas.
Hardware y Accesorios de Sellado
El cierre es el punto más común de falla térmica. Las construcciones de alta gama utilizan cierres herméticos con dientes bloqueados recubiertos de TPU de poliéster. Estos cierres mantienen un sello de aire presurizado que previene filtraciones de agua derretida cuando la mochila se voltea. Para el hardware, utiliza hebillas de acetal resistentes a la corrosión, como Duraflex, junto con abridores de botellas integrados de acero inoxidable.
Sostenibilidad y Cumplimiento Global
Los consumidores modernos exigen equipo sostenible. Los principales fabricantes ahora obtienen rPET certificado por el Global Recycled Standard (GRS) para las cubiertas exteriores y los tejidos de forro. Asegúrate de que todos los materiales cumplan con las regulaciones químicas REACH, RoHS y Prop 65 para prevenir retrasos comerciales en América del Norte y la UE.
Paso 3: Prototipado de Precisión y Pruebas de Laboratorio Rigurosas
El prototipado revela si tu diseño se mantiene bajo condiciones del mundo real. Un programa de prototipo de mochila térmica personalizada dedicado toma de 12 a 30 días. Esta ventana da tiempo a los fabricantes de herramientas para fresar los troqueles de soldadura del prototipo, cortar con láser piezas del patrón y construir una unidad funcional.
Una vez construido, un fabricante de mochilas térmicas debe someter el prototipo a estrictas pruebas funcionales de laboratorio:
- Prueba de Fugas por Presión Positiva Sumergida: Los técnicos presurizan la mochila con aire a 3.0–3.5 PSI, luego la sumergen completamente en un tanque de agua. Un flujo constante de burbujas revela una costura con fuga o un cierre defectuoso de inmediato.
- Pruebas en Cámara de Decaimiento Térmico (Normas ASTM): Los técnicos cargan la nevera con una proporción de 1:1 de cubitos de hielo comerciales a carga útil y la colocan en una cámara controlada a 38°C (100°F). Sensores calibrados rastrean las temperaturas internas de aire y agua cada hora para verificar las afirmaciones de retención de hielo.
- Pruebas de Choque Dinámico y Caída: La mochila se carga con 15 a 20 kg de pesas de acero y se monta en una máquina de tracción automatizada. La máquina deja caer y sacude las correas de los hombros a través de 5,000 ciclos para confirmar que las costuras y hebillas se mantienen bajo estrés.
Los prototipos rara vez pasan todas las pruebas en el primer intento. Los principales fabricantes como Weierken refinan los tiempos de soldadura, aumentan las presiones de los troqueles y ajustan las tolerancias de las costuras a lo largo de dos o tres rondas de muestra antes de aprobar la construcción para la producción de herramientas.
Paso 4: Desarrollo de Herramientas, Muestras PP y Producciones Piloto
Con un prototipo funcional aprobado, la producción se traslada a la preparación de herramientas y manufactura. Pasar a la producción masiva requiere herramientas de alta frecuencia fresadas a medida.
Los troqueles de soldadura de cobre o aluminio especializados deben coincidir con los contornos exactos del perímetro de la mochila, el fondo y las pistas del cierre. Los fabricantes de herramientas a menudo utilizan un fondo de EVA moldeado por compresión. Moldear la base como una sola pieza sólida elimina agujeros de aguja y crea una base resistente a la abrasión y autoportante para la mochila.
Antes de lanzar el ensamblaje masivo, la fábrica produce una muestra formal de Pre-Producción (PP). La marca y la fábrica verifican esta unidad final contra estándares críticos:
- Coincidencias de color Pantone precisas entre lotes de tela, cintas y tiradores de cremallera.
- Resistencia al tirón consistente y acoplamiento suave de los dientes en la cremallera hermética.
- Desembolsado nítido y limpio, serigrafía o aplicaciones de logotipos soldadas por RF.
- Etiquetas legales cosidas claras y completas, etiquetas de seguimiento y etiquetas colgantes de venta al por menor.
Una vez que se aprueba la muestra PP, la fábrica realiza un lote piloto de 100 a 200 unidades. Esta prueba permite a los gerentes de la línea de producción identificar cuellos de botella en el ensamblaje, calcular tiempos de ciclo exactos de los operadores y refinar los procedimientos operativos estándar (SOP) antes de que comience la fabricación a gran escala.
Paso 5: Producción en Masa, Control de Calidad Completo y Entrega de Doble Centro
La verdadera calidad de fabricación proviene de una disciplina constante en la línea. Una fábrica de mochilas térmicas a prueba de fugas confiable se basa en puertas de Control de Calidad (QC) en múltiples etapas para detener defectos antes de que los productos salgan de la instalación:
- IQC (Control de Calidad de Entrada): Los técnicos inspeccionan rollos de tela TPU a granel por grosor de recubrimiento, resistencia al tirón y consistencia de color. También realizan pruebas de presión en lotes de cremalleras.
- IPQC (Control de Calidad en Proceso): Los inspectores de línea revisan las máquinas de soldadura de alta frecuencia cada hora, verificando los tiempos de ciclo de calor, niveles de presión y resistencias al desgarro.
- FQC (Control de Calidad Final): Antes del empaquetado, los trabajadores inflan cada paquete terminado para verificar la integridad de las costuras herméticas.
- OQC (Control de Calidad de Salida): Los equipos de calidad seleccionan muestras de producción al azar para verificaciones finales utilizando estándares AQL 1.5/4.0 antes de que se sellen las cajas.
Este marco de calidad disciplinado ayuda a las mejores fábricas a mantener un rendimiento de inspección del 99.5% en el primer intento, protegiendo su marca de reseñas negativas de clientes y devoluciones de productos.
Estrategia de Producción de Doble Centro y Tarifas
Las cadenas de suministro modernas requieren flexibilidad geográfica. Las marcas con visión de futuro se asocian con proveedores que operan centros de fabricación duales. Obtener desarrollo, herramientas de alta gama y materias primas personalizadas a través de un centro de I+D en China mantiene la innovación rápida. Mover el ensamblaje a granel a una instalación hermana en Camboya elude altos aranceles de importación en EE. UU. y Europa.
Finalmente, su socio de fabricación debe gestionar el envío completo DDP (Entregado con Derechos Pagados). Ellos manejan aduanas de exportación, flete marítimo, operaciones portuarias y entrada aduanera, entregando el inventario empaquetado directamente a la puerta de su centro de cumplimiento.
Lista de Verificación de Adquisiciones: 5 Errores a Evitar
Al seleccionar a su socio de producción, tenga cuidado con estos errores comunes de fabricación:
- Forros cosidos estándar: Evite fábricas que ofrezcan coser y pegar el forro interior del enfriador. Los agujeros de aguja pegados eventualmente filtrarán bajo el peso del hielo y el agua en movimiento. Exija costuras soldadas de alta frecuencia.
- Tejidos reciclados no verificados: Siempre exija certificados de transacción del Estándar Global de Reciclaje (GRS). Algunos proveedores utilizan poliéster virgen mientras cobran precios más altos por materiales reciclados.
- Ignorar la lubricación de cremalleras: Las cremalleras herméticas generan una gran fricción. Confirme que su fábrica empaqueta cada enfriador con lubricante de cremallera de silicona apto para alimentos y claras instrucciones de mantenimiento.
- Puntos de anclaje de correa de hombro débiles: Un enfriador lleno de 30 latas pesa más de 15 kg. Si los anclajes de la correa dependen solo de tejidos de concha de una sola capa, se rasgarán. Asegúrese de que el diseño ancle a través de las costuras estructurales principales con refuerzo interno de cintas.
- Presupuestos de costo de llegada poco claros: Siempre verifique qué cubre un presupuesto de precio. Los presupuestos FOB lo dejan vulnerable a fluctuaciones en el flete marítimo y cargos de aduana. Un socio confiable puede cotizar términos DDP estables para asegurar sus márgenes de ganancia.
Preguntas Frecuentes
Q1: ¿Cuál es la MOQ típica para un proyecto OEM de mochila enfriadora para exteriores?
A1: Los paquetes de enfriadores personalizados generalmente requieren una cantidad mínima de pedido (MOQ) inicial de 500 a 1,000 unidades por color. Este mínimo proviene de los molinos de materias primas, que requieren lotes de tinte personalizados y recubrimientos TPU especializados para tejidos pesados de 840D. Sin embargo, los fabricantes flexibles a menudo aceptan lotes piloto más pequeños durante el primer ciclo de producción.
Q2: ¿Cómo logra una mochila enfriadora de lados suaves 48+ horas de retención de hielo?
A2: La larga retención de hielo depende de tres factores de diseño: 20 mm a 25 mm de espuma NBR/EVA densa y de celdas cerradas que detienen la transferencia de calor conductivo; una cremallera hermética que sella el aire ambiental; y forros internos reflectantes que desvían el calor radiante del compartimento frío.
Q3: ¿Cuánto puede ahorrar un OEM con una fábrica en Camboya en tarifas de importación?
A3: Sourcing desde Camboya ayuda a las marcas de EE. UU. y Europa a evitar legalmente las tarifas de la Sección 301 sobre productos chinos, que a menudo alcanzan el 25% o más en bolsas técnicas. Dependiendo de la clasificación del producto, esta estrategia puede ahorrar a las marcas entre un 10% y un 20% en costos totales de llegada.
Q4: ¿Por qué las cremalleras herméticas requieren mantenimiento y lubricación especiales?
A4: Las cremalleras herméticas, impermeables utilizan pistas de urethane densas que se entrelazan estrechamente para bloquear las moléculas de agua y aire. Sin lubricación regular, esta fricción tensa el deslizador, desalineando los dientes y desgarrando el tejido TPU circundante. Aplicar lubricante de silicona mantiene la cremallera funcionando sin problemas durante años de uso.
Q5: ¿Cómo verificamos que el forro interior es realmente seguro para el contacto con alimentos?
A5: Pida a su fábrica informes de pruebas de laboratorio de terceros de agencias como SGS, TUV o Intertek. El material del forro debe pasar las pruebas de la FDA 21 CFR 177.2600 para América del Norte o las pruebas LFGB para Europa, confirmando que no liberará plastificantes, metales pesados o compuestos tóxicos en alimentos y hielo.
Inicie la producción de su mochila enfriadora con Weierken
Escalar una mochila enfriadora técnica requiere más que solo un diseño creativo. Requiere pruebas estrictas de materiales, herramientas personalizadas y líneas de fábrica confiables. Trabajar con un OEM dedicado a mochilas enfriadoras para exteriores le ayuda a evitar errores de diseño comunes, reducir las tasas de devolución de productos y cumplir con sus fechas de entrega objetivo.
Weierken combina 20 años de ingeniería de bolsas térmicas con producción flexible de doble eje en China y Camboya. Nuestros equipos de fabricación convierten conceptos técnicos complejos en equipo resistente, listo para el mercado y construido para durar. Contacta a nuestro equipo de ingeniería hoy para revisar tu paquete técnico, programar la construcción de un prototipo y solicitar una cotización detallada de fabricación DDP.